

Additive Fertigung für funktionale Metallteile
Online-Service für individuellen 3D-Druck
Fertigen Sie funktionale Metallteile mit internen Kanälen, Gitterstrukturen und integrierten Baugruppen, die konventionell schwer herzustellen sind. TigerHubs unterstützt DfAM-Prüfung, SLM-Fertigung, CNC-Bearbeitung und Inspektion für Prototypen und Serienfertigung in kleinen Stückzahlen.
- ISO 9001:2015
- ISO 13485:2016
- AS9100D
- ITAR
Möglichkeiten des 3D-Metalldrucks
Von der schnellen Prototypenerstellung bis hin zu funktionalen Metallteilen bietet TigerHubs Lösungen für die additive Fertigung von Metallen – für komplexe Geometrien, Leichtbaukonstruktionen und Kleinserien. Unsere Ingenieure wählen das passende Verfahren anhand von Material, Bauteilgeometrie, Genauigkeit, mechanischen Eigenschaften und Produktionsanforderungen aus.
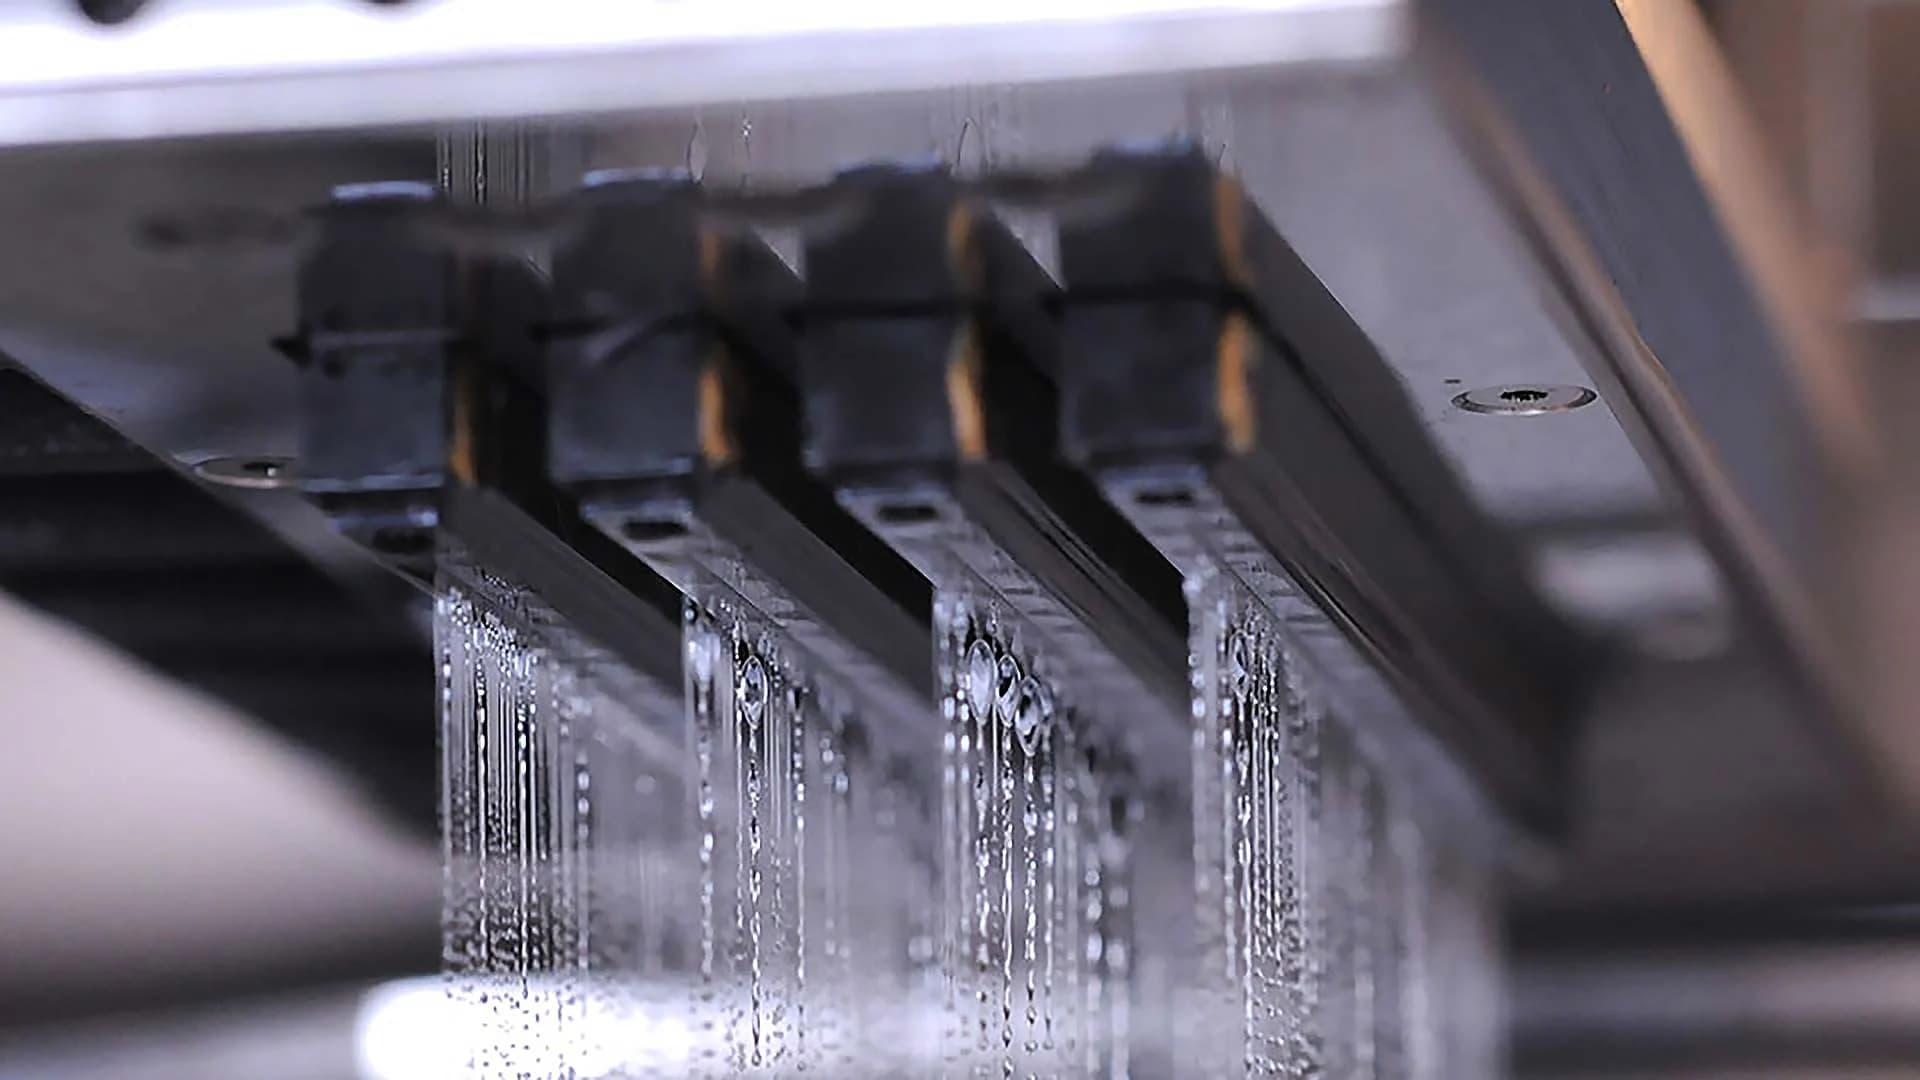
Binder Jetting
Das Binder-Jetting-Verfahren ermöglicht die effiziente Herstellung komplexer Metallteile durch selektives Aufbringen von Bindemittel auf Metallpulver, gefolgt von Entbinderung und Sintern. Es eignet sich besonders für komplexe Geometrien, Serienfertigung und Anwendungen, die eine hohe Produktionseffizienz erfordern.
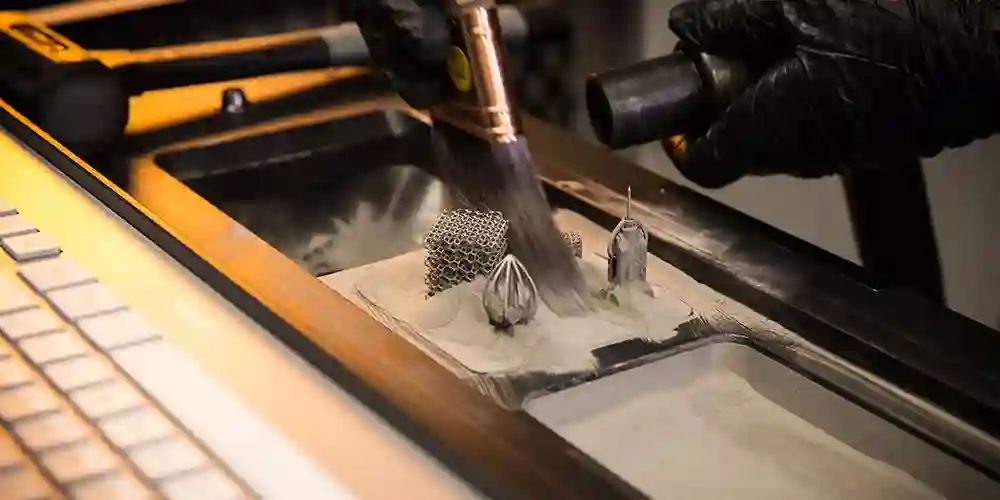
DMLS-/SLM-Druck
SLM nutzt einen Hochleistungslaser, um Metallpulver Schicht für Schicht vollständig aufzuschmelzen und so dichte, hochfeste Bauteile mit komplexen Geometrien, internen Kanälen und Leichtbaustrukturen herzustellen. Ideal für funktionale Prototypen und Hochleistungsmetallkomponenten.
Was ist 3D-Metalldruck?
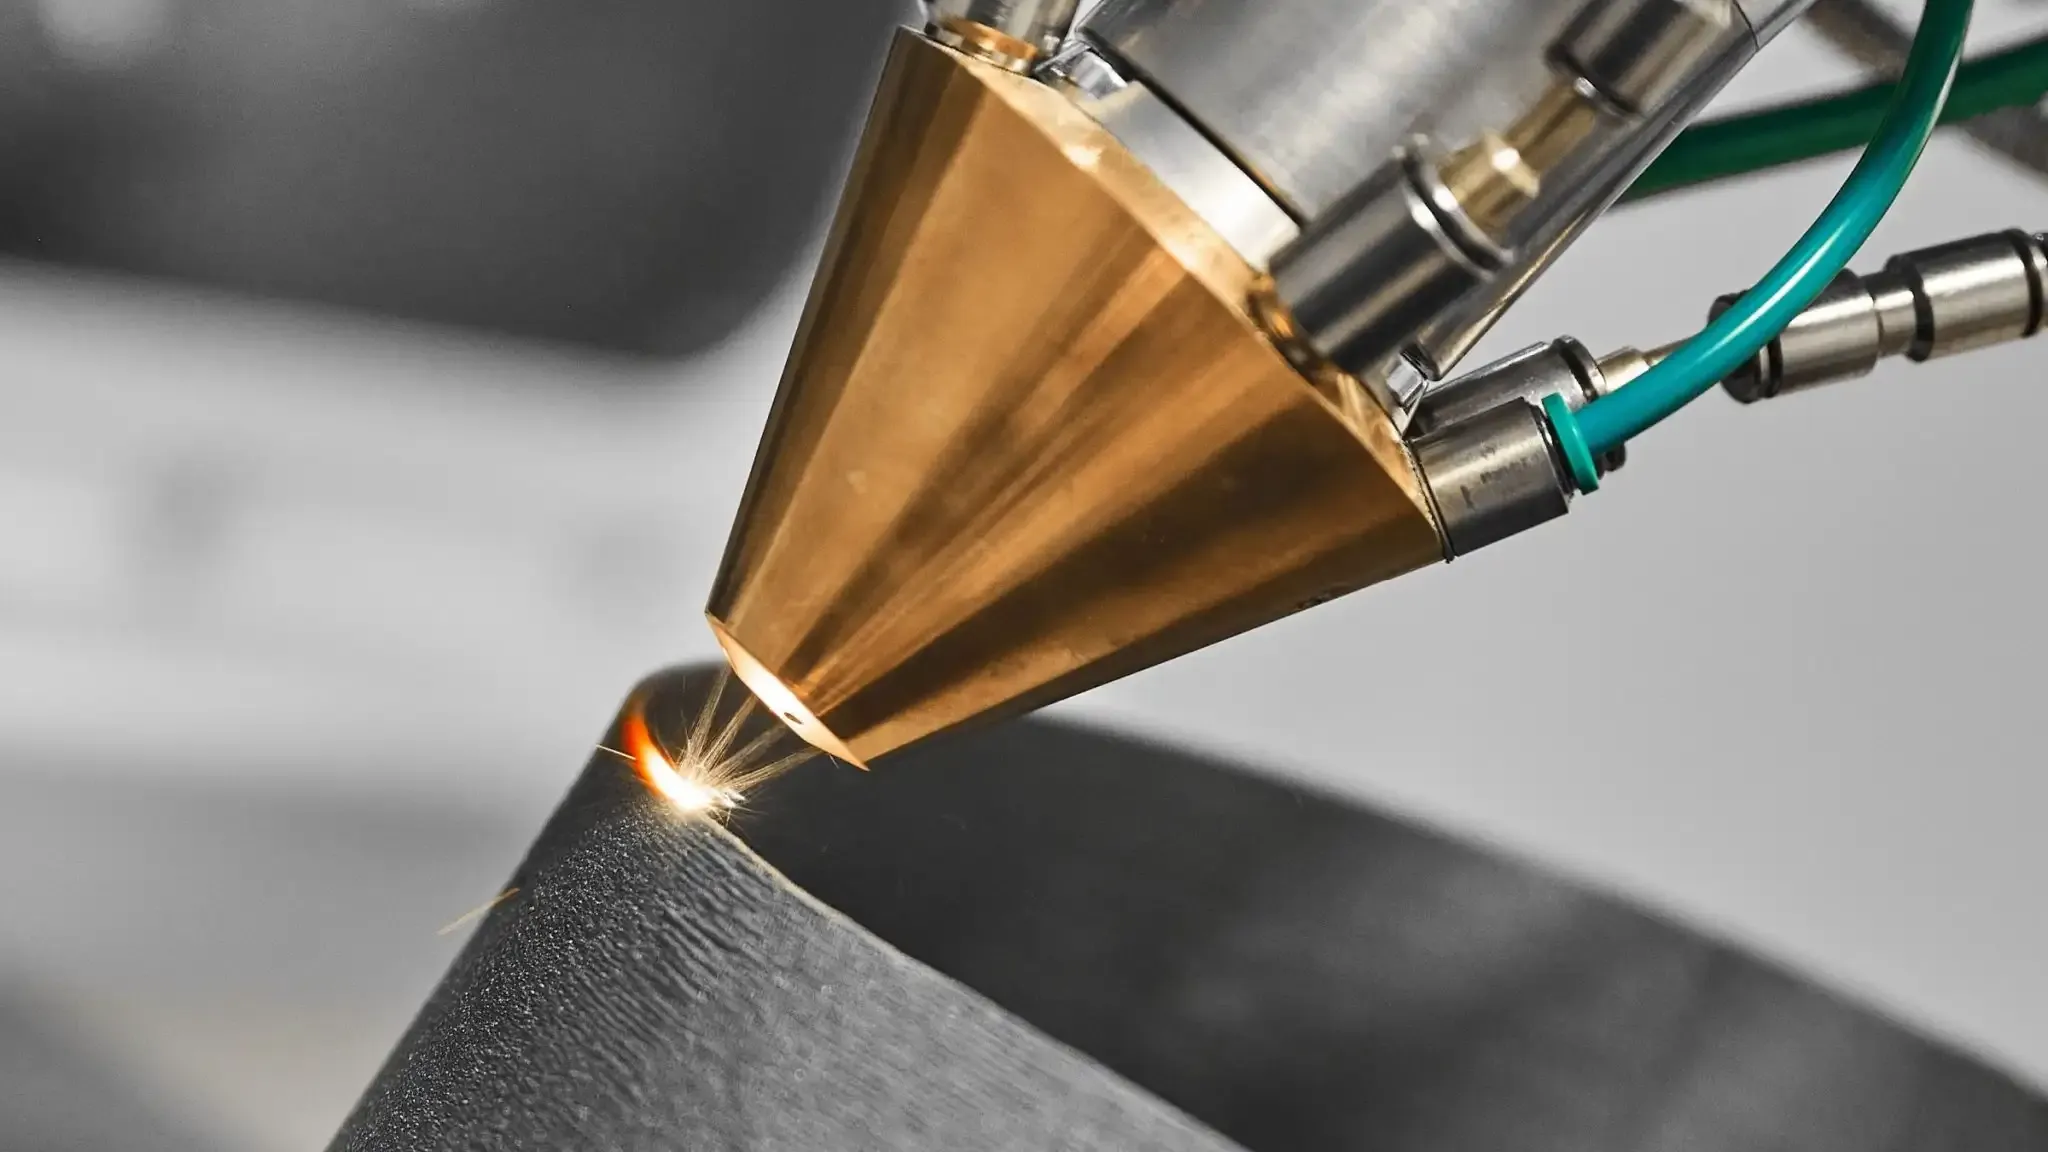
Metall-3D-Druck ist ein additives Fertigungsverfahren, das Metallteile direkt aus einem digitalen 3D-Modell Schicht für Schicht aufbaut. Im Gegensatz zur CNC-Bearbeitung, bei der Material von einem massiven Block abgetragen wird, fügt der Metall-3D-Druck Material nur dort hinzu, wo es benötigt wird. Dadurch eignet er sich besonders für komplexe Geometrien, Innenkanäle, leichte Gitterstrukturen, Prototypen und Kleinserien. Die gängigste industrielle Metall-3D-Drucktechnologie ist das Laser-Pulverbett-Schmelzen (LPBF), oft auch als SLM (Selektives Laserschmelzen) oder DMLS (Direktes Metall-Lasersintern) bezeichnet.
Was ist 3D-Metalldruck?
Metall-3D-Druck ist ein additives Fertigungsverfahren, das Metallteile direkt aus einem digitalen 3D-Modell Schicht für Schicht aufbaut. Im Gegensatz zur CNC-Bearbeitung, bei der Material von einem massiven Block abgetragen wird, fügt der Metall-3D-Druck Material nur dort hinzu, wo es benötigt wird. Dadurch eignet er sich besonders für komplexe Geometrien, Innenkanäle, leichte Gitterstrukturen, Prototypen und Kleinserien. Die gängigste industrielle Metall-3D-Drucktechnologie ist das Laser-Pulverbett-Schmelzen (LPBF), oft auch als SLM (Selektives Laserschmelzen) oder DMLS (Direktes Metall-Lasersintern) bezeichnet.
Wann sollte man sich für den 3D-Metalldruck entscheiden?
Komplexe interne Kanäle
Es werden geschlossene Fluidwege, Kühlkanäle und interne Strukturen erzeugt, die für Schneidwerkzeuge nicht zugänglich sind.
Leichtbaukonstruktionen
Unnötiges massives Material wird durch Gitterstrukturen, Hohlprofile und topologieoptimierte Formen ersetzt, wobei die erforderlichen Lastpfade erhalten bleiben.
Teilkonsolidierung
Mehrere bearbeitete, geschweißte oder befestigte Komponenten werden zu einem einzigen gedruckten Teil mit weniger Verbindungsstellen und Montageschritten kombiniert.
Metallteile in geringen Stückzahlen
Fertigen Sie spezialisierte Metallbauteile ohne die Kosten und Vorlaufzeiten für spezielle Formen oder Produktionswerkzeuge.
Häufige Designänderungen
Das CAD-Modell kann zwischen den Fertigungsschritten aktualisiert werden, ohne dass die Werkzeuge selbst verändert werden müssen. Dadurch lassen sich Designiterationen leichter verwalten.
Schwer zu bearbeitende Geometrie
Erzeugen Sie Hinterschneidungen, organische Oberflächen und kompakte Innenstrukturen, die andernfalls mehrere Aufspannungen oder separate Komponenten erfordern würden.
Metall-3D-Druckfabrik und Ausrüstung
Get QuoteTigerHubs betreibt über 40 SLM-Systeme mit einem maximalen Bauraum von 600 × 500 × 450 mm. Die Kapazitätsplanung umfasst Prototypen, Mehrteilfertigung und Serienfertigung, während Stützstrukturentfernung, Wärmebehandlung, CNC-Bearbeitung und Inspektion über einen einzigen Projektworkflow koordiniert werden.


Designrichtlinien für den 3D-Metalldruck
| Designartikel | Allgemeine Empfehlung |
|---|---|
| Maximale Baugröße | 600 × 500 × 450 mm |
| Maßtoleranz | ±0,2 mm |
| Standard-Oberflächenrauheit | Ra 3,2–6,3 μm |
| Mindestwandstärke | 0,8 mm |
| Schichtdicke | 30–50 μm |
| Empfohlener Dachüberstand | Wenn möglich, größer als 45°. |
| Interne Kanäle | Verwenden Sie tropfen- oder rautenförmige Kanäle für größere Kanäle |
| Innere Filets | Vermeiden Sie scharfe Innenkanten. |
| Pulverentfernung | Geeignete Öffnungen zur Pulverentfernung einplanen. |
| Stützstrukturen | Erforderlich für Wärmeübertragung und Bauteilstabilität |
| Sekundärverarbeitung | CNC-Bearbeitung, Polieren, Wärmebehandlung und Oberflächenbehandlung |
| Bearbeitungszugabe | Material auf kritische Oberflächen aufbringen, die eine CNC-Bearbeitung erfordern |
Metallische 3D-Druckmaterialien
TigerHubs bietet eine breite Palette an Metall-3D-Druckmaterialien. Unsere Ingenieure wählen das für Ihr Projekt am besten geeignete Material anhand von Faktoren wie Gewicht, Festigkeit, Korrosionsbeständigkeit, Temperaturbeständigkeit, elektrischer Leitfähigkeit und erforderlicher Nachbearbeitung aus.
Aluminium AlSi10Mg
Eine leichte Aluminiumlegierung mit guten thermischen Eigenschaften und einem guten Verhältnis von Festigkeit zu Gewicht.

Best For
Leichte Gehäuse, Halterungen, Wärmeübertragungskomponenten und Mobilitätsanwendungen
Sekundärverarbeitung und Oberflächenbehandlung für den 3D-Metalldruck
Metallene 3D-gedruckte Teile können nach dem Druck bearbeitet, wärmebehandelt und oberflächenveredelt werden, um Maßgenauigkeit, mechanische Eigenschaften, Oberflächenqualität und Aussehen zu verbessern. Der abschließende Bearbeitungsprozess wird je nach Legierung, Geometrie und Anwendungsanforderungen ausgewählt.

Entfernen von Stützstrukturen
Die temporären Stützkonstruktionen werden je nach Position und Größe mittels Drahtschneiden, mechanischen Werkzeugen oder CNC-Bearbeitung getrennt.

Drahterodieren
Beim Drahterodieren werden gedruckte Teile von der Bauplatte getrennt und Stützstrukturen in Bereichen entfernt, die ein kontrolliertes Schneiden erfordern.

CNC-Bearbeitung
Durch Fräsen und Drehen werden kritische Abmessungen, Dichtflächen, Lagerpositionen und andere Präzisionsmerkmale verbessert.

Bohren, Reiben und Gewindeschneiden
Löcher und Gewinde können nach dem Drucken nachbearbeitet werden, um den erforderlichen Durchmesser, die Position und die Gewindequalität zu erreichen.

Schleifen und Läppen
Präzisionsschleifen oder Läppen verbessert die Ebenheit, Parallelität und Oberflächenbeschaffenheit an kritischen Kontaktflächen.

Sandstrahlen
Entfernt lose Partikel und Stützspuren und erzeugt gleichzeitig eine gleichmäßigere, matte Oberfläche.

Anodisieren
Fügt kompatiblen Aluminiumteilen eine schützende Oxidschicht hinzu, verbessert die Korrosionsbeständigkeit und ermöglicht optionale Farboberflächen.

Pulverbeschichtung
Fügt eine strapazierfähige Farbbeschichtung hinzu, die für Oberflächenabdeckung und Umweltschutz sorgt.
Qualitätssicherung für den 3D-Metalldruck
Jedes 3D-Metalldruckprojekt von TigerHubs folgt einem festgelegten Qualitätsplan – von der Material- und Bauvorbereitung über die Prozessüberwachung, Nachbearbeitung, Endkontrolle und Dokumentation – um sicherzustellen, dass jedes Teil die genehmigten Anforderungen an Abmessungen, Material, Oberfläche und Anwendung erfüllt.
Vor der Produktion
Wir überprüfen die Metallpulverqualität, die Chargeninformationen und die verfügbare Materialdokumentation. Anschließend prüfen wir das CAD-Modell und die Zeichnung hinsichtlich Toleranzen, kritischer Merkmale, Bauorientierung, Stützstrukturen, Zugänglichkeit für die Pulverentfernung und Bearbeitungszugabe. Die ausgewählte Maschine, die Bauplattform und die Prozessparameter werden vor dem Druckbeginn bestätigt.
Während und nach der Produktion
Die Druckbedingungen werden während des gesamten Druckvorgangs überwacht, und die entnommenen Teile werden auf Verformungen, unvollständige Details und Oberflächenunebenheiten geprüft. Nach dem Entfernen der Stützstrukturen und der Nachbearbeitung werden die kritischen Abmessungen, der Oberflächenzustand und die spezifizierten Materialeigenschaften mithilfe geeigneter, kalibrierter Prüf- und Messgeräte verifiziert.
Dokumentation & Zertifizierung
Abhängig von den vereinbarten Qualitätsanforderungen können wir Materialzertifikate, Maßprüfberichte, Erstmusterprüfberichte, Konformitätsbescheinigungen, Wärmebehandlungsprotokolle, Oberflächenbehandlungsprotokolle und Chargenrückverfolgbarkeitsdokumente bereitstellen. TigerHubs arbeitet nach den Managementsystemen ISO 9001:2015, ISO 13485 und ISO 14001:2015.

Anwendungen des 3D-Metalldrucks nach Branchen
TigerHubs bietet additive Fertigung von Metallen für Branchen, die komplexe Geometrien, Leichtbaustrukturen, interne Kanäle und funktionale Metallbauteile benötigen. Mit SLM-Kapazitäten für Teile bis zu 600 × 500 × 450 mm unterstützen wir schnelles Prototyping und Kleinserienfertigung für anspruchsvolle Anwendungen.

Luft- und Raumfahrt
Der 3D-Metalldruck ermöglicht die Herstellung leichter, hochfester Luft- und Raumfahrtkomponenten mit komplexen Geometrien, die mit herkömmlichen Bearbeitungsmethoden nur schwer zu fertigen sind.
- Gemeinsame Teile
- Strukturhalterungen, Leichtbaugehäuse, Kanäle, Befestigungen, Wärmemanagementkomponenten.
- Am besten geeignet für
- Leichtbaukonstruktionen, topologieoptimierte Bauteile, komplexe interne Strukturen und in geringen Stückzahlen gefertigte Hochleistungskomponenten.

Robotik
Die additive Fertigung von Metallen eignet sich gut für kompakte, leichte Roboterbauteile, die komplexe Formen, integrierte Funktionen und eine hohe strukturelle Effizienz erfordern.
- Gemeinsame Teile
- Robotergelenke, Aktuatorgehäuse, Endeffektoren, Leichtbauhalterungen, Strukturrahmen.
- Am besten geeignet für
- Komplexe Geometrien, Leichtbauweise, integrierte Baugruppen und schnelle Designiterationen.

Erneuerbare Energien
Der 3D-Metalldruck ermöglicht die Herstellung komplexer Funktionskomponenten für Energiesysteme, bei denen Gewichtsreduzierung, interne Kanäle und Designflexibilität wichtig sind.
- Gemeinsame Teile
- Wärmetauscher, Fluidverteiler, turbinenbezogene Komponenten, Motorkomponenten, kundenspezifische Gehäuse.
- Am besten geeignet für
- Interne Strömungskanäle, Wärmemanagementsysteme, komplexe Metallstrukturen und Kleinserienfertigung.

Medizin
Der 3D-Metalldruck eignet sich für komplexe Bauteile medizinischer Geräte, die geringe Produktionsmengen, eine komplizierte Geometrie und eine hohe Designflexibilität erfordern.
- Gemeinsame Teile
- Gerätekomponenten, Instrumentengehäuse, kundenspezifische Vorrichtungen, Strukturteile, spezielle Metallprototypen.
- Am besten geeignet für
- Komplexe kundenspezifische Teile, schnelle Designiterationen, Kleinserienfertigung und anwendungsspezifische Geometrien.

Industrieausrüstung
Die additive Fertigung von Metallen ermöglicht die Herstellung spezialisierter Industriebauteile, bei denen die konventionelle Bearbeitung mehrere Arbeitsgänge oder komplexe Baugruppen erfordern würde.
- Gemeinsame Teile
- Verteiler, kundenspezifische Gehäuse, Werkzeugkomponenten, Halterungen, Wärmemanagementteile.
- Am besten geeignet für
- Interne Produktionswege, konsolidierte Baugruppen, komplexe Funktionsteile und kundenspezifische Kleinserienfertigung.
Warum sollte man sich für TigerHubs für den 3D-Metalldruck entscheiden?
TigerHubs bietet eine Komplettlösung für den 3D-Metalldruck – von der Prototypenvalidierung und Designoptimierung bis hin zur Serienproduktion, Nachbearbeitung, Inspektion und Auslieferung.
Skalierbare SLM-Kapazität
Mehr als 40 SLM-Systeme bieten flexible Terminplanung für Prototypen, verschachtelte Fertigungsprozesse und wiederkehrende Kleinserien.
DFAM vor der Produktion
Ausrichtung, Stützstrukturen, Wärmekonzentration, eingeschlossener Pulverstaub und Bearbeitungszugänglichkeit werden überprüft, bevor Bauzeit und Material festgelegt werden.
Additive Fertigung plus Präzisionsbearbeitung
Kritische Schnittstellen können über einen koordinierten Prozess von der Druckbearbeitung über die Wärmebehandlung, das Drahterodieren und die CNC-Bearbeitung bis hin zur Oberflächenveredelung durchlaufen werden.
Anforderungen Bleiben Sie in Verbindung
Die gleichen Zeichnungen und Qualitätspläne begleiten das Bauteil von der Bauvorbereitung bis zur Endabnahme und Dokumentation.
Galerie der 3D-gedruckten Metallteile


Image 1 of 6
Unser Metall-3D-Druckverfahren

Anforderungen und DFAM-Überprüfung
Wir prüfen das 3D-Modell, die technische Zeichnung, die Legierung, die Menge, die Anwendung und die Abnahmekriterien. Unsere Ingenieure bewerten die Druckbarkeit, kritische Toleranzen, Wandstärken, interne Kanäle und Merkmale, die möglicherweise eine Designoptimierung oder Nachbearbeitung erfordern.

Vorbereitung des Bauvorgangs
Nach Freigabe des Produktionsablaufs definieren wir die Bauteilausrichtung, Stützstrukturen, Verschachtelung, Schichtdicke, Pulverabtragungsmöglichkeiten und Bearbeitungszugaben. Anschließend werden die Fertigungsdatei, die Materialcharge, die Maschinenzuordnung und der Prüfplan für die Produktion vorbereitet.
Drucken und Teilerückgewinnung
Das SLM-System schmilzt Metallpulver Schicht für Schicht unter kontrollierten Prozessbedingungen. Nach Abschluss des Bauprozesses werden die Bauteile abgekühlt, aus dem Pulverbett entnommen, gereinigt und gegebenenfalls spannungsarm geglüht, von der Bauplattform getrennt und die Stützstrukturen entfernt.
Nachbearbeitung, Inspektion und Auslieferung
Die Teile durchlaufen die vorgegebene Wärmebehandlung, HIP-Verarbeitung, CNC-Bearbeitung und Oberflächenbearbeitung. Kritische Maße und vereinbarte Qualitätsanforderungen werden überprüft, bevor die Prüfprotokolle abgeschlossen, die Teile sicher verpackt und die fertige Bestellung versendet wird.
Häufig gestellte Fragen
Weitere InformationenSLM und DMLS sind weit verbreitete Handelsbezeichnungen für das Laser-Pulverbett-Schmelzen von Metallen. Die Namensgebung variiert je nach Anbieter und Maschinenplattform; die wichtigsten Projektvariablen sind Legierung, Parametersatz, erreichbare Dichte, Bauteilorientierung, Wärmebehandlung und Prüfanforderungen.
Die angegebenen Fertigungstoleranzen betragen typischerweise ±0,2 mm. Die tatsächlichen Ergebnisse hängen von Bauteilgröße, Ausrichtung, Legierung und Geometrie ab. Für Dichtflächen, Präzisionsbohrungen, Gewinde und andere kritische Schnittstellen, die eine engere Bearbeitung erfordern, ist ein Bearbeitungszuschlag zu berücksichtigen.
Die angegebene typische Rauheit beträgt Ra 3,2–6,3 μm vor optionalem Schleifen oder Polieren. Ausrichtung, Auflager und Geometrie beeinflussen die tatsächliche Oberflächenbeschaffenheit. Strahlverfahren, maschinelle Bearbeitung, Polieren, Elektropolieren und Beschichtungen können, sofern mit der Legierung und der Funktion kompatibel, spezifiziert werden.
Ja. Derselbe Workflow eignet sich für die Fertigung eines einzelnen Funktionsprototyps, eines mehrteiligen Validierungsaufbaus oder einer wiederkehrenden Kleinserienfertigung. Fertigungsablauf, Prüfniveau und Endbearbeitung werden an Menge und Anwendung angepasst.
Senden Sie eine STEP-Datei zur Maßprüfung sowie eine PDF-Zeichnung, die Material, Menge, kritische Toleranzen, Oberflächenbeschaffenheit, Wärmebehandlung, Prüf- und Dokumentationsanforderungen enthält. STL- oder 3MF-Dateien können ebenfalls geprüft werden, sofern diese als Ausgangsgeometrie vorliegen.
Starten Sie Ihr Metall-3D-Druckprojekt
Erwecken Sie Ihre komplexen Metallkonstruktionen mit TigerHubs zum Leben. Von funktionalen Prototypen bis hin zu serienreifen Teilen bieten unsere 3D-Metalldruckdienstleistungen Designflexibilität, technische Unterstützung und zuverlässige Fertigungsqualität. Laden Sie Ihre CAD-Dateien hoch, um ein individuelles Angebot zu erhalten oder Ihr Projekt mit unseren Ingenieuren zu besprechen.