

Kundenspezifische Spritzgussdienstleistungen
Von DFM und Präzisionswerkzeugbau bis hin zu T1-Validierung und Serienproduktion liefert TigerHubs kundenspezifische Kunststoffteile mit kontrolliertem Werkzeugbau, dokumentierter Qualität und skalierbarer Fertigung in China.
- ISO 9001:2015, ISO 13485, ISO14001:2015, IATF 16949:2016 zertifiziert
- Vom Prototyping zur Serienproduktion
- Reduzieren Sie Ihre Projektkosten um 15–20 %.
Tigerhubs Spritzgusskapazitäten
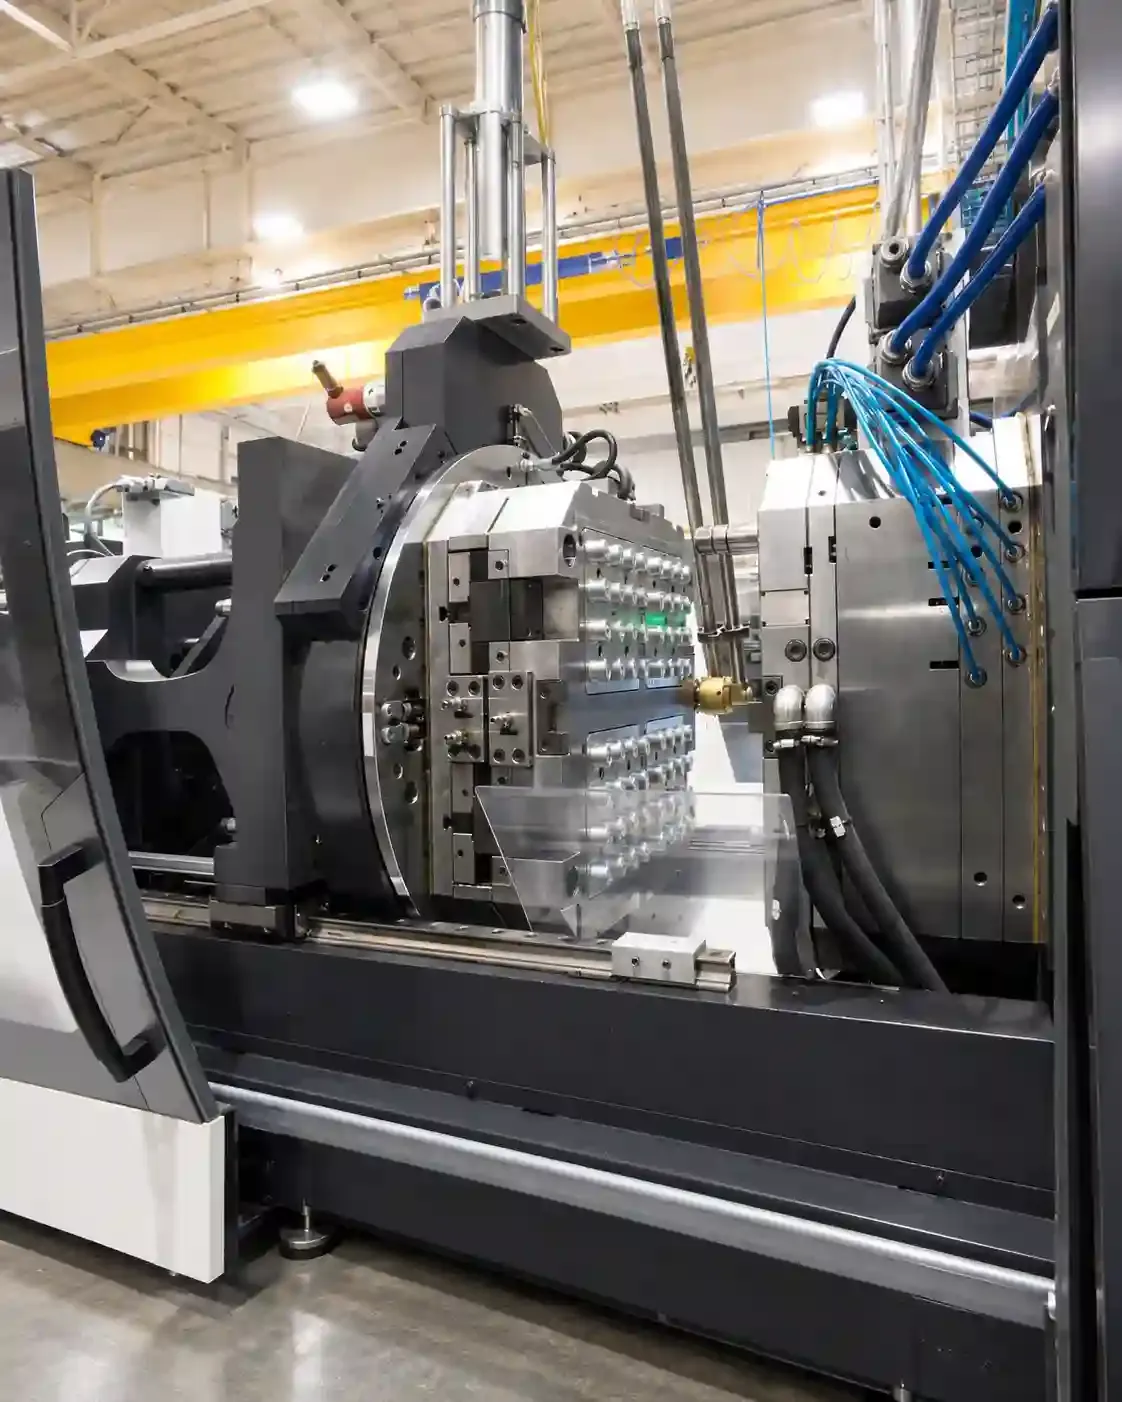
Spritzgussformenherstellung
Prototypen- und Serienformen werden hinsichtlich des erwarteten Volumens, des verwendeten Harzes, der Bauteilkomplexität, der Formstandzeit, der Oberflächenanforderungen und der Produktionsziele konstruiert. Die verfügbaren Werkzeugstrategien reichen von kurzlebigen Prototypenformen bis hin zu Serienwerkzeugen der Klasse 101, die für mehr als 1.000.000 Zyklen ausgelegt sind. Ideal für: Produkte, die von der Designvalidierung in die Pilot-, Brücken- oder Serienproduktion übergehen.
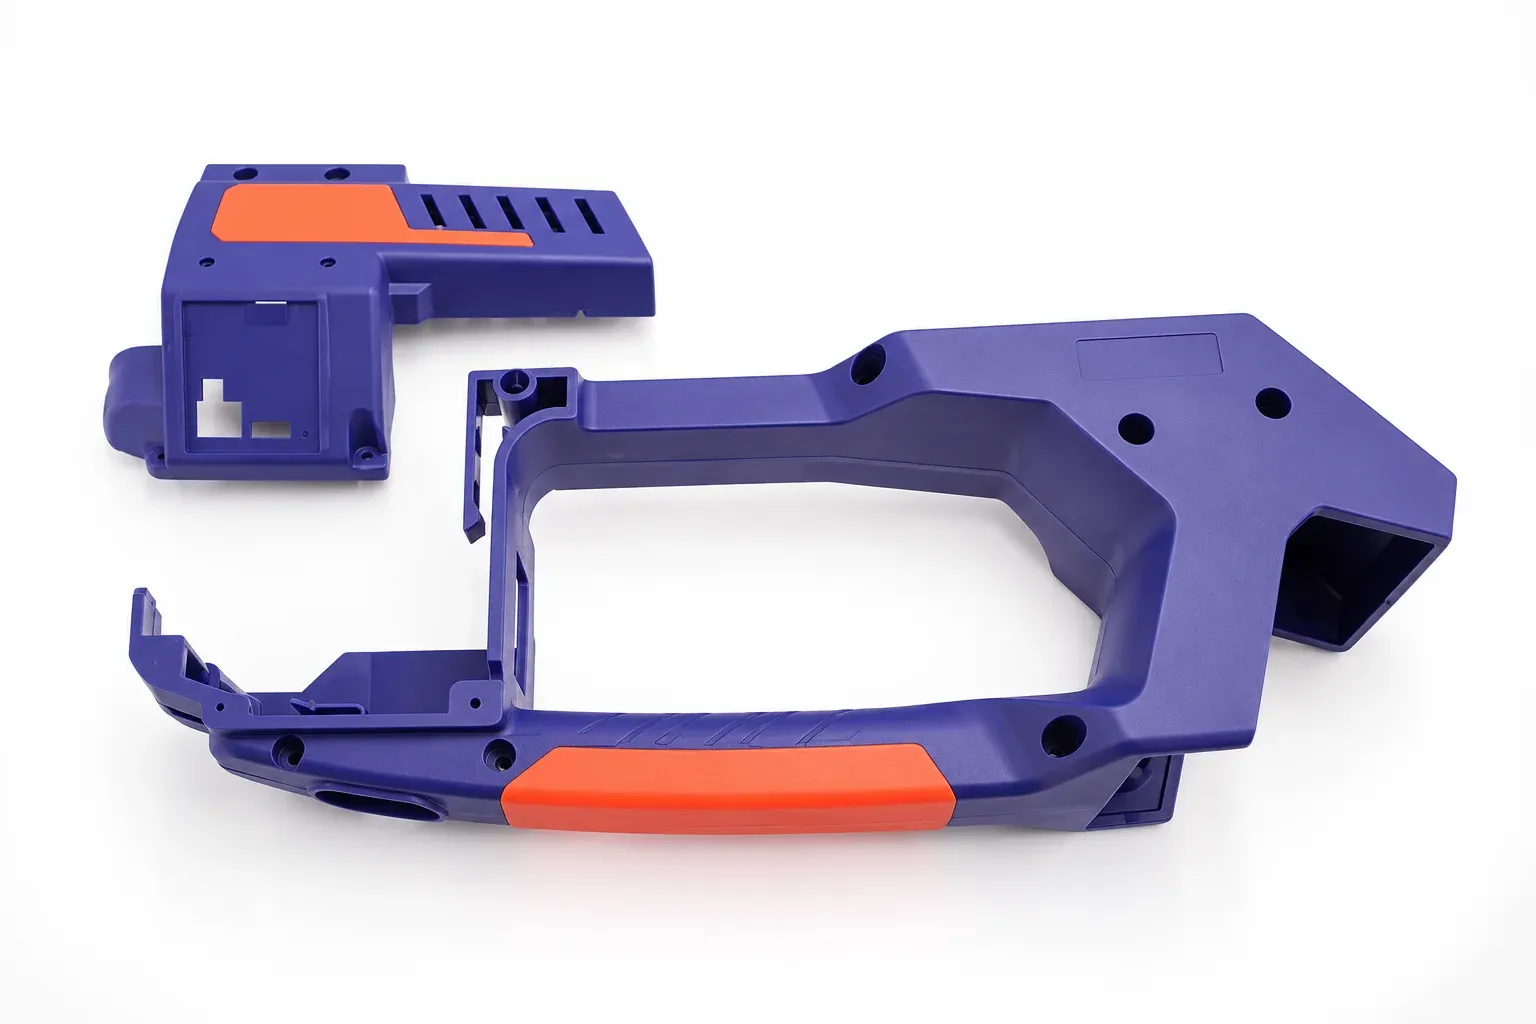
Umspritzen
Ein zweites Material kann über ein Basisbauteil geformt werden, um Griffigkeit, Dämpfung, Abdichtung, Schutz oder ergonomische Eigenschaften zu erzielen. Ideal für: Griffe, Dichtungen, Schutzflächen und Komponenten aus mehreren Materialien für Konsumgüter oder industrielle Anwendungen.
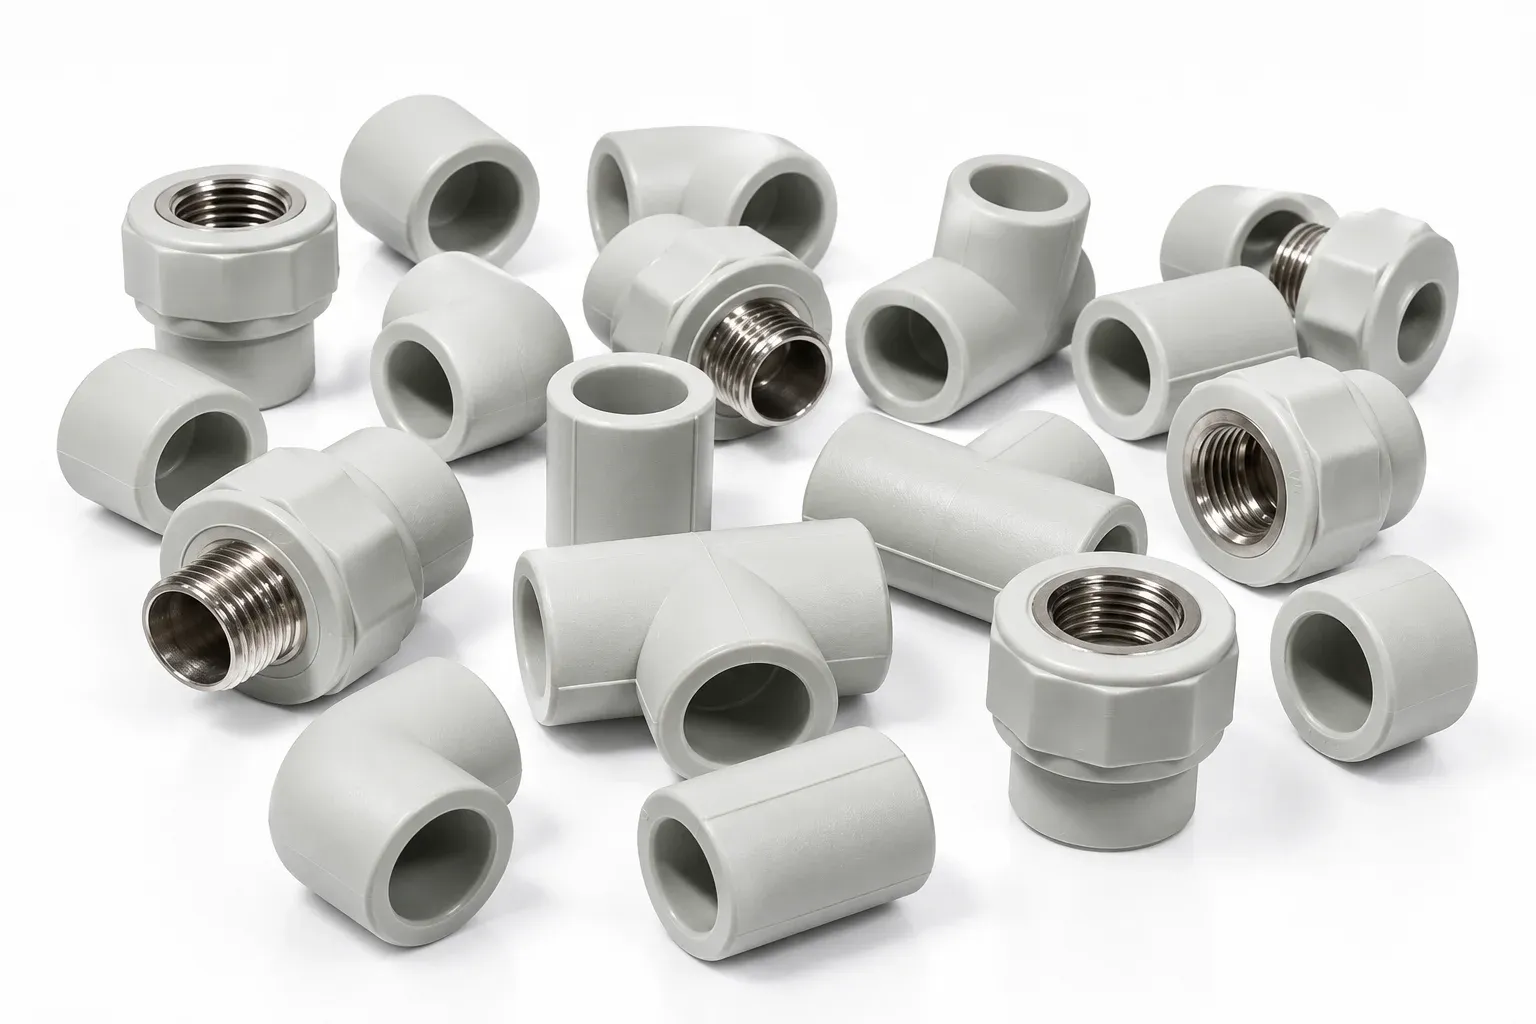
Einlegeleiste
Metallische oder andere vorgefertigte Einsätze können in Formteile integriert werden, um funktionale Elemente zu schaffen. Ideal für: Gewindeeinsätze, elektrische Kontakte, verstärkte Befestigungspunkte und Bauteile, die eine Metall-Kunststoff-Verbindung erfordern.
Toleranzfähigkeit beim Spritzgießen
Gewährleistet die Maßhaltigkeit von der Werkzeugbearbeitung bis zur Serienfertigung. TigerHubs unterstützt präzises Spritzgießen mit kontrollierten Werkzeugen, Prozessoptimierung und Prüfung von Prototypen und Serienteilen.
| Standards | Beschreibung |
|---|---|
| Bearbeitungstoleranz der Formkavität | ±0,02 mm |
| Bearbeitungstoleranz | ±0,05 mm bis ±0,01 mm |
| Maximale Teilegröße | 1200 × 1000 × 500 mm |
| Mindestteilgröße | 5 × 5 × 5 mm |
| Empfohlene Wandstärke | 0,5–5,0 mm |
| Tiefgangwinkel | 0.5°-2.0° |
| Formhohlräume | Einzelkavitäten-, Mehrkavitäten- und Familienformoptionen |
| Undercuts | Seitliche Betätigung, Hebevorrichtungen oder handbeladene Lösungen je nach Bedarf |
| Werkzeugklassen | Klasse 105 bis Klasse 101 |
| T1-Zeitpunkt | Üblicherweise 10-18 Werktage |
Unsere Spritzgussfabrik
Get QuoteTigerHubs unterstützt Spritzgussprogramme von der Werkzeugerstellung und T1-Musterung bis hin zur Klein- und Serienfertigung. Mit über 15 Jahren Fertigungserfahrung, mehr als 165 Fachkräften, über 40 technischen Ingenieuren und über 50 Qualitätsexperten koordiniert unser Fertigungsteam Werkzeugkonstruktion, Spritzguss, Inspektion und Produktionsplanung in einem einzigen Workflow. Diese integrierte Kompetenz hilft Kunden, die Übergabe an Lieferanten zu verkürzen, eine gleichbleibende Qualität zu gewährleisten und die Produktion bei steigender Nachfrage zuverlässiger zu skalieren.


0+Jahre15+Jahre
Fertigungserfahrung
0,0000+100,0000+
Hergestellte Teile
0+165+
Fachpersonal
0%98%
Pünktliche Lieferung
0+Einheiten100+Einheiten
Spritzgießmaschinen
Funktionsprinzip des Tigerhubs
Von der CAD-Datei zu produktionsfertigen Formteilen
CAD-Dateien hochladen & Anforderungen
Senden Sie Ihr 3D-CAD-Modell, die Zeichnung, die Materialanforderungen, die erwartete Menge und alle wichtigen Spezifikationen.
Engineering- und DFM-Überprüfung
TigerHubs prüft Geometrie, Wandstärke, Entformungsschräge, Hinterschneidungen, kritische Abmessungen, Material- und Werkzeugüberlegungen.
Werkzeugstrategie auswählen
Werkzeugklasse, Material, Kavitätenanzahl und Werkzeugarchitektur werden anhand der Produktionsanforderungen ausgewählt.
Formenbau
Die Form wird bearbeitet, endbearbeitet, montiert und für die erste Bemusterung vorbereitet.
T1-Musterproduktion
Die ersten Formteile werden hergestellt und hinsichtlich Abmessungen, Aussehen, Füllung, Auswurf und Funktionalität bewertet.
Spritzgussproduktion
Für die erforderliche Produktionsmenge werden die genehmigten Werkzeuge und Prozessvorgaben verwendet.
Qualitätsprüfung
Die Überprüfung der kritischen Anforderungen erfolgt gemäß dem vereinbarten Inspektionsplan.
Verpackung & Weltweiter Versand
Die Teile werden gemäß den Produktanforderungen verpackt und für den internationalen Versand vorbereitet.
Spritzgussmaterialien
Wählen Sie aus standardisierten Formoberflächen und Texturen, um das gewünschte Aussehen, den Glanz, die Haptik, die Trenneigenschaften und die Oberflächenkonsistenz Ihrer Spritzgussteile zu erzielen.
ABS
Ausgewogene Schlagfestigkeit, Oberflächenbeschaffenheit und Verarbeitbarkeit für Gehäuse, Abdeckungen und Konsumgüter.

Polyethylenterephthalat (PET)
Festigkeit, Verschleißfestigkeit und elektrische Isolation für technische Bauteile, die eine kontrollierte Verarbeitung und Feuchtigkeitsregulierung erfordern.

Oberflächenbeschaffenheit beim Spritzgießen
Wählen Sie aus Schutz-, Kosmetik- und Leistungsbeschichtungen, die auf Ihr Material, die Geometrie des Bauteils und Ihre Endverwendungsanforderungen abgestimmt sind.

SPI-Oberflächenveredelungen
SPI-Oberflächenveredelungen nutzen standardisierte Polierverfahren, um Oberflächen von Hochglanz bis Matt zu erzeugen. Die gewünschte Oberflächenveredelung wird direkt in den Formhohlraum aufgetragen und auf jedes Formteil übertragen.
- VerfüGbare Klassenstufen
- SPI A1–A3 · B1–B3 · C1–C3 · D1–D3
- OberfläChenbereich
- Hochglanz → Seidenglänzend → Matt → Strukturiert
- Am Besten Geeignet FüR
- Transparente Teile, kosmetische Gehäuse, Unterhaltungselektronik, medizinische Geräte und Produkte mit strengen optischen Anforderungen.

VDI Oberflächenveredelungen
VDI-Oberflächen werden mittels kontrollierter EDM-Texturierung direkt in der Form erzeugt, um gleichmäßige matte und strukturierte Oberflächen zu schaffen. Unterschiedliche VDI-Qualitäten bieten zunehmend rauere Oberflächenstrukturen.
- VerfüGbare Klassenstufen
- VDI 12–45
- OberfläChenbereich
- Fein matt → Mittlere Textur → Grobe Textur
- Am Besten Geeignet FüR
- Teile, die eine reduzierte Blendung, eine verbesserte Griffigkeit, eine Kratzschutzabdeckung oder eine gleichmäßige technische Oberflächenstruktur erfordern.
Unsere Spritzgusslösungen
TigerHubs bietet umfassende Unterstützung im Spritzgussverfahren – von der Prototypenfertigung bis zur Serienproduktion. Unsere Fertigungsressourcen werden von 165 Mitarbeitern, über 40 technischen Ingenieuren, mehr als 50 Qualitätssicherungsexperten, modernster Bearbeitungs- und Prüftechnik sowie Werkzeugoptionen für Werkzeuglebensdauern von unter 500 bis über 1.000.000 Zyklen unterstützt. Mit über 100.000 gefertigten Teilen, Standardlieferzeiten von 7–15 Tagen und 20 % reservierter Kapazität für Eilaufträge helfen wir unseren Kunden, von der Designvalidierung bis zur stabilen Serienproduktion zu skalieren.


Schnelles Prototyping
Vor der Fertigung der Produktionswerkzeuge sollten Bauteildesign, Materialeigenschaften und Montagepassung schnell überprüft werden.
Produktionskapazität
1-1000 Stück
Lieferzeit
1-3 Tage
Am besten geeignet für
Designvalidierung, Funktionstests, Entwicklungsmuster und Vorserienprüfung.
Anwendungen des Spritzgussverfahrens nach Branchen
TigerHubs bietet kundenspezifischen Spritzguss für Branchen, die wiederholgenaue Kunststoffkomponenten, komplexe Geometrien, funktionale Gehäuse und skalierbare Produktion benötigen. Von der Prototypenfertigung bis zur Serienproduktion decken wir ein breites Spektrum an technischen Kunststoffen und Produktionsanforderungen ab.

Automobil
Das Spritzgussverfahren erzeugt wiederholbare Kunststoffkomponenten für Automobilsysteme, Innenausstattungen, Außenausstattungen und Funktionsbaugruppen.
- Gemeinsame Teile
- Innenausstattung, Halterungen, Gehäuse, Abdeckungen, Clips, Verbinder, Luftkanäle.
- Am besten geeignet für
- Serienfertigung in großen Stückzahlen, komplexe Kunststoffgeometrien, Leichtbaukomponenten und gleichbleibende Teilequalität.

Robotik
Das Spritzgießen hilft bei der Herstellung von leichten und wiederholbaren Kunststoffkomponenten für Robotersysteme, Steuermodule und bewegliche Baugruppen.
- Gemeinsame Teile
- Roboterabdeckungen, Aktuatorgehäuse, Sensorgehäuse, Kabelabdeckungen, Halterungen, Schutzhüllen.
- Am besten geeignet für
- Leichte Gehäuse, komplexe Formen, integrierte Funktionen und Serienproduktion.

Luft- und Raumfahrt
Das Spritzgießen ermöglicht die Herstellung von leichten Polymerbauteilen für die Luft- und Raumfahrtindustrie sowie für zugehörige Systeme, bei denen die Materialauswahl und die Maßhaltigkeit von großer Bedeutung sind.
- Gemeinsame Teile
- Geräteabdeckungen, Halterungen, Gehäuse, Klemmen, Kabelmanagementkomponenten.
- Am besten geeignet für
- Leichtbauteile aus Kunststoff, komplexe Geometrien, wiederholbare Produktion und spezielle technische Kunststoffe.

Industrieausrüstung
Das Spritzgussverfahren liefert langlebige Kunststoffkomponenten für Industriemaschinen, Gerätegehäuse und Funktionsbaugruppen.
- Gemeinsame Teile
- Maschinenabdeckungen, Steuergehäuse, Griffe, Schutzvorrichtungen, Halterungen, Kabelmanagementteile.
- Am besten geeignet für
- Funktionale Kunststoffkomponenten, komplexe Gehäuse, Serienproduktion und integrierte Funktionen.

Baumaschinen
Das Spritzgussverfahren dient zur Herstellung von Kunststoffkomponenten, die in Gerätesteuerungen, Schutzsystemen und Bedienerschnittstellen eingesetzt werden.
- Gemeinsame Teile
- Bediengehäuse, Schutzabdeckungen, Griffe, Knöpfe, Halterungen, Kabelabdeckungen.
- Am besten geeignet für
- Langlebige Kunststoffkomponenten, funktionale Gehäuse, stoßfeste Teile und Serienfertigung.

Medizin
Das Spritzgießen ermöglicht die gleichbleibende Produktion von Kunststoffkomponenten für medizinische Geräte und Vorrichtungen, wobei die Material- und Qualitätsanforderungen für jede Anwendung definiert sind.
- Gemeinsame Teile
- Gerätegehäuse, Instrumentenkomponenten, Tabletts, Abdeckungen, Griffe, Einwegkomponenten.
- Am besten geeignet für
- Teile mit hoher Wiederholgenauigkeit, komplexe Geometrien, Präzisionskomponenten und skalierbare Produktion.

Schienenverkehr
Das Spritzgussverfahren liefert leichte Kunststoffkomponenten für den Innenraum von Schienenfahrzeugen, Ausrüstungssysteme und fahrgastorientierte Baugruppen.
- Gemeinsame Teile
- Innenverkleidungen, Abdeckungen, Halterungen, Griffe, Gehäuse, Kabelmanagementkomponenten.
- Am besten geeignet für
- Leichtbauteile, robuste Gehäuse, komplexe Formteile und Serienfertigung.
Warum TigerHubs für Spritzguss wählen?
Von den ersten technischen Entscheidungen bis zur Auslieferung in die Serienproduktion ist jede Phase auf Klarheit, Verantwortlichkeit und messbare Qualität ausgerichtet.
Konstruktion vor Werkzeugbau
TigerHubs prüft Design, Material, kritische Abmessungen und Formbarkeit, bevor mit der Werkzeugherstellung begonnen wird.
Werkzeuge auf Produktionsvolumen abgestimmt
Von Prototypenwerkzeugen der Klasse 105 bis hin zu Produktionsformen der Klasse 101 kann die Werkzeuginvestition an die erwartete Produktlebensdauer angepasst werden.
Reaktionsschnelle Projektunterstützung
TigerHubs zielt auf eine schnelle technische Kommunikation ab, einschließlich einer schnellen Beantwortung von Anfragen und eines schnellen technischen Feedbacks für Fertigungsprojekte.
Prototypen-zu-Serienfertigung
Die Entwicklung von Prototypen, Werkzeugen, Formen und damit verbundenen Fertigungsprozessen kann innerhalb derselben übergeordneten Fertigungsorganisation koordiniert werden.
Fertigung und Qualität in einem Arbeitsablauf
Die technischen Anforderungen, die T1-Validierung, die Produktion und die Inspektion bleiben während des gesamten Programms miteinander verbunden.
Unterstützung für komplexe Lieferketten
TigerHubs kombiniert seine Produktionsstätte in Shenzhen mit geprüften Produktionsressourcen in ganz China.
Qualitätssicherung für Spritzgussteile
Qualität ist in jeden Schritt unseres Spritzgießprozesses integriert – von der DFM-Planung und Werkzeugvalidierung über die kontrollierte Produktion bis hin zur Endfreigabe der Teile. TigerHubs definiert kritische Maße, Erscheinungsstandards, Materialanforderungen und Funktionsprüfungen vor Produktionsbeginn und stellt so sicher, dass unsere Kunden gleichbleibende Spritzgussteile erhalten, die den Zeichnungs- und Montageanforderungen entsprechen.
Technische Validierung vor der Produktion
Wir prüfen Wandstärke, Entformungsschrägen, Angüsse, Kühlung, Schwindung und kritische Maße vor der Werkzeugerstellung. T1-Muster werden hinsichtlich Maße, Aussehen, Passung und Funktion geprüft, bevor die Form für die Produktion freigegeben wird.
Kontrolliertes und rückverfolgbares Formen
Die Verwendung zugelassener Harzsorten, Materialchargen und wichtiger Formgebungsparameter wird während der gesamten Produktion kontrolliert. Formnummer, Kavitätennummer, Produktionscharge und Prüfprotokolle bleiben für Nachbestellungen und die Untersuchung von Problemen nachvollziehbar.
Prüfung basierend auf Teileanforderungen
Kritische Maße, Oberflächenbeschaffenheit und Funktionsmerkmale werden anhand der genehmigten Zeichnung und des Mastermusters geprüft. Maßberichte, CMM-Prüfungen, Erstmusterprüfungen (FAI), Cpk-Studien oder PPAP-Dokumentation können bei Bedarf für das Projekt bereitgestellt werden.

Unsere kundenspezifischen Spritzgussteile


Image 1 of 6
Häufig gestellte Fragen
Weitere InformationenDie Kosten des Spritzgießens hängen hauptsächlich von der Werkzeugkomplexität, dem Werkzeugmaterial, der Anzahl der Kavitäten, der Teilegröße, dem verwendeten Harz, der Oberflächenbeschaffenheit, dem Produktionsvolumen und den Prüfanforderungen ab. Die anfänglichen Werkzeugkosten sind höher als bei Verfahren wie CNC-Bearbeitung oder 3D-Druck, die Stückkosten sinken jedoch in der Regel mit steigendem Produktionsvolumen deutlich. Die genaueste Methode zur Kostenschätzung ist die Analyse des CAD-Modells in Verbindung mit der erwarteten Produktionsmenge über die gesamte Lebensdauer.
Die praktische Mindestbestellmenge hängt von der Werkzeugstrategie und den kommerziellen Anforderungen ab. Prototypen-Spritzgießformen eignen sich für sehr kleine Validierungsserien, während die Produktionswerkzeuge mit steigender Stückzahl wirtschaftlicher werden. TigerHubs bewertet Werkzeugkosten und Stückkosten gemeinsam, anstatt für jedes Programm eine feste Mindestbestellmenge anzuwenden.
Gängige Werkstoffe sind: ABS, PC, PC/ABS, PP, PE, HDPE, LDPE, PA, POM, PMMA, PBT, PET, TPU, TPE, PPS, PEEK und PEI. Weitere Werkstoffe können anhand von Festigkeit, Temperaturbeständigkeit, Chemikalienbeständigkeit, Aussehen, elektrischen Anforderungen und projektspezifischen Bedürfnissen bewertet werden.
Ein gängiger Richtwert für die Auslegung liegt bei etwa 0,5–5,0 mm, abhängig von Material und Geometrie. Gleichmäßige Wandstärken sind im Allgemeinen vorzuziehen, da große Dickenänderungen zu Einfallstellen, Verzug, ungleichmäßiger Kühlung und längeren Zykluszeiten führen können.
Ein allgemeiner Ausgangspunkt für die Formschräge liegt bei etwa 0,5°–2,0° pro Seite. Tiefe Konturen, strukturierte Formoberflächen und bestimmte Materialien können eine größere Formschräge erfordern. Die endgültige Formschräge sollte während des DFM-Prozesses überprüft werden.
Das Spritzgießen kleiner Serien eignet sich für Pilotproduktionen, Überbrückungsfertigungen, Produkteinführungen und die Bedarfsvalidierung, bevor man sich für langlebige Werkzeuge oder höhere Produktionsvolumina entscheidet.
Ja. Die T1-Bemusterung ist ein entscheidender Schritt im Werkzeugfertigungsprozess TigerHubs ). Die ersten Formteile können vor Beginn der Serienproduktion auf Abmessungen, Aussehen, Formfüllung, Auswurf, Einfallstellen, Verzug, Grat, Schweißnähte und funktionale Anforderungen geprüft werden.
Ja. Die DFM-Prüfung kann Wandstärke, Entformungsschräge, Hinterschneidungen, Angüsse, Trennlinien, Auswurf, Rippen, Vorsprünge, kosmetische Bereiche und kritische Maße vor der Werkzeugfreigabe bewerten. Ziel ist es, Fertigungsrisiken zu erkennen, solange sie noch einfach und kostengünstig zu beheben sind.
Ja, Mehrfachkavitäten- und Familienformstrategien können evaluiert werden, wenn die Produktionsanforderungen dies rechtfertigen. Die Kavitätenanzahl hängt von der Teilegeometrie, dem Jahresvolumen, der Formgröße, dem Füllgrad, der erforderlichen Produktionsrate und dem Werkzeugbudget ab.
Einlege- und Umspritzverfahren können hinsichtlich kompatibler Bauteilkonstruktionen und Materialkombinationen bewertet werden. Mit diesen Verfahren lassen sich Gewinde, elektrische Komponenten, Verstärkungselemente, Greifer, Dichtungen oder andere Funktionen in das Formteil integrieren.
Starten Sie Ihr Spritzgussprojekt
Verwandeln Sie Ihre CAD-Konstruktion in ein produktionsfertiges Formteil.
Ob Sie ein neues Produkt validieren, einen Pilotbau vorbereiten oder ein etabliertes Design skalieren, TigerHubs kann Ihnen helfen, die richtige Kombination aus Material, Werkzeugen, Formgebungsprozess und Qualitätskontrolle zu bewerten.