

Tigerhubs 注塑成型能力
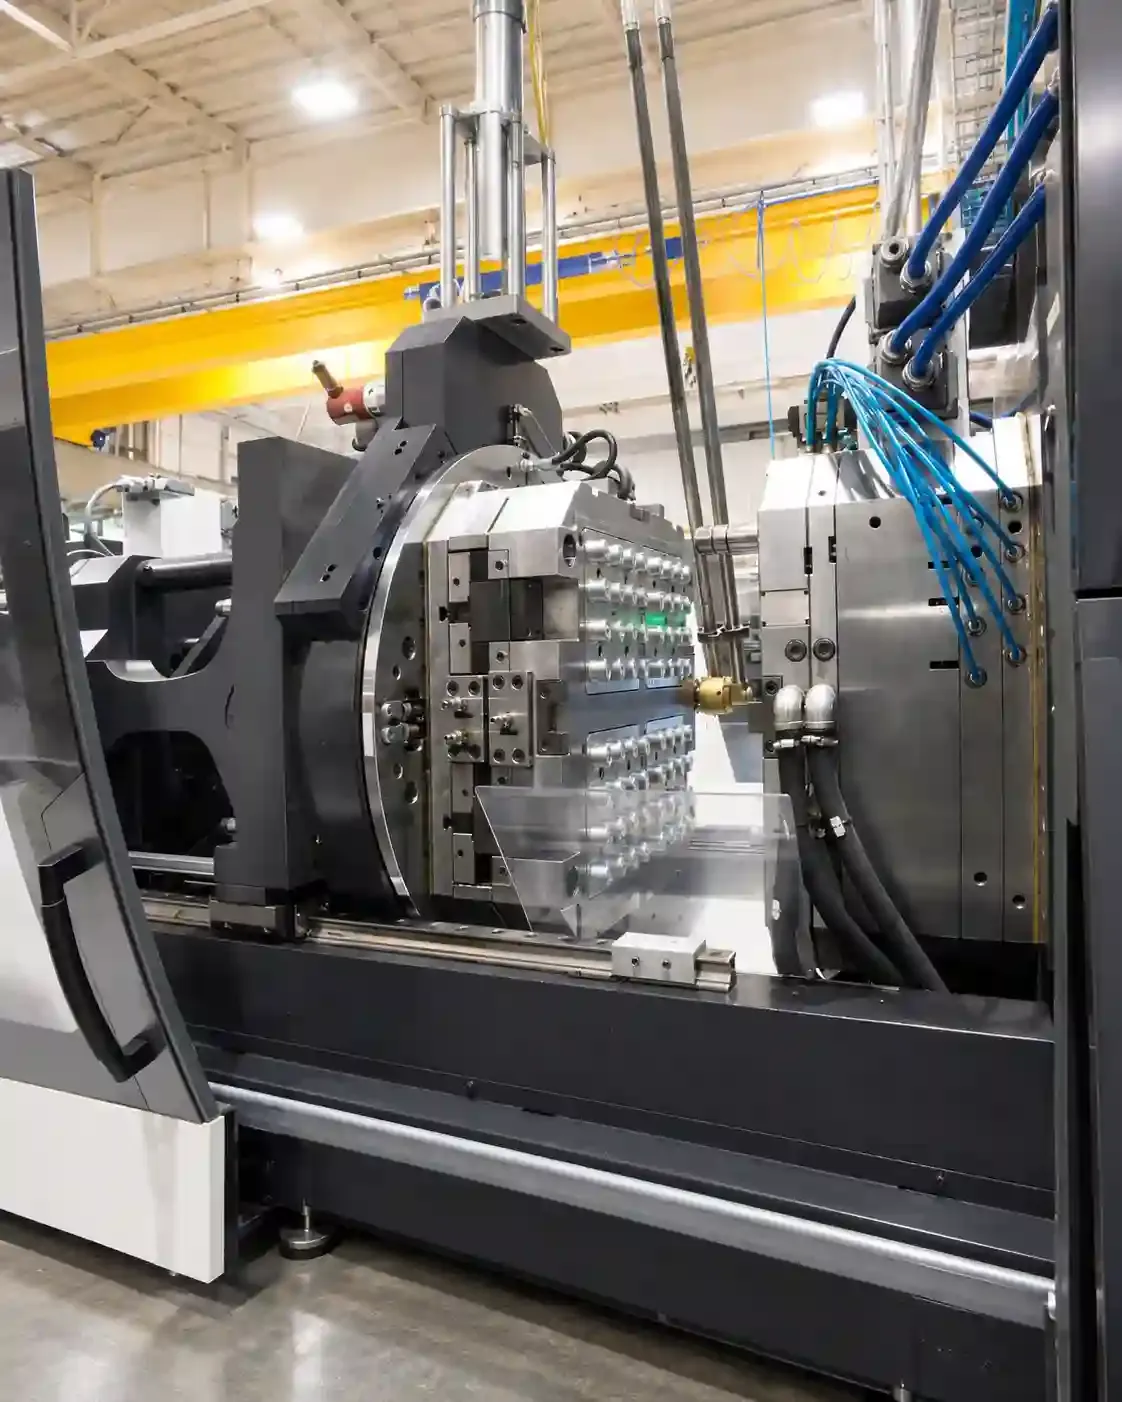
注塑模具制造
原型模具和生产模具的设计均围绕预期产量、树脂种类、零件复杂度、模具寿命、表面要求和生产目标展开。可用的模具策略涵盖从短期原型模具到设计寿命超过100万次循环的101级生产模具。最适合:从设计验证阶段过渡到试生产、过渡生产或重复生产的产品。
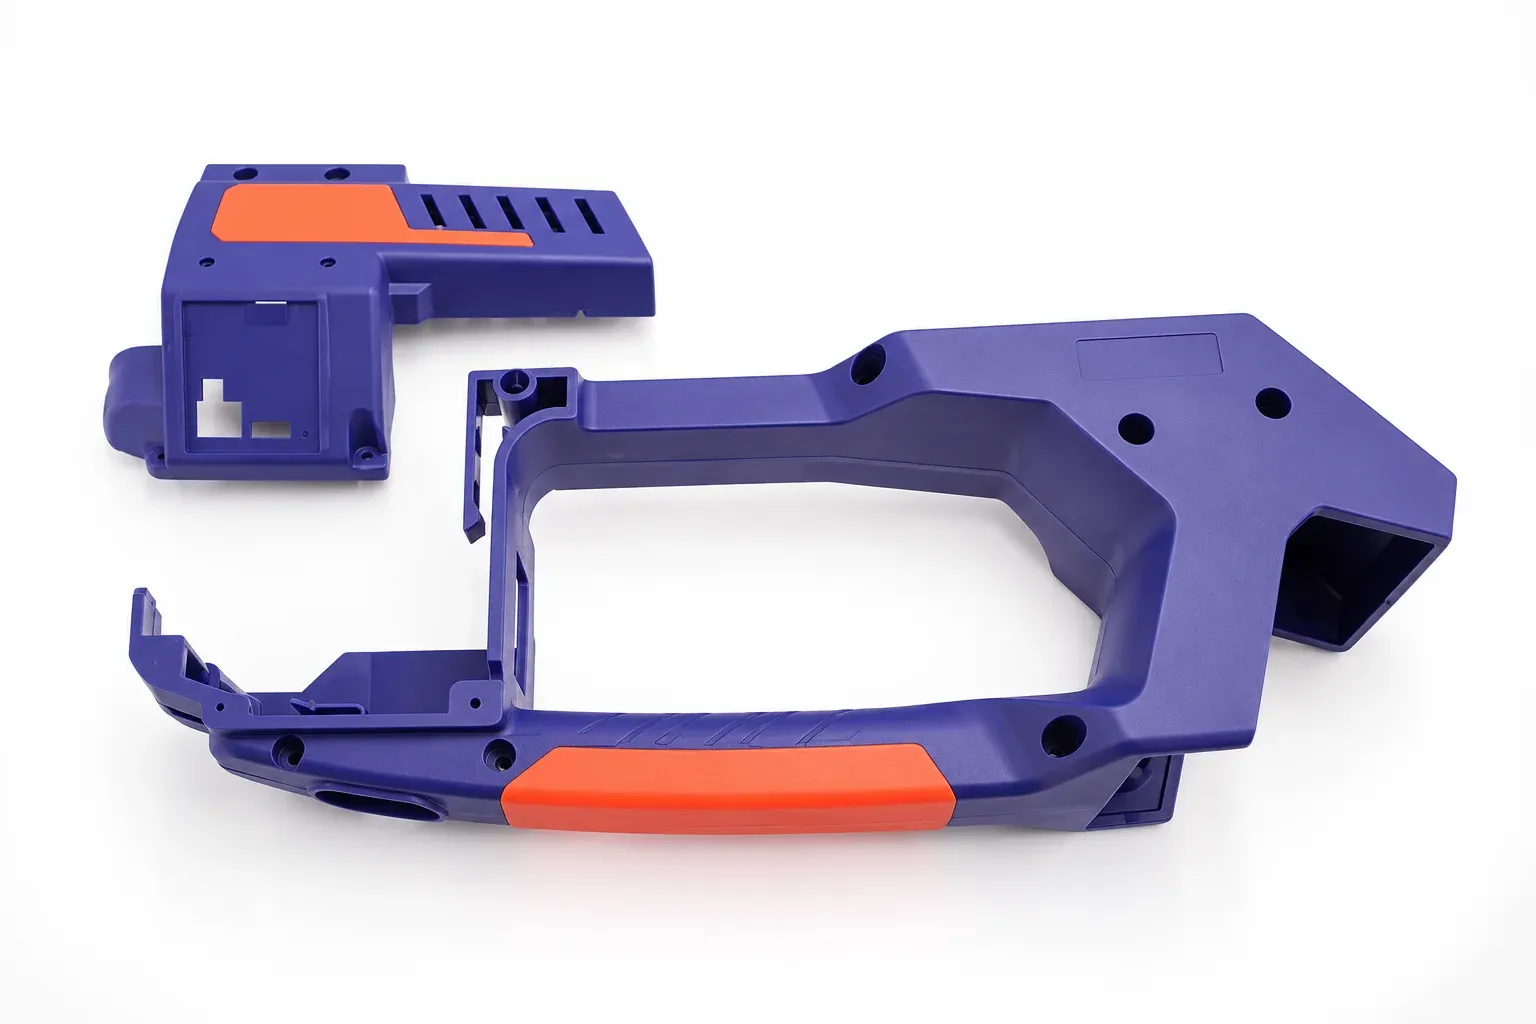
包覆成型
可在基材上模压一层辅助材料,以增加抓握力、缓冲性、密封性、保护性或符合人体工程学的特性。最适用于:把手、握把、密封件、保护表面以及多材料消费品或工业部件。
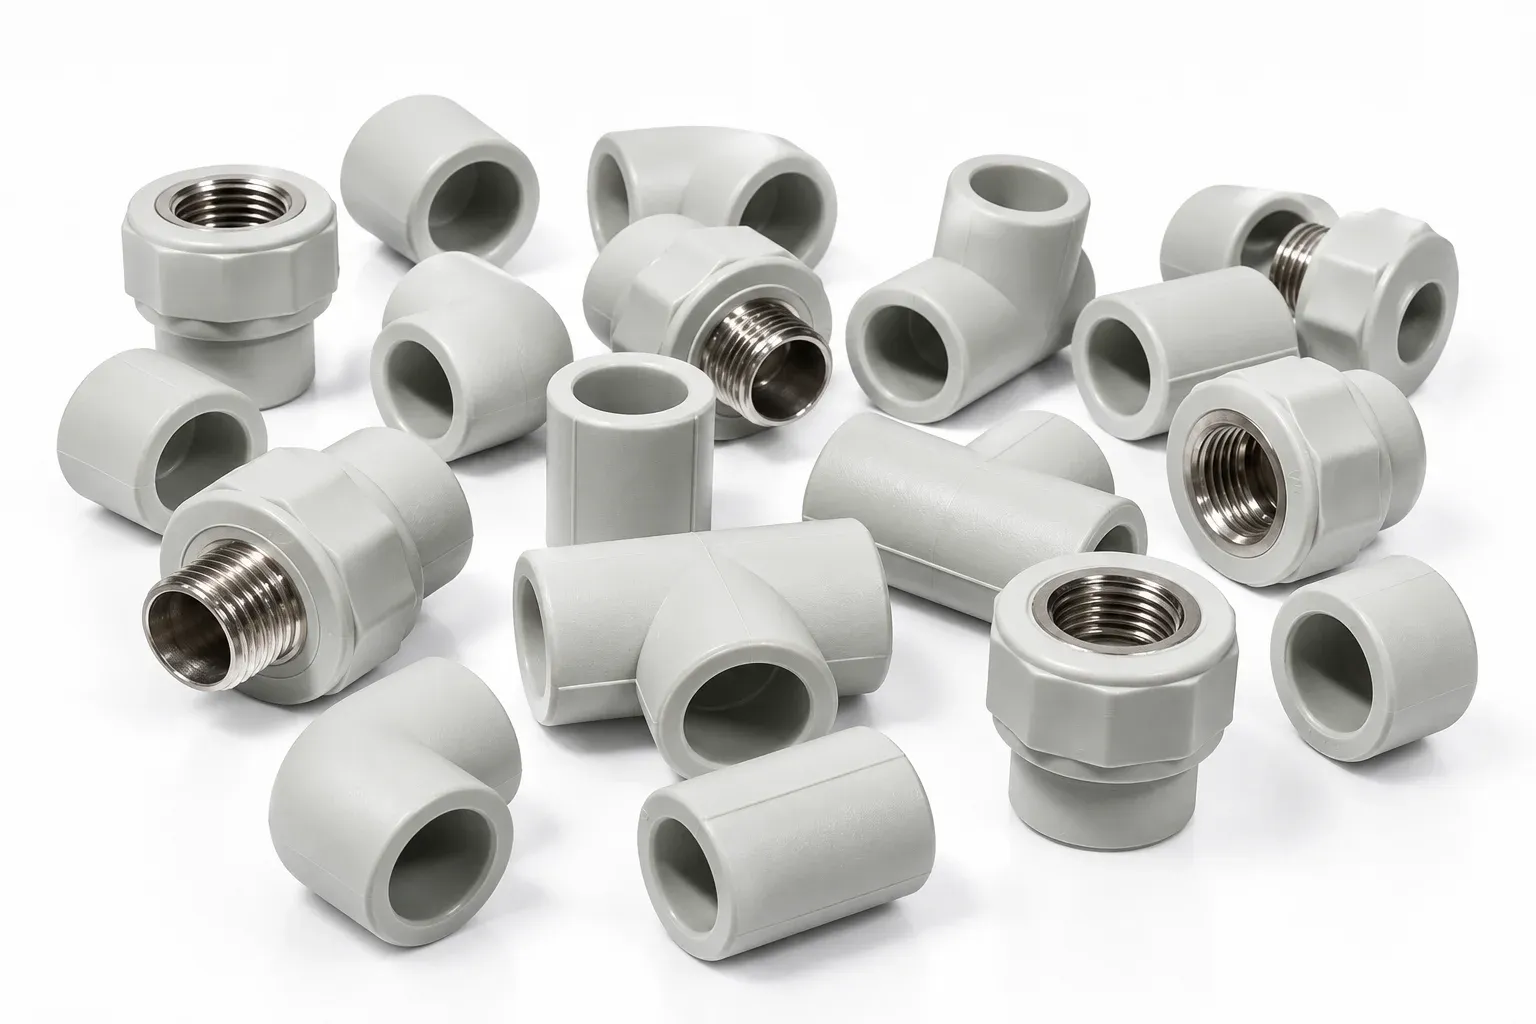
嵌件成型
金属或其他预制嵌件可以集成到模制部件中,以形成集成功能。最适用于:螺纹嵌件、电触点、加固安装点以及需要金属与塑料集成的部件。
| 标准 | 描述 |
|---|---|
| 模腔加工公差 | ±0.02毫米 |
| 加工公差 | ±0.05mm~±0.01mm |
| 最大零件尺寸 | 1200 × 1000 × 500 毫米 |
| 最小零件尺寸 | 5 × 5 × 5 毫米 |
| 推荐壁厚 | 0.5-5.0毫米 |
| 吃水角度 | 0.5°-2.0° |
| 模腔 | 单腔、多腔和系列模具选项 |
| 底切 | 侧动式、升降式或手动装弹方案(视情况而定) |
| 工具课程 | 105班至101班 |
| T1 时序 | 通常需要 10-18 个工作日 |
我们的注塑成型工厂
Get QuoteTigerHubs 为注塑成型项目提供全方位支持,涵盖模具设计和T1样品制作,以及小批量和重复生产。凭借15余年的制造经验、165余名专业人员、40余名技术工程师和50余名质量专家,我们的制造团队在一个工作流程中协调模具工程、注塑成型、检验和生产计划。这种一体化能力有助于客户缩短供应商交接周期,保持产品质量的稳定性,并随着需求的增长更可靠地扩展生产规模。


0+年15+年
制造经验
0,0000+100,0000+
制造零件
0+165+
专业人员
0%98%
准时交付
0+单位100+单位
注塑机
Tigerhubs 注塑成型工作原理
从CAD文件到可直接用于生产的模塑零件
上传CAD文件及要求
请发送您的 3D CAD 模型、图纸、材料要求、预期数量以及任何关键规格。
工程与DFM审查
TigerHubs 审查几何形状、壁厚、拔模斜度、倒扣、关键尺寸、材料和模具考虑因素。
选择工具策略
模具等级、材料、型腔数量和模具结构均根据生产需求选择。
模具制造
模具经过加工、精加工、组装,并准备好进行初步取样。
T1 样品制备
对初始成型零件进行生产和评估,评估内容包括尺寸、外观、填充、脱模和功能。
注塑成型生产
采用经批准的工装和工艺要求,满足所需的生产数量。
质量检验
关键要求按照既定的检查计划进行检查。
包装及全球配送
零部件按照产品要求进行包装,并准备进行国际运输。
注塑成型材料
您可以从标准化的模具表面处理和纹理中进行选择,以实现注塑成型零件所需的外观、光泽、触感、脱模性能和表面一致性。
ABS
兼具抗冲击性、表面外观和加工性能,适用于外壳、盖子和消费品。

聚对苯二甲酸乙二醇酯(PET)
强度、耐磨性和电绝缘性,适用于需要受控加工和湿度管理的技术部件。

注塑成型表面处理
根据您的材料、零件几何形状和最终用途要求,选择防护性、美观性和性能性表面处理。

SPI表面处理
SPI采用标准化的抛光工艺,打造从镜面光泽到哑光质感的各种表面。所需的表面处理直接应用于模腔,并转移到每个成型零件上。
- 可选等级
- SPI A1–A3 · B1–B3 · C1–C3 · D1–D3
- 表面范围
- 镜面光泽 → 半光泽 → 哑光 → 纹理光泽
- 最适合
- 透明零件、外观外壳、消费电子产品、医疗器械以及对外观有严格要求的产品。

VDI表面处理
VDI表面处理采用可控电火花加工纹理技术,直接在模具中形成均匀的哑光和纹理表面。不同等级的VDI材料可提供逐渐增加的表面纹理粗糙度。
- 可选等级
- VDI 12–45
- 表面范围
- 细腻哑光 → 中等质感 → 粗糙质感
- 最适合
- 需要减少眩光、提高抓握力、遮盖划痕或保持一致的技术纹理的部件。
我们的注塑成型解决方案
TigerHubs 提供从原型模具到大批量生产的全流程注塑成型支持。我们拥有165名员工、40多名技术工程师、50多名质量专业人员,配备先进的加工和检测设备,并提供多种模具选择,模具寿命从不足500次循环到超过100万次循环不等。我们已生产超过10万件零件,标准交货周期为7-15天,并预留20%的产能用于紧急订单,帮助客户从设计验证阶段顺利过渡到稳定的重复生产阶段。


快速原型制作
在投入生产模具之前,快速验证零件设计、材料性能和装配配合情况。
生产能力
1-1000 件
交货时间
1-3天
最适合
设计验证、功能测试、工程样品和生产前验证。
注塑成型在各行业的应用
TigerHubs 为需要可重复生产、复杂几何形状、功能性外壳和可扩展生产的行业提供定制注塑成型服务。从原型模具到大批量生产,我们支持各种工程塑料和生产需求。

汽车
注塑成型可生产用于汽车系统、内饰、外饰和功能组件的可重复塑料部件。
- 常用部件
- 内饰件、支架、外壳、盖子、卡扣、连接器、通风管道。
- 最适合
- 大批量生产、复杂的塑料几何形状、轻量化部件和稳定的零件质量。

机器人
注塑成型有助于生产用于机器人系统、控制模块和运动组件的轻质、可重复的塑料部件。
- 常用部件
- 机器人外壳、执行器外壳、传感器外壳、电缆护套、支架、保护壳。
- 最适合
- 轻量化外壳、复杂形状、集成功能和重复生产。

航空航天
注塑成型可以生产用于航空航天设备和支撑系统的轻质聚合物部件,在这些部件中,材料选择和尺寸一致性非常重要。
- 常用部件
- 设备盖、支架、外壳、夹子、线缆管理组件。
- 最适合
- 轻质塑料零件、复杂几何形状、可重复生产和专用工程塑料。

工业设备
注塑成型可为工业机械、设备外壳和功能组件提供耐用的塑料部件。
- 常用部件
- 机器外壳、控制外壳、把手、防护罩、支架、电缆管理部件。
- 最适合
- 功能性塑料部件、复杂外壳、重复生产和集成功能。

工程机械
注塑成型工艺用于生产设备控制、防护系统和操作界面中使用的塑料部件。
- 常用部件
- 控制外壳、保护罩、把手、旋钮、支架、电缆护套。
- 最适合
- 耐用塑料部件、功能性外壳、抗冲击部件和可重复生产。

医疗
注塑成型技术能够稳定地生产医疗设备和器械的塑料部件,并针对每种应用制定材料和质量要求。
- 常用部件
- 设备外壳、仪器组件、托盘、盖子、把手、一次性组件。
- 最适合
- 高重复性零件、复杂几何形状、精密组件和可扩展生产。

轨道交通
注塑成型可为轨道车辆内饰、设备系统和面向乘客的组件提供轻质塑料部件。
- 常用部件
- 内部面板、盖板、支架、把手、外壳、电缆管理组件。
- 最适合
- 轻量化零件、耐用外壳、复杂的模制特征和可重复生产。
为什么选择TigerHubs进行注塑成型?
从早期工程决策到生产交付,每个阶段都围绕着清晰性、责任性和可衡量的质量而构建。
先进行工程设计再进行模具制造
TigerHubs 在模具制造开始之前审查设计、材料、关键尺寸和可成型性。
工具与生产量相匹配
从 105 级原型工具到 101 级生产模具,模具投资可以与预期的产品寿命保持一致。
响应迅速的项目支持
TigerHubs 旨在实现快速技术沟通,包括对制造项目的快速询价响应和工程反馈。
从原型到量产的制造
开发原型、工装、模具和相关制造流程可以在同一个更大的制造组织内进行协调。
制造和质量控制在同一工作流程中
工程要求、T1验证、生产和检验在整个项目中始终保持联系。
支持复杂供应链
TigerHubs 将其深圳制造业务与中国各地经过审核的制造资源相结合。
注塑件质量保证
质量贯穿我们注塑成型流程的每一个环节——从面向制造的设计 (DFM) 和模具验证,到受控生产和最终零件验收。TigerHubs 在生产前定义了关键尺寸、外观标准、材料要求和功能检查,帮助客户获得符合图纸和装配要求的、一致性良好的注塑零件。
生产前的工程验证
在模具制作之前,我们会检查壁厚、拔模斜度、浇口、冷却、收缩率和关键尺寸。T1样品在模具获准投入生产前,会进行尺寸、外观、配合和功能方面的检查。
可控可追溯成型
生产过程中,所有树脂牌号、材料批次和关键成型参数均经过严格控制。模具编号、型腔编号、生产批次和检验记录均可追溯,以便进行后续订单查询和问题调查。
根据零件要求进行检验
关键尺寸、表面光洁度和功能特征均需对照已批准的图纸和主样品进行检验。如有项目要求,可提供尺寸报告、三坐标测量机 (CMM) 检验报告、首件检验报告 (FAI)、CPK 分析或生产件批准程序 (PPAP) 文件。

我们的定制注塑成型零件


Image 1 of 6
常见问题
了解更多注塑成型的成本主要取决于模具的复杂程度、模具材料、型腔数量、零件尺寸、树脂种类、表面光洁度、产量和检验要求。与CNC加工或3D打印等工艺相比,初始模具成本较高,但随着产量的增加,单位成本通常会显著降低。最准确的成本估算方法是结合预期生命周期产量来分析CAD模型。
实际最低订购量取决于模具策略和商业需求。原型注塑模具可以支持非常小的验证性生产,而随着订购量的增加,生产模具的经济性会更高。TigerHubs 将模具成本和零件经济性综合评估,而不是对每个项目都采用固定的最低订购量。
常用材料包括:ABS、PC、PC/ABS、PP、PE、HDPE、LDPE、PA、POM、PMMA、PBT、PET、TPU、TPE、PPS、PEEK 和 PEI。其他等级的材料可根据强度、耐温性、耐化学性、外观、电气性能要求和项目特定需求进行评估。
根据材料和几何形状的不同,常见的壁厚参考值约为 0.5–5.0 毫米。均匀的壁厚通常更受欢迎,因为较大的壁厚变化会导致下沉、翘曲、冷却不平衡和循环时间延长。
一般而言,初始拔模斜度范围约为每侧0.5°–2.0°。较深的特征、纹理化的模具表面以及某些材料可能需要更大的拔模斜度。最终拔模斜度应在面向制造的设计(DFM)阶段进行审核。
小批量注塑成型可用于试生产、过渡性制造、产品发布和需求验证,然后再投入长期模具或进行更大批量的生产。
是的。T1 取样是 TigerHubs 模具工作流程中的关键步骤。在开始重复生产之前,可以对初始成型零件的尺寸、外观、模具填充、顶出、缩痕、翘曲、飞边、熔接线和功能要求进行检查。
是的。DFM评审可以在模具发布前评估壁厚、拔模斜度、倒扣、浇口、分型线、顶出、加强筋、凸台、外观区域和关键尺寸。其目的是在制造风险尚未出现时就识别出来,以便更容易、更经济地进行更改。
是的,当生产需求允许时,可以评估多腔模具和系列模具策略。腔数取决于零件几何形状、年产量、模具尺寸、填充平衡、所需生产率和模具预算。
嵌件成型和包覆成型可用于评估零件设计和材料组合的兼容性。这些工艺可以将螺纹、电气元件、加强筋、夹具、密封件或其他功能集成到成型零件中。