

Services de moulage par injection sur mesure
De la conception pour la fabrication (DFM) et de l'outillage de précision à la validation T1 et à la production répétée, TigerHubs fournit des pièces en plastique personnalisées avec un outillage contrôlé, une qualité documentée et une fabrication évolutive en Chine.
- Certifié ISO 9001:2015, ISO 13485, ISO14001:2015, IATF 16949:2016
- Du prototypage à la production en série
- Réduisez les coûts de votre projet de 15 à 20 %.
Tigerhubs Capacités de moulage par injection
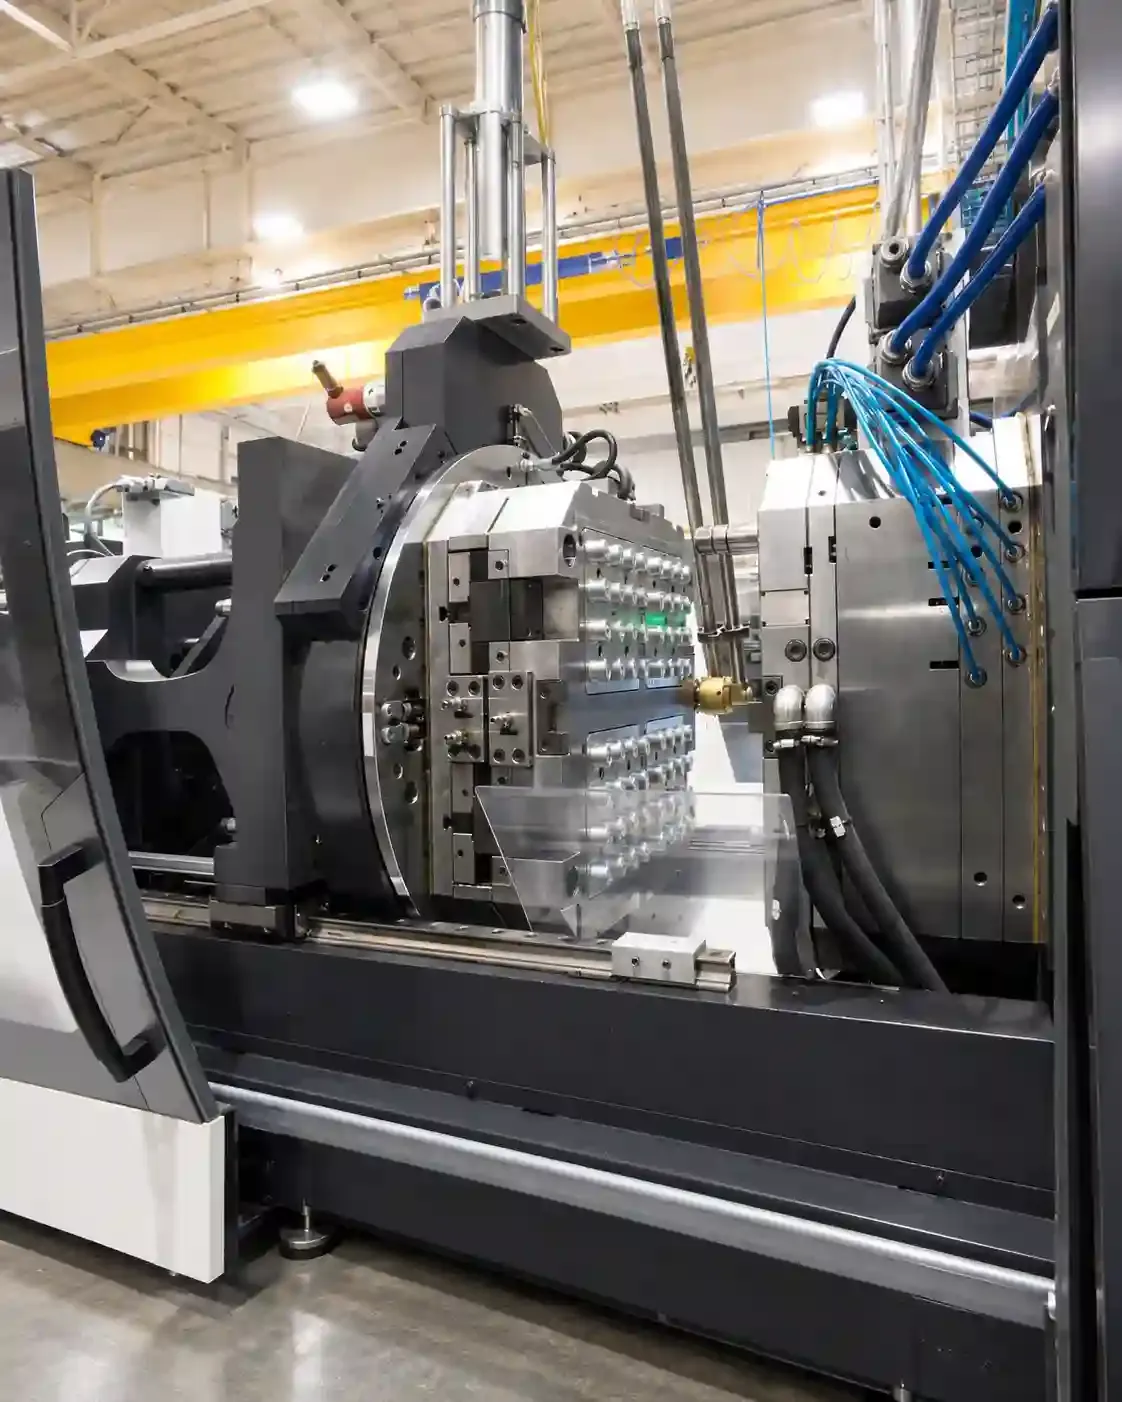
Fabrication de moules d'injection
Les moules de prototypage et de production sont conçus en fonction du volume prévu, de la résine, de la complexité des pièces, de la durée de vie du moule, des exigences de surface et des objectifs de production. Les solutions d'outillage disponibles vont des moules de prototypage à courte durée de vie aux outillages de production de classe 101 conçus pour plus d'un million de cycles. Idéal pour : les produits passant de la validation de conception à la production pilote, transitoire ou en série.
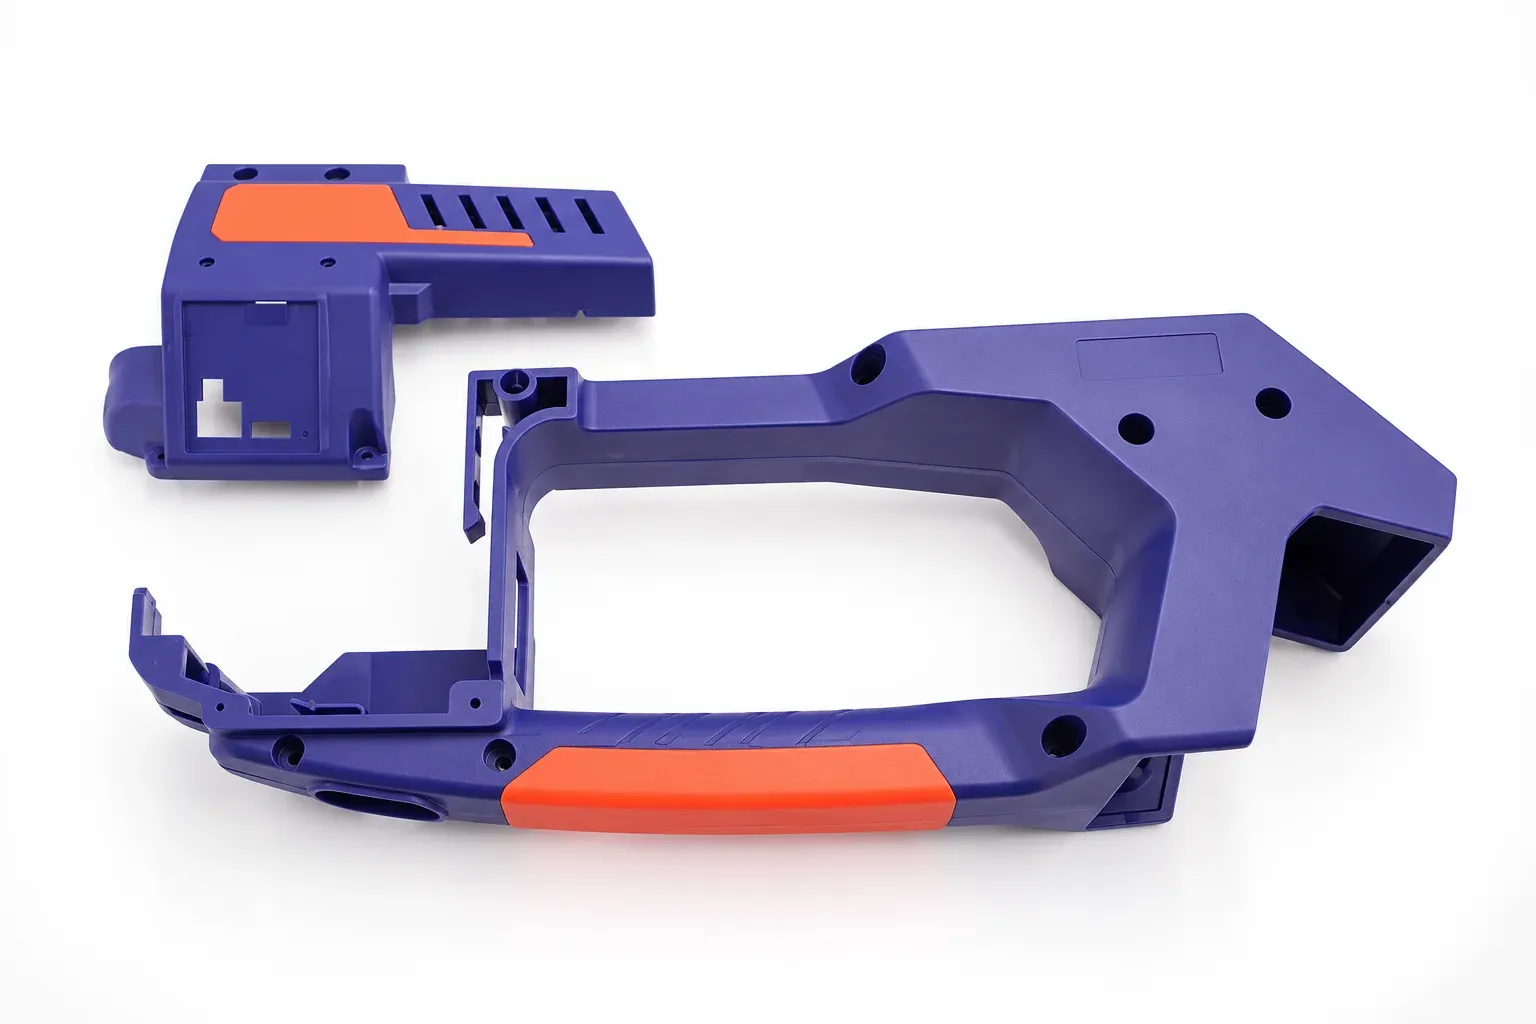
surmoulage
Un matériau secondaire peut être moulé sur un composant de base pour améliorer l'adhérence, l'amortissement, l'étanchéité, la protection ou l'ergonomie. Idéal pour : poignées, joints, surfaces de protection et composants multi-matériaux destinés aux usages grand public ou industriels.
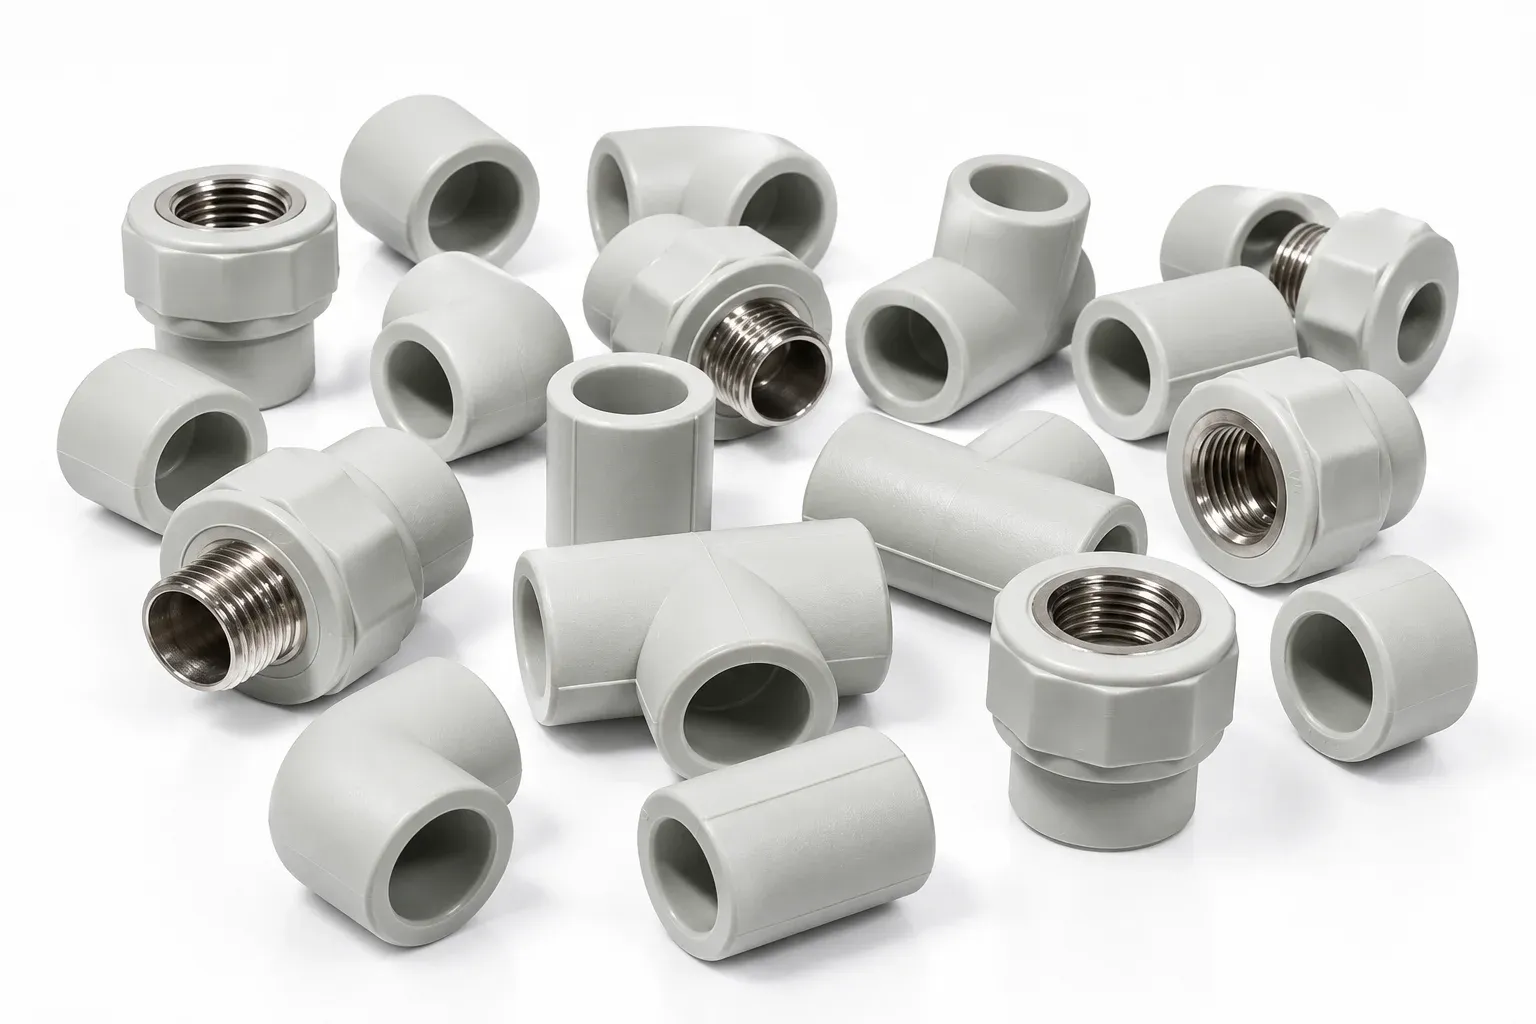
Moulure d'insertion
Des inserts métalliques ou autres, préfabriqués, peuvent être intégrés à des composants moulés pour créer des fonctions intégrées. Idéal pour : les inserts filetés, les contacts électriques, les points de fixation renforcés et les composants nécessitant une intégration métal-plastique.
Capacité de tolérance du moulage par injection
Garantir la constance dimensionnelle depuis l'usinage du moule jusqu'à la production. TigerHubs assure un moulage par injection de précision grâce à un outillage contrôlé, une optimisation des processus et un contrôle qualité pour les prototypes et les pièces de production.
| Normes | Description |
|---|---|
| tolérance d'usinage de la cavité du moule | ±0,02 mm |
| Tolérance d'usinage | ±0,05 mm à ±0,01 mm |
| Taille maximale de la pièce | 1200 × 1000 × 500 mm |
| Taille minimale de la pièce | 5 × 5 × 5 mm |
| Épaisseur de paroi recommandée | 0,5-5,0 mm |
| Angle de dépouille | 0.5°-2.0° |
| Cavités de moisissure | Options à cavité unique, à cavités multiples et pour moules familiaux |
| Contre-découpes | Actions latérales, élévateurs ou solutions à chargement manuel selon le cas |
| Cours d'outillage | Classe 105 à Classe 101 |
| Chronométrage T1 | Généralement 10 à 18 jours ouvrables |
Notre usine de moulage par injection
Get QuoteTigerHubs prend en charge les programmes de moulage par injection, de l'outillage et des prototypes T1 à la production en petites séries et en continu. Forts de plus de 15 ans d'expérience dans la fabrication, d'une équipe de plus de 165 professionnels, dont plus de 40 ingénieurs techniques et plus de 50 experts qualité, nous coordonnons l'ingénierie des moules, le moulage, le contrôle et la planification de la production au sein d'un flux de travail intégré. Cette capacité intégrée permet à nos clients de réduire les intermédiaires, de garantir une qualité constante et d'adapter leur production de manière plus fiable à la croissance de la demande.


0+années15+années
Expérience en fabrication
0,0000+100,0000+
Pièces fabriquées
0+165+
Personnel professionnel
0%98%
Livraison à temps
0+unités100+unités
Machines de moulage par injection
Principe de fonctionnement du moulage par injection Tigerhubs
Du fichier CAO aux pièces moulées prêtes pour la production
Téléchargement des fichiers CAO et exigences
Envoyez votre modèle CAO 3D, votre dessin, vos exigences en matière de matériaux, la quantité prévue et toutes les spécifications critiques.
Revue d'ingénierie et de conception pour la fabrication
TigerHubs examine la géométrie, l'épaisseur des parois, le dépouillement, les contre-dépouilles, les dimensions critiques, les considérations relatives aux matériaux et à l'outillage.
Sélectionner la stratégie d'outillage
Le type d'outillage, le matériau, le nombre de cavités et l'architecture du moule sont sélectionnés en fonction des besoins de production.
Fabrication de moules
Le moule est usiné, fini, assemblé et préparé pour le premier échantillonnage.
Production d'échantillons T1
Les premières pièces moulées sont produites et évaluées en fonction de leurs dimensions, de leur aspect, de leur remplissage, de leur éjection et de leur fonctionnalité.
Production par moulage par injection
Les outillages et les processus approuvés sont utilisés pour la quantité de production requise.
Inspection de la qualité
Les exigences critiques sont vérifiées conformément au plan d'inspection convenu.
Emballage et livraison internationale
Les pièces sont emballées conformément aux exigences du produit et préparées pour l'expédition internationale.
Matériaux de moulage par injection
Choisissez parmi des finitions et des textures de moules standardisées pour obtenir l'aspect, le brillant, le toucher, les propriétés de démoulage et la consistance de surface requis pour vos pièces moulées par injection.
ABS
Résistance aux chocs équilibrée, aspect de surface et facilité de mise en œuvre pour les boîtiers, les couvercles et les produits de consommation.

Polyéthylène téréphtalate (PET)
Résistance mécanique, résistance à l'usure et isolation électrique pour les composants techniques nécessitant un traitement contrôlé et une gestion de l'humidité.

Finitions de surface par moulage par injection
Choisissez parmi les finitions protectrices, esthétiques et performantes sélectionnées en fonction de votre matériau, de la géométrie de votre pièce et de vos exigences d'utilisation finale.

Finitions de surface SPI
Les finitions SPI utilisent des méthodes de polissage standardisées pour créer des surfaces allant du brillant miroir au mat. La finition requise est appliquée directement dans la cavité du moule et transférée à chaque pièce moulée.
- Niveaux Disponibles
- SPI A1–A3 · B1–B3 · C1–C3 · D1–D3
- Gamme De Surface
- Brillant miroir → Semi-brillant → Mat → Texturé
- IdéAl Pour
- Pièces transparentes, boîtiers cosmétiques, appareils électroniques grand public, dispositifs médicaux et produits soumis à des exigences d'apparence strictes.

Finitions de surface VDI
Les finitions VDI utilisent un texturage par électroérosion contrôlé pour créer des surfaces mates et texturées homogènes directement dans le moule. Différentes qualités de VDI offrent des textures de surface de plus en plus rugueuses.
- Niveaux Disponibles
- VDI 12–45
- Gamme De Surface
- Texture mate fine → Texture moyenne → Texture grossière
- IdéAl Pour
- Pièces nécessitant une réduction des reflets, une meilleure adhérence, un masquage des rayures ou une texture technique uniforme.
Nos solutions de moulage par injection
TigerHubs offre une gamme complète de services de moulage par injection, du prototypage à la production en grande série. Nos ressources de production s'appuient sur 165 employés, plus de 40 ingénieurs techniques, plus de 50 experts qualité, des équipements d'usinage et de contrôle de pointe, ainsi que des solutions d'outillage permettant une durée de vie des moules de moins de 500 à plus d'un million de cycles. Avec plus de 100 000 pièces fabriquées, des délais de livraison standard de 7 à 15 jours et une capacité réservée de 20 % pour les commandes urgentes, nous accompagnons nos clients de la validation de conception à la production en série stable.


Prototypage rapide
Validez rapidement la conception des pièces, les performances des matériaux et l'ajustement de l'assemblage avant de passer à l'outillage de production.
Capacité de production
1 à 1000 pièces
Délai de livraison
1 à 3 jours
Idéal pour
Validation de la conception, tests fonctionnels, échantillons d'ingénierie et vérification avant production.
Applications du moulage par injection par secteur d'activité
TigerHubs propose des services de moulage par injection sur mesure pour les industries exigeant des composants plastiques reproductibles, des géométries complexes, des boîtiers fonctionnels et une production à grande échelle. De l'outillage de prototypage à la fabrication en grande série, nous prenons en charge une vaste gamme de plastiques techniques et de besoins de production.

Automobile
Le moulage par injection produit des composants en plastique reproductibles pour les systèmes automobiles, les intérieurs, les extérieurs et les assemblages fonctionnels.
- Parties communes
- Garnitures intérieures, supports, boîtiers, couvercles, clips, connecteurs, conduits d'air.
- Idéal pour
- Production en grande série, géométries plastiques complexes, composants légers et qualité constante des pièces.

Robotique
Le moulage par injection permet de produire des composants en plastique légers et reproductibles pour les systèmes robotiques, les modules de commande et les ensembles mobiles.
- Parties communes
- Couvercles de robots, boîtiers d'actionneurs, boîtiers de capteurs, gaines de câbles, supports, coques de protection.
- Idéal pour
- Boîtiers légers, formes complexes, fonctionnalités intégrées et production en série.

Aérospatiale
Le moulage par injection permet de produire des composants polymères légers pour les équipements aérospatiaux et les systèmes de support, où le choix des matériaux et la constance dimensionnelle sont importants.
- Parties communes
- Couvercles d'équipement, supports, boîtiers, clips, composants de gestion des câbles.
- Idéal pour
- Pièces en plastique léger, géométries complexes, production reproductible et plastiques techniques spécialisés.

Équipement Industriel
Le moulage par injection permet de fabriquer des composants en plastique durables pour les machines industrielles, les boîtiers d'équipements et les assemblages fonctionnels.
- Parties communes
- Couvercles de machines, boîtiers de commande, poignées, protections, supports, pièces de gestion des câbles.
- Idéal pour
- Composants fonctionnels en plastique, boîtiers complexes, production en série et fonctionnalités intégrées.

Machinerie de Construction
Le moulage par injection permet de fabriquer des composants en plastique utilisés dans les commandes d'équipements, les systèmes de protection et les interfaces opérateur.
- Parties communes
- Boîtiers de commande, couvercles de protection, poignées, boutons, supports, gaines de câbles.
- Idéal pour
- Composants en plastique durable, boîtiers fonctionnels, pièces résistantes aux chocs et production en série.

Médical
Le moulage par injection permet une production constante de composants en plastique pour les équipements et dispositifs médicaux, avec des exigences en matière de matériaux et de qualité définies pour chaque application.
- Parties communes
- Boîtiers d'appareils, composants d'instruments, plateaux, couvercles, poignées, composants jetables.
- Idéal pour
- Pièces à haute répétabilité, géométries complexes, composants de précision et production à grande échelle.

Transport Ferroviaire
Le moulage par injection permet de fabriquer des composants en plastique légers pour les intérieurs de véhicules ferroviaires, les systèmes d'équipement et les ensembles destinés aux passagers.
- Parties communes
- Panneaux intérieurs, couvercles, supports, poignées, boîtiers, composants de gestion des câbles.
- Idéal pour
- Pièces légères, boîtiers durables, formes moulées complexes et production en série.
Pourquoi choisir TigerHubs pour le moulage par injection ?
Des premières décisions d'ingénierie à la livraison de la production, chaque étape est conçue autour de la clarté, de la responsabilité et d'une qualité mesurable.
L'ingénierie avant l'outillage
TigerHubs examine la conception, le matériau, les dimensions critiques et la moulabilité avant le début de l'outillage.
Outillage adapté au volume de production
Des outils prototypes de classe 105 aux moules de production de classe 101, l'investissement dans l'outillage peut être aligné sur la durée de vie prévue du produit.
Soutien réactif aux projets
TigerHubs vise une communication technique rapide, incluant une réponse rapide aux demandes de renseignements et un retour d'information technique pour les projets de fabrication.
Fabrication du prototype à la production
Le développement de prototypes, l'outillage, le moulage et les processus de fabrication associés peuvent être coordonnés au sein d'une même organisation de fabrication plus large.
Fabrication et qualité dans un seul flux de travail
Les exigences d'ingénierie, la validation T1, la production et l'inspection restent liées tout au long du programme.
Soutien aux chaînes d'approvisionnement complexes
TigerHubs combine son site de production de Shenzhen avec des ressources de fabrication auditées à travers la Chine.
Assurance qualité des pièces moulées par injection
La qualité est intégrée à chaque étape de notre processus de moulage par injection, de la conception pour la fabrication (DFM) et de la validation du moule à la production contrôlée et à l'approbation finale des pièces. TigerHubs définit les dimensions critiques, les normes d'aspect, les exigences relatives aux matériaux et les contrôles fonctionnels avant la production, garantissant ainsi à nos clients des pièces moulées homogènes, conformes aux plans et aux exigences d'assemblage.
Validation technique avant production
Avant l'outillage, nous vérifions l'épaisseur des parois, les angles de dépouille, les points d'injection, le refroidissement, le retrait et les dimensions critiques. Des échantillons T1 sont contrôlés quant à leurs dimensions, leur aspect, leur ajustement et leur fonctionnement avant que le moule ne soit approuvé pour la production.
Moulage contrôlé et traçable
Les qualités de résine approuvées, les lots de matériaux et les principaux paramètres de moulage sont contrôlés tout au long de la production. Le numéro de moule, le numéro de cavité, le lot de production et les rapports d'inspection restent traçables pour les commandes ultérieures et les enquêtes sur les problèmes.
Inspection basée sur les exigences des pièces
Les dimensions critiques, l'aspect esthétique et les caractéristiques fonctionnelles sont contrôlés par rapport au plan approuvé et à l'échantillon de référence. Des rapports dimensionnels, des contrôles par machine à mesurer tridimensionnelle (MMT), des analyses d'inspection des défauts (FAI), des études Cpk ou la documentation PPAP peuvent être fournis sur demande.

Nos pièces moulées par injection sur mesure


Image 1 of 6
Foire aux questions
En savoir plusLe coût du moulage par injection est principalement déterminé par la complexité de l'outillage, le matériau du moule, le nombre d'empreintes, la taille des pièces, la résine, la finition de surface, le volume de production et les exigences de contrôle. Le moule initial engendre un coût plus élevé que des procédés comme l'usinage CNC ou l'impression 3D, mais le coût unitaire diminue généralement de manière significative avec l'augmentation du volume de production. La méthode la plus précise pour estimer le coût consiste à analyser le modèle CAO en tenant compte du volume de production prévu sur toute la durée de vie du procédé.
La quantité minimale pratique dépend de la stratégie d'outillage et des exigences commerciales. Les moules d'injection prototypes permettent de réaliser de très petites séries de validation, tandis que l'outillage de production devient plus économique à mesure que la quantité augmente. TigerHubs évalue conjointement le coût de l'outillage et la rentabilité des pièces détachées au lieu d'appliquer une quantité minimale de commande fixe à chaque programme.
Les matériaux courants comprennent : ABS, PC, PC/ABS, PP, PE, PEHD, PEBD, PA, POM, PMMA, PBT, PET, TPU, TPE, PPS, PEEK et PEI. D’autres qualités peuvent être évaluées en fonction de la résistance mécanique, de la température, de la résistance chimique, de l’aspect, des exigences électriques et des besoins spécifiques du projet.
Une valeur de référence courante pour la conception est d'environ 0,5 à 5,0 mm, selon le matériau et la géométrie. On privilégie généralement des parois uniformes, car d'importantes variations d'épaisseur peuvent accroître le retrait, la déformation, les déséquilibres de refroidissement et le temps de cycle.
Une plage de départ générale est d'environ 0,5° à 2,0° par côté. Les éléments profonds, les surfaces de moule texturées et certains matériaux peuvent nécessiter une dépouille plus importante. La dépouille finale doit être vérifiée lors de la conception pour la fabrication (DFM).
Le moulage par injection à faible volume peut être utilisé pour la production pilote, la fabrication transitoire, les lancements de produits et la validation de la demande avant de s'engager dans des outillages à longue durée de vie ou des volumes de production plus élevés.
Oui. L'échantillonnage T1 est une étape cruciale du processus de fabrication des TigerHubs . Les premières pièces moulées peuvent être examinées (dimensions, aspect, remplissage du moule, éjection, retassure, déformation, bavures, lignes de soudure et conformité aux exigences fonctionnelles) avant le lancement de la production en série.
Oui. L'analyse DFM permet d'évaluer l'épaisseur des parois, les dépouillements, les contre-dépouilles, les points d'injection, les lignes de joint, l'éjection, les nervures, les bossages, les zones d'aspect et les dimensions critiques avant la validation de l'outillage. L'objectif est d'identifier les risques de fabrication lorsqu'il est encore plus facile et moins coûteux de les corriger.
Oui, les stratégies de moules multicavités et de moules familiaux peuvent être envisagées lorsque les exigences de production le justifient. Le nombre de cavités dépend de la géométrie de la pièce, du volume annuel de production, de la taille du moule, du taux de remplissage, de la cadence de production requise et du budget d'outillage.
Le surmoulage et le moulage par insertion peuvent être évalués en fonction de la compatibilité des conceptions de pièces et des combinaisons de matériaux. Ces procédés permettent d'intégrer des filetages, des composants électriques, des éléments de renfort, des poignées, des joints d'étanchéité ou d'autres fonctions dans la pièce moulée.
Démarrez votre projet de moulage par injection
Transformez votre conception CAO en une pièce moulée prête pour la production
Que vous validiez un nouveau produit, prépariez une construction pilote ou mettiez à l'échelle une conception établie, TigerHubs peut vous aider à évaluer la bonne combinaison de matériaux, d'outillage, de processus de moulage et de contrôle de la qualité.