

Услуги по литью под давлением на заказ
От проектирования с учетом технологичности производства (DFM) и прецизионной оснастки до проверки качества T1 и повторного производства, компания TigerHubs поставляет пластиковые детали на заказ с контролируемой оснасткой, документированным качеством и масштабируемым производством в Китае.
- Сертификат ISO 9001:2015, ISO 13485, ISO14001:2015, IATF 16949:2016.
- От прототипирования до массового производства
- Сократите затраты на свой проект на 15–20%.
Возможности литья под давлением Tigerhubs
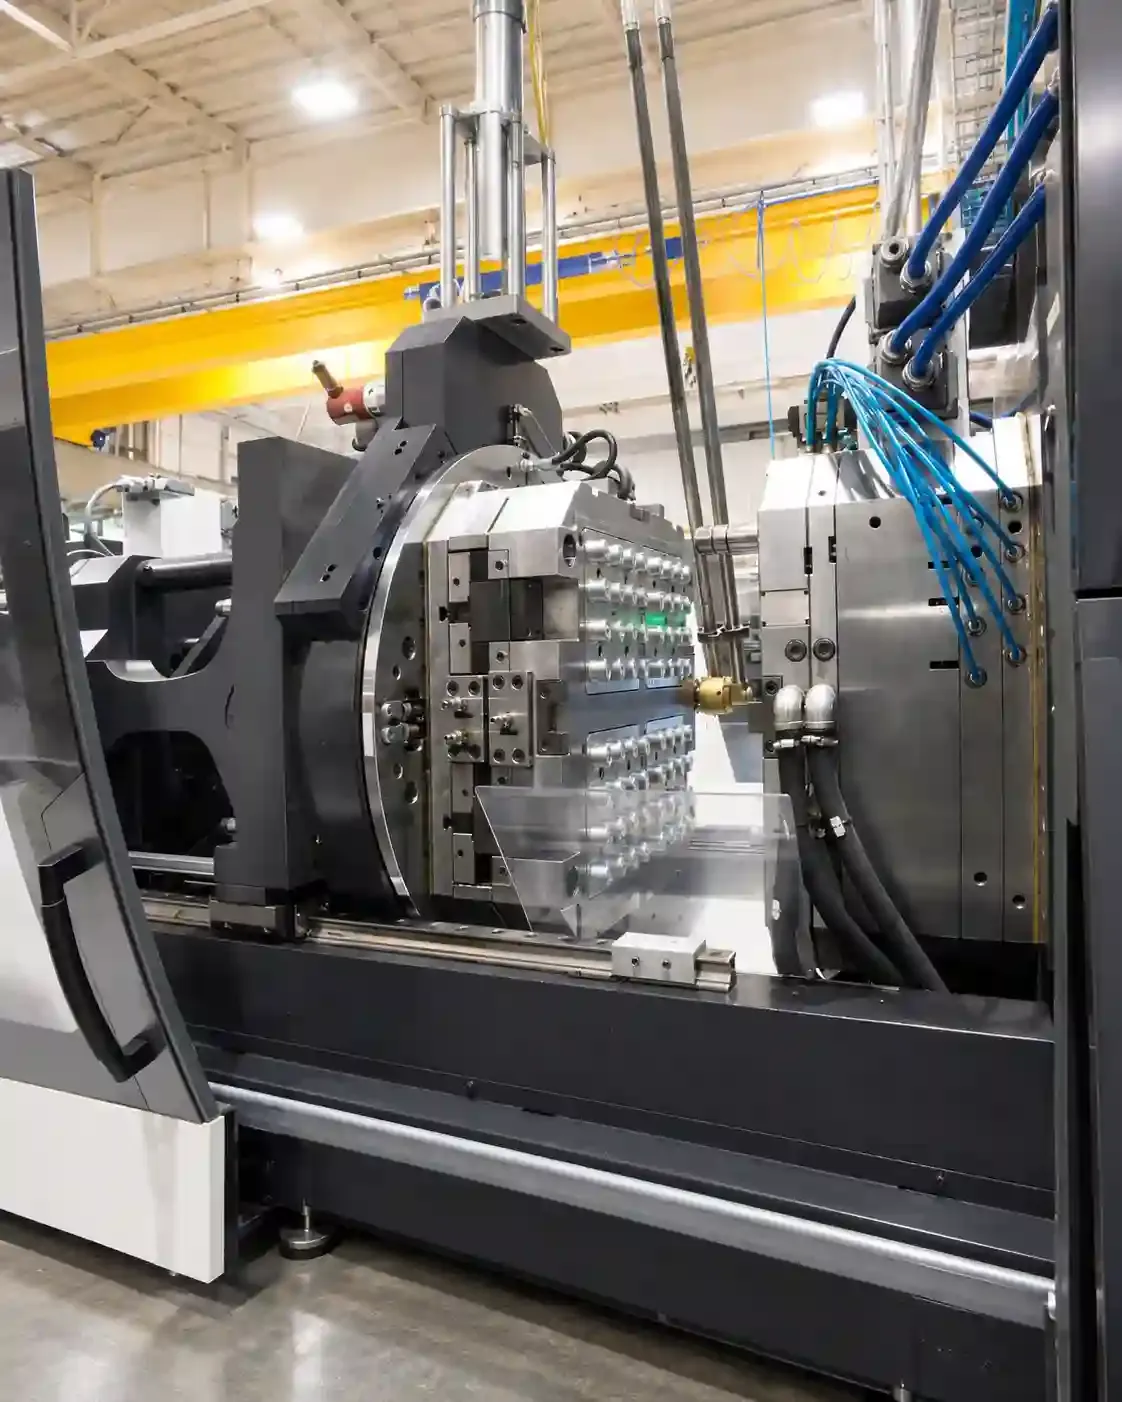
Производство литьевых форм
Прототипные и серийные пресс-формы проектируются с учетом ожидаемого объема производства, типа смолы, сложности деталей, срока службы пресс-формы, требований к поверхности и производственных целей. Доступные стратегии оснастки варьируются от прототипных пресс-форм с коротким сроком службы до серийной оснастки класса 101, рассчитанной на более чем 1 000 000 циклов. Наилучший вариант для: продукции, переходящей от этапа проверки конструкции к пилотному, переходному или повторному производству.
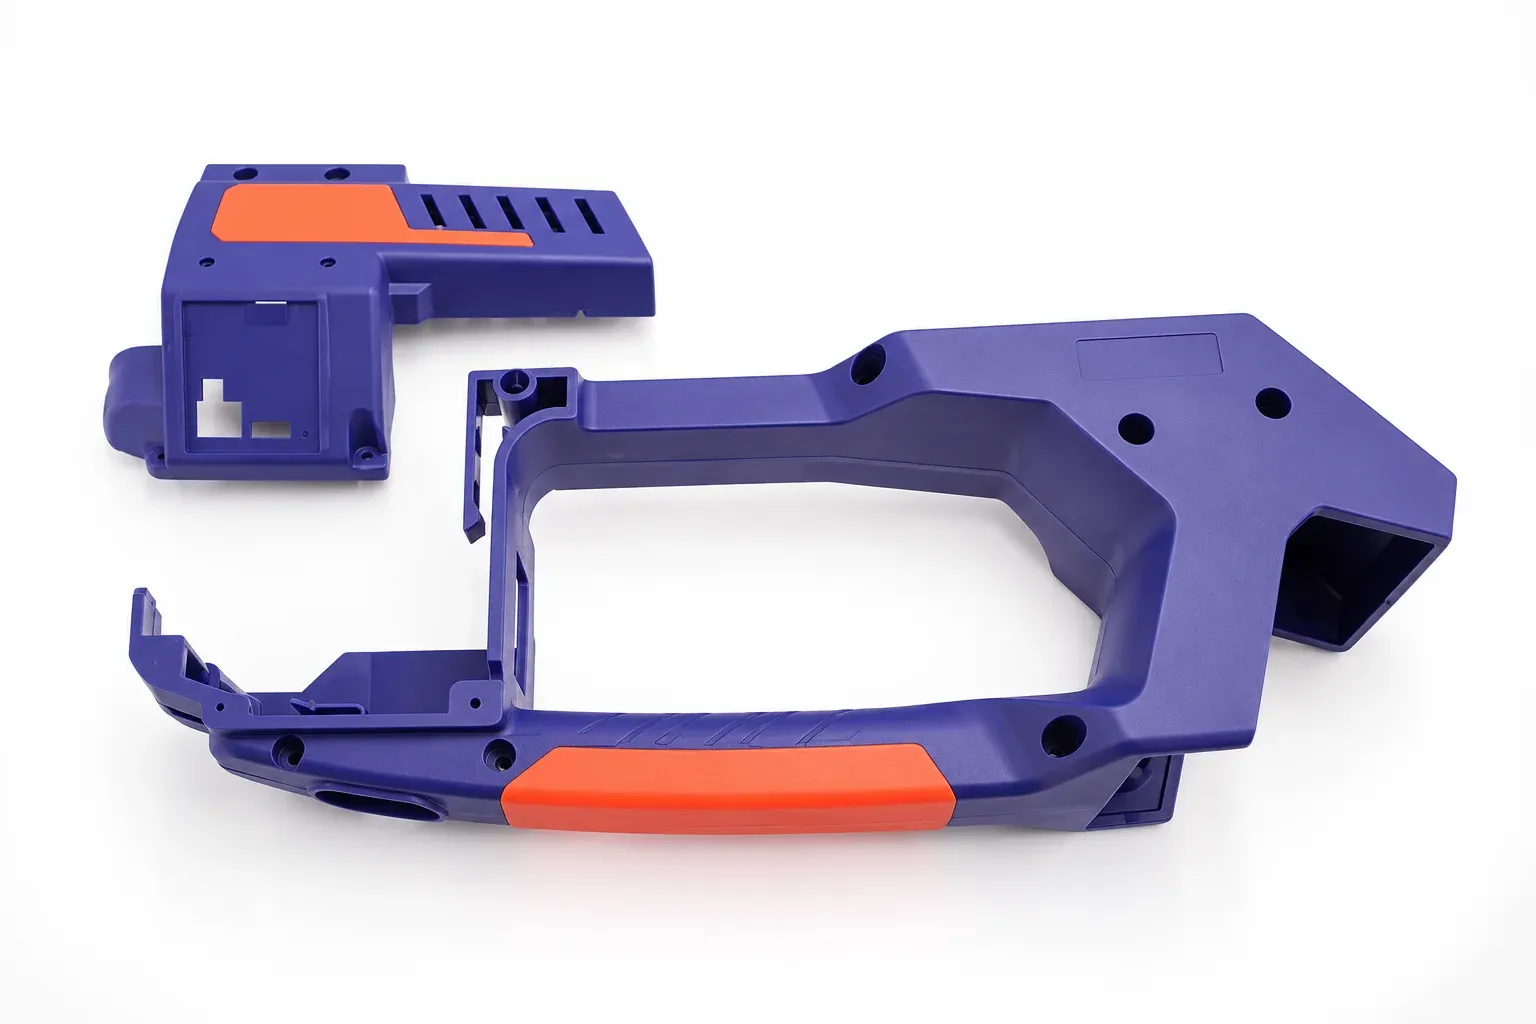
Формование
Для улучшения сцепления, амортизации, герметизации, защиты или эргономических свойств поверх базового компонента может быть нанесен дополнительный материал методом формования. Идеально подходит для: ручек, рукояток, уплотнений, защитных поверхностей и многокомпонентных потребительских или промышленных изделий.
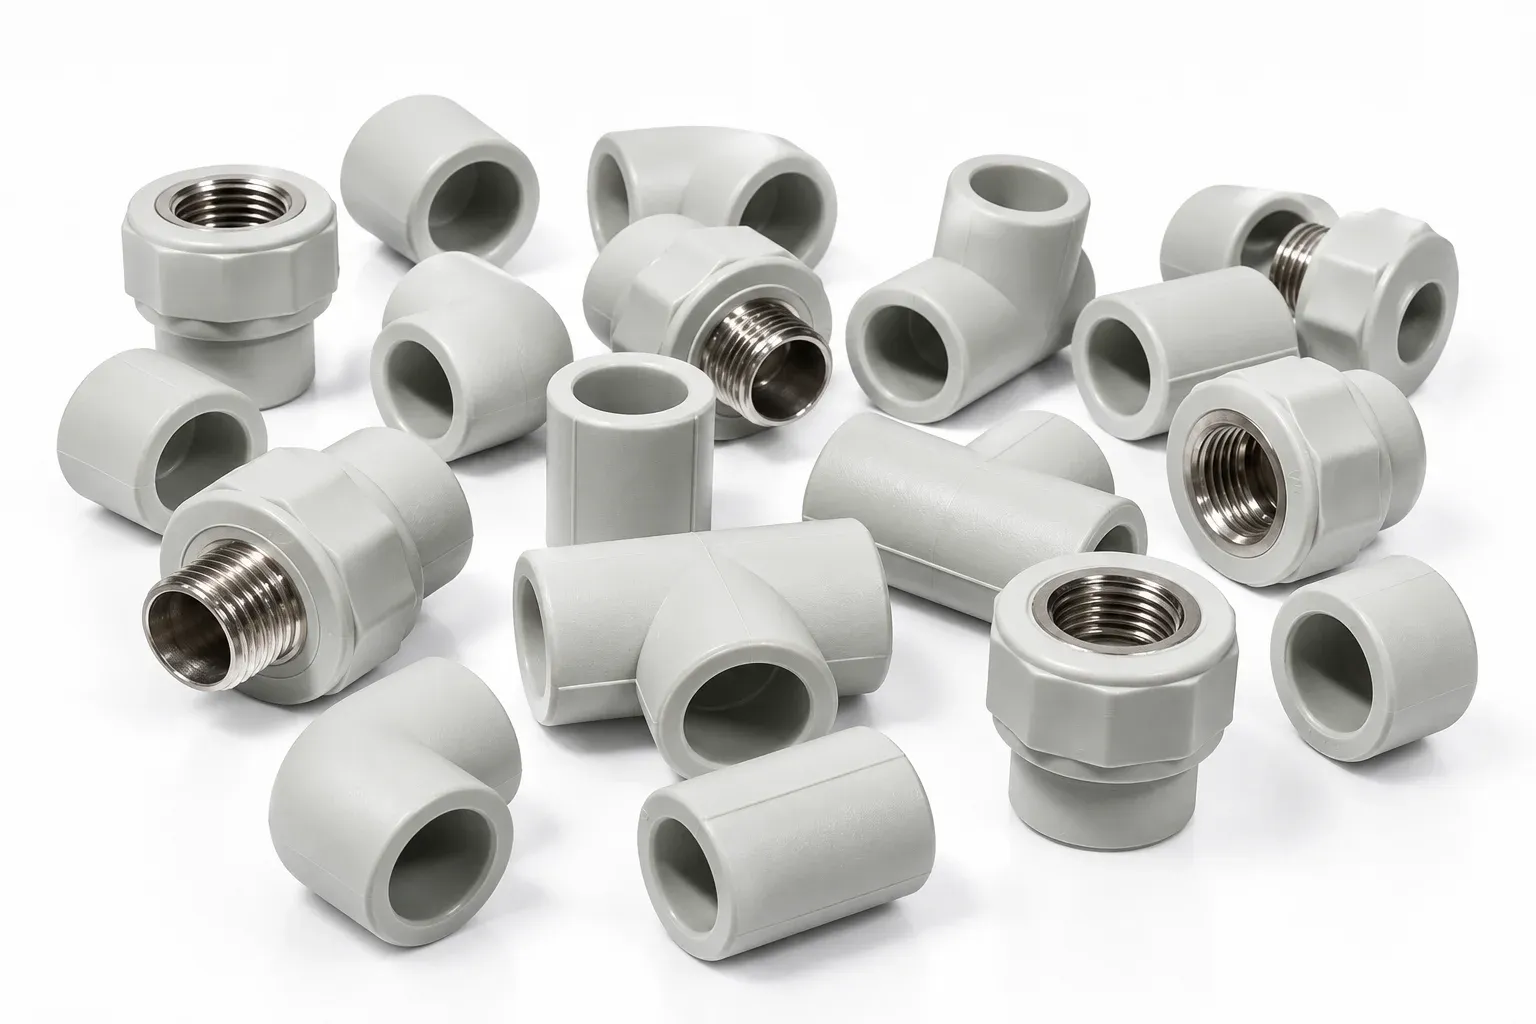
Вставка в раму
В формованные компоненты можно вставлять металлические или другие предварительно изготовленные вставки для создания интегрированных функциональных элементов. Идеально подходит для: резьбовых вставок, электрических контактов, усиленных точек крепления и компонентов, требующих интеграции металла и пластика.
Возможности обеспечения точности литья под давлением
Обеспечьте стабильность размеров от обработки пресс-формы до производства. TigerHubs поддерживает высокоточное литье под давлением с помощью контролируемой оснастки, оптимизации процесса и контроля качества прототипов и серийных деталей.
| Стандарты | Описание |
|---|---|
| Допуск на обработку полости пресс-формы | ±0,02 мм |
| Допуск на обработку | ±0,05 мм~±0,01 мм |
| Максимальный размер детали | 1200 × 1000 × 500 мм |
| Минимальный размер детали | 5 × 5 × 5 мм |
| Рекомендуемая толщина стенки | 0,5-5,0 мм |
| Угол тяги | 0.5°-2.0° |
| Плесневые полости | Варианты с одной полостью, несколькими полостями и для всей семьи. |
| Подрезки | Боковые механизмы, подъемники или решения с ручной загрузкой, в зависимости от ситуации. |
| Классы инструментов | Классы с 105 по 101 |
| время T1 | Обычно 10-18 рабочих дней |
Наш завод по литью под давлением
Get QuoteTigerHubs поддерживает программы литья под давлением, начиная от изготовления оснастки и отбора проб T1 и заканчивая мелкосерийным и серийным производством. Опираясь на более чем 15-летний опыт производства, штат из более чем 165 профессиональных сотрудников, 40 технических инженеров и 50 специалистов по контролю качества, наша производственная команда координирует проектирование пресс-форм, литье, контроль качества и планирование производства в рамках единого рабочего процесса. Эта интегрированная возможность помогает клиентам сократить время передачи заказов поставщикам, поддерживать стабильное качество и более надежно масштабировать производство по мере роста спроса.


0+годы15+годы
Опыт производства
0,0000+100,0000+
Изготовленные детали
0+165+
Профессиональный персонал
0%98%
Доставка в срок
0+единицы100+единицы
Машины для литья под давлением
Tigerhubs работы литья под давлением
От CAD-файла до готовых к производству формованных деталей.
Загрузите файлы САПР и требования.
Отправьте вашу 3D CAD-модель, чертеж, требования к материалам, ожидаемое количество и любые важные технические характеристики.
Обзор проектирования и DFM-технологий
В документе TigerHubs рассматриваются геометрия, толщина стенок, уклон, подрезы, критические размеры, а также вопросы, касающиеся материалов и оснастки.
Выберите стратегию использования инструментов.
Класс оснастки, материал, количество полостей и архитектура пресс-формы выбираются в соответствии с производственными потребностями.
Производство пресс-форм
Форма обрабатывается на станке, доводится до совершенства, собирается и подготавливается для первоначального отбора образцов.
Образец производства Т1
Первоначально изготавливаются и оцениваются формованные детали по размерам, внешнему виду, заполнению, извлечению из формы и функциональности.
Производство методом литья под давлением
Для требуемого объема производства используются утвержденные оснастка и технологические требования.
Контроль качества
Проверка критически важных требований проводится в соответствии с согласованным планом инспекции.
Упаковка и международная доставка
Детали упаковываются в соответствии с требованиями к продукции и подготавливаются к международной отправке.
Материалы для литья под давлением
Выберите из стандартизированных вариантов отделки и текстуры пресс-форм, чтобы добиться требуемого внешнего вида, блеска, тактильных ощущений, отделимости и однородности поверхности для ваших деталей, изготовленных методом литья под давлением.
АБС
Сбалансированная ударопрочность, внешний вид поверхности и технологичность для корпусов, крышек и потребительских товаров.

Полиэтилентерефталат (ПЭТ)
Прочность, износостойкость и электрическая изоляция для технических компонентов, требующих контролируемой обработки и регулирования влажности.

Обработка поверхности при литье под давлением
Выберите защитное, декоративное и функциональное покрытие, подходящее для вашего материала, геометрии детали и требований к конечному применению.

Поверхностная обработка SPI
В отделке SPI используются стандартизированные методы полировки для создания поверхностей различной степени блеска, от зеркального до матового. Требуемое покрытие наносится непосредственно на полость пресс-формы и переносится на каждую отформованную деталь.
- доступные оценки
- СПИ А1–А3 · Б1–Б3 · С1–С3 · Д1–Д3
- диапазон поверхности
- Зеркальный блеск → Полуглянцевый → Матовый → Текстурированный
- лучше всего подходит для
- Прозрачные детали, декоративные корпуса, бытовая электроника, медицинские приборы и изделия со строгими требованиями к внешнему виду.

Отделка поверхностей VDI
Технология VDI-покрытия использует контролируемое текстурирование методом электроэрозионной обработки для создания однородных матовых и текстурированных поверхностей непосредственно в пресс-форме. Различные марки VDI обеспечивают постепенно более шероховатую текстуру поверхности.
- доступные оценки
- VDI 12–45
- диапазон поверхности
- Мелкозернистая матовая → Среднезернистая → Крупнозернистая
- лучше всего подходит для
- Детали, требующие уменьшения бликов, улучшения сцепления, маскировки царапин или создания однородной технической текстуры.
Наши решения для литья под давлением
Компания TigerHubs предоставляет полный спектр услуг по литью под давлением, от изготовления прототипов до крупносерийного производства. Наши производственные ресурсы включают 165 сотрудников, более 40 технических инженеров, более 50 специалистов по контролю качества, современное оборудование для механической обработки и контроля качества, а также варианты оснастки, обеспечивающие срок службы пресс-форм от менее 500 до более 1 000 000 циклов. Благодаря производству более 100 000 деталей, стандартным срокам выполнения заказов от 7 до 15 дней и 20% резервных мощностей для срочных заказов, мы помогаем клиентам масштабировать производство от проверки конструкции до стабильного повторного выпуска.


Быстрое прототипирование
Быстро проверьте конструкцию детали, характеристики материала и точность сборки, прежде чем переходить к изготовлению производственной оснастки.
Производственная мощность
1-1000 шт.
Время выполнения
1-3 дня
Лучше всего подходит для
Проверка конструкции, функциональное тестирование, инженерные образцы и предсерийная верификация.
Применение литья под давлением в различных отраслях промышленности
Компания TigerHubs предоставляет услуги по литью под давлением на заказ для отраслей промышленности, требующих повторяемых пластиковых компонентов, сложных геометрических форм, функциональных корпусов и масштабируемого производства. От изготовления прототипов до крупносерийного производства мы поддерживаем широкий спектр требований к конструкционным пластикам и производственным процессам.

Автомобильная промышленность
Литье под давлением позволяет производить повторяемые пластиковые компоненты для автомобильных систем, интерьеров, экстерьеров и функциональных узлов.
- Общие части
- Внутренняя отделка, кронштейны, корпуса, крышки, зажимы, соединители, воздуховоды.
- Лучше всего подходит для
- Крупномасштабное производство, сложные пластиковые геометрические формы, легкие компоненты и стабильное качество деталей.

Робототехника
Литье под давлением помогает производить легкие и воспроизводимые пластиковые компоненты для роботизированных систем, модулей управления и подвижных узлов.
- Общие части
- Защитные кожухи для роботов, корпуса приводов, корпуса датчиков, кабельные кожухи, кронштейны, защитные оболочки.
- Лучше всего подходит для
- Легкие корпуса, сложные формы, интегрированные функции и серийное производство.

Аэрокосмическая отрасль
Литье под давлением позволяет производить легкие полимерные компоненты для аэрокосмического оборудования и вспомогательных систем, где важны выбор материала и точность размеров.
- Общие части
- Чехлы для оборудования, кронштейны, корпуса, зажимы, компоненты для организации кабелей.
- Лучше всего подходит для
- Легкие пластиковые детали, сложная геометрия, повторяемость производства и специализированные конструкционные пластмассы.

Промышленное оборудование
Литье под давлением позволяет получать прочные пластиковые компоненты для промышленного оборудования, корпусов устройств и функциональных узлов.
- Общие части
- Крышки машин, корпуса элементов управления, ручки, защитные кожухи, кронштейны, детали для организации кабелей.
- Лучше всего подходит для
- Функциональные пластиковые компоненты, сложные корпуса, серийное производство и интегрированные элементы.

Строительная техника
Литье под давлением позволяет изготавливать пластиковые компоненты, используемые в системах управления оборудованием, защитных системах и пользовательских интерфейсах.
- Общие части
- Корпуса элементов управления, защитные кожухи, ручки, кнопки, кронштейны, кабельные кожухи.
- Лучше всего подходит для
- Прочные пластиковые компоненты, функциональные корпуса, ударопрочные детали и серийное производство.

Медицинский
Литье под давлением обеспечивает стабильное производство пластиковых компонентов для медицинского оборудования и устройств, при этом требования к материалам и качеству определяются для каждого конкретного применения.
- Общие части
- Корпуса устройств, компоненты приборов, лотки, крышки, ручки, одноразовые компоненты.
- Лучше всего подходит для
- Детали с высокой степенью воспроизводимости, сложная геометрия, прецизионные компоненты и масштабируемое производство.

Железнодорожный транспорт
Литье под давлением позволяет получать легкие пластиковые компоненты для внутренней отделки железнодорожных вагонов, систем оборудования и элементов, обращенных к пассажирам.
- Общие части
- Внутренние панели, крышки, кронштейны, ручки, корпуса, компоненты для организации кабелей.
- Лучше всего подходит для
- Легкие детали, прочные корпуса, сложные литые элементы и серийное производство.
Почему стоит выбрать TigerHubs для литья под давлением?
Начиная с первых инженерных решений и заканчивая поставкой готовой продукции, каждый этап строится на принципах ясности, ответственности и измеримого качества.
Проектирование до создания оснастки
Перед началом работы над оснасткой TigerHubs проводит проверку конструкции, материала, критических размеров и формуемости.
Инструментарий, соответствующий объему производства.
Начиная от прототипных инструментов класса 105 и заканчивая производственными пресс-формами класса 101, инвестиции в оснастку могут быть согласованы с ожидаемым сроком службы изделия.
Оперативная поддержка проекта
TigerHubs ориентирован на быструю техническую коммуникацию, включая оперативное реагирование на запросы и предоставление инженерной обратной связи по производственным проектам.
Производство от прототипа до серийного производства
Разработка прототипов, изготовление оснастки, литье и связанные с этим производственные процессы могут координироваться в рамках одной и той же более крупной производственной организации.
Производство и контроль качества в одном рабочем процессе
Технические требования, валидация T1, производство и контроль качества остаются взаимосвязанными на протяжении всей программы.
Поддержка сложных цепочек поставок
Компания TigerHubs объединяет свое производственное предприятие в Шэньчжэне с проверенными производственными ресурсами по всей территории Китая.
Контроль качества деталей, изготовленных методом литья под давлением.
Качество заложено на каждом этапе нашего процесса литья под давлением — от проектирования с учетом технологичности производства и проверки пресс-форм до контролируемого производства и окончательного утверждения деталей. TigerHubs определяет критически важные размеры, стандарты внешнего вида, требования к материалам и функциональные проверки перед началом производства, помогая клиентам получать качественные литые детали, соответствующие требованиям чертежей и сборки.
Инженерная проверка перед началом производства
Перед изготовлением оснастки мы проверяем толщину стенок, углы уклона, литниковые каналы, охлаждение, усадку и критические размеры. Образцы Т1 проверяются на соответствие размерам, внешнему виду, посадке и функциональности, прежде чем пресс-форма будет утверждена для производства.
Контролируемое и отслеживаемое формование
На протяжении всего производственного процесса контролируются утвержденные марки смол, партии материалов и ключевые параметры формования. Номер пресс-формы, номер ячейки, производственная партия и записи о проверке остаются доступными для повторных заказов и расследования проблем.
Проверка на основе требований к деталям.
Критические размеры, внешний вид поверхностей и функциональные особенности проверяются в соответствии с утвержденным чертежом и эталонным образцом. При необходимости для проекта могут быть предоставлены отчеты о размерах, результаты контроля на координатно-измерительной машине, результаты анализа качества материалов, исследования CPK или документация PPAP.

Наши детали, изготовленные методом литья под давлением по индивидуальному заказу.


Image 1 of 6
Часто задаваемые вопросы
Узнать большеСтоимость литья под давлением в основном определяется сложностью оснастки, материалом пресс-формы, количеством полостей, размером детали, типом смолы, качеством поверхности, объемом производства и требованиями к контролю качества. Первоначальные затраты на изготовление пресс-формы выше, чем на такие процессы, как обработка на станках с ЧПУ или 3D-печать, но себестоимость единицы продукции обычно значительно снижается с увеличением объема производства. Наиболее точный способ оценки стоимости — это анализ CAD-модели вместе с ожидаемым объемом производства за весь срок службы.
Практический минимум зависит от стратегии оснастки и коммерческих требований. Прототипные литьевые формы могут использоваться для очень небольших испытательных партий, в то время как производство оснастки становится более экономичным по мере увеличения объемов. TigerHubs оценивает стоимость оснастки и экономику отдельных деталей одновременно, вместо того чтобы применять один фиксированный минимальный объем заказа для каждой программы.
К распространенным материалам относятся: ABS, PC, PC/ABS, PP, PE, HDPE, LDPE, PA, POM, PMMA, PBT, PET, TPU, TPE, PPS, PEEK и PEI. Дополнительные марки могут быть оценены на основе прочности, температуры, химической стойкости, внешнего вида, электрических характеристик и потребностей конкретного проекта.
Обычно рекомендуемая толщина стенок составляет приблизительно 0,5–5,0 мм в зависимости от материала и геометрии. Как правило, предпочтительнее использовать стенки одинаковой толщины, поскольку значительные изменения толщины могут привести к усадке, деформации, дисбалансу охлаждения и увеличению времени цикла.
Как правило, начальный диапазон составляет приблизительно 0,5°–2,0° с каждой стороны. Для глубоких элементов, текстурированных поверхностей пресс-форм и некоторых материалов может потребоваться больший уклон. Окончательный уклон следует проверить на этапе проектирования с учетом технологичности производства (DFM).
Литье под давлением в малых объемах может использоваться для опытного производства, изготовления переходных элементов, запуска новых продуктов и проверки спроса перед принятием решения о приобретении долговечной оснастки или увеличении объемов производства.
Да. Отбор проб T1 является критически важным этапом в процессе изготовления оснастки TigerHubs. Перед началом повторного производства можно проверить исходные отформованные детали на соответствие размерам, внешнему виду, заполнению формы, выталкиванию, усадке, деформации, облою, линиям сварки и функциональным требованиям.
Да. Анализ DFM позволяет оценить толщину стенок, уклон, подрезы, литники, линии разъема, выталкивание, ребра, выступы, декоративные элементы и критические размеры до выпуска оснастки. Цель состоит в выявлении производственных рисков на этапе, когда их еще проще и дешевле устранить.
Да, стратегии использования многогнездных и многокомпонентных пресс-форм могут быть рассмотрены, если этого требуют производственные потребности. Количество гнезд зависит от геометрии детали, годового объема производства, размера пресс-формы, баланса заполнения, требуемой производительности и бюджета на оснастку.
Методы литья с закладными элементами и литья с наложением позволяют оценить совместимость конструкций деталей и сочетаний материалов. Эти процессы позволяют интегрировать резьбу, электрические компоненты, усиливающие элементы, зажимы, уплотнения или другие функциональные элементы в формованный компонент.
Начните свой проект по литью под давлением
Превратите свой проект, созданный в САПР, в готовую к производству формованную деталь.
Независимо от того, проверяете ли вы новый продукт, готовите пилотный образец или масштабируете уже существующую конструкцию, TigerHubs может помочь оценить оптимальное сочетание материалов, оснастки, процесса литья и контроля качества.