

Productie met behulp van additieve fabricage voor functionele metalen onderdelen
Online service voor het printen van 3D-modellen op maat
Produceer functionele metalen onderdelen met interne kanalen, roosterstructuren en geconsolideerde assemblages die op conventionele wijze moeilijk te vervaardigen zijn. TigerHubs ondersteunt DfAM-beoordeling, SLM-productie, CNC-afwerking en inspectie voor prototypes en herhaalde kleine series.
- ISO 9001:2015
- ISO 13485:2016
- AS9100D
- ITAR
Mogelijkheden voor 3D-printen van metaal
Van snelle prototyping tot functionele metalen onderdelen, TigerHubs biedt oplossingen voor additieve metaalproductie voor complexe geometrieën, lichtgewicht constructies en kleine series. Onze ingenieurs selecteren het juiste proces op basis van materiaal, onderdeelgeometrie, nauwkeurigheid, mechanische prestaties en productievereisten.
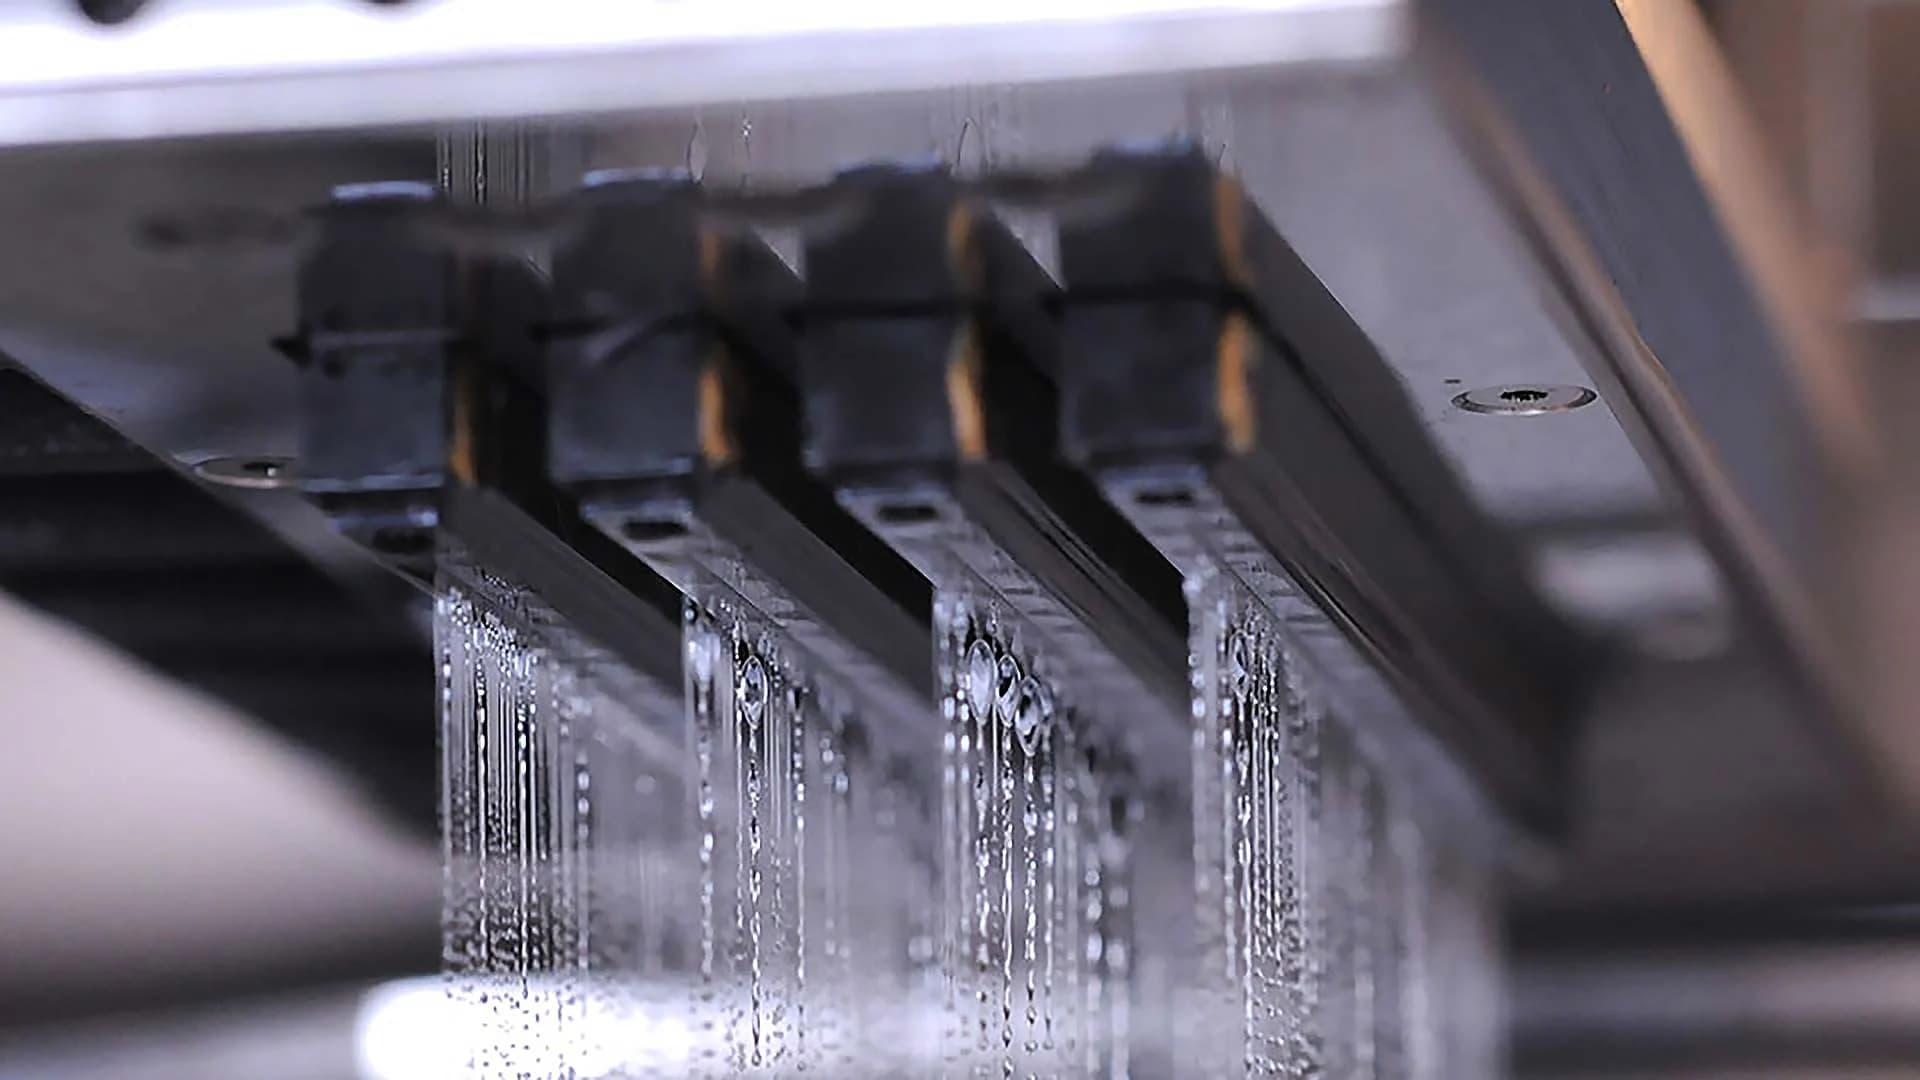
Bindmiddelstraal
Met binder jetting kunnen complexe metalen onderdelen efficiënt worden geproduceerd door selectief bindmiddel op metaalpoeder aan te brengen, gevolgd door ontbinding en sintering. De techniek is uitermate geschikt voor complexe geometrieën, serieproductie en toepassingen waarbij een hogere productie-efficiëntie vereist is.
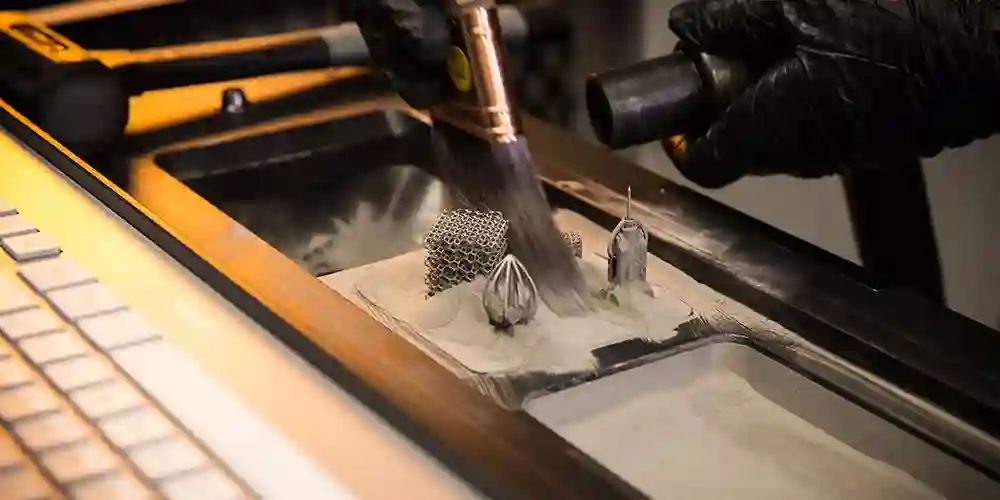
DMLS / SLM-printen
SLM maakt gebruik van een krachtige laser om metaalpoeder laagje voor laagje volledig te smelten, waardoor dichte, zeer sterke onderdelen met complexe geometrieën, interne kanalen en lichtgewicht structuren ontstaan. Ideaal voor functionele prototypes en hoogwaardige metalen componenten.
Wat is 3D-metaalprinten?
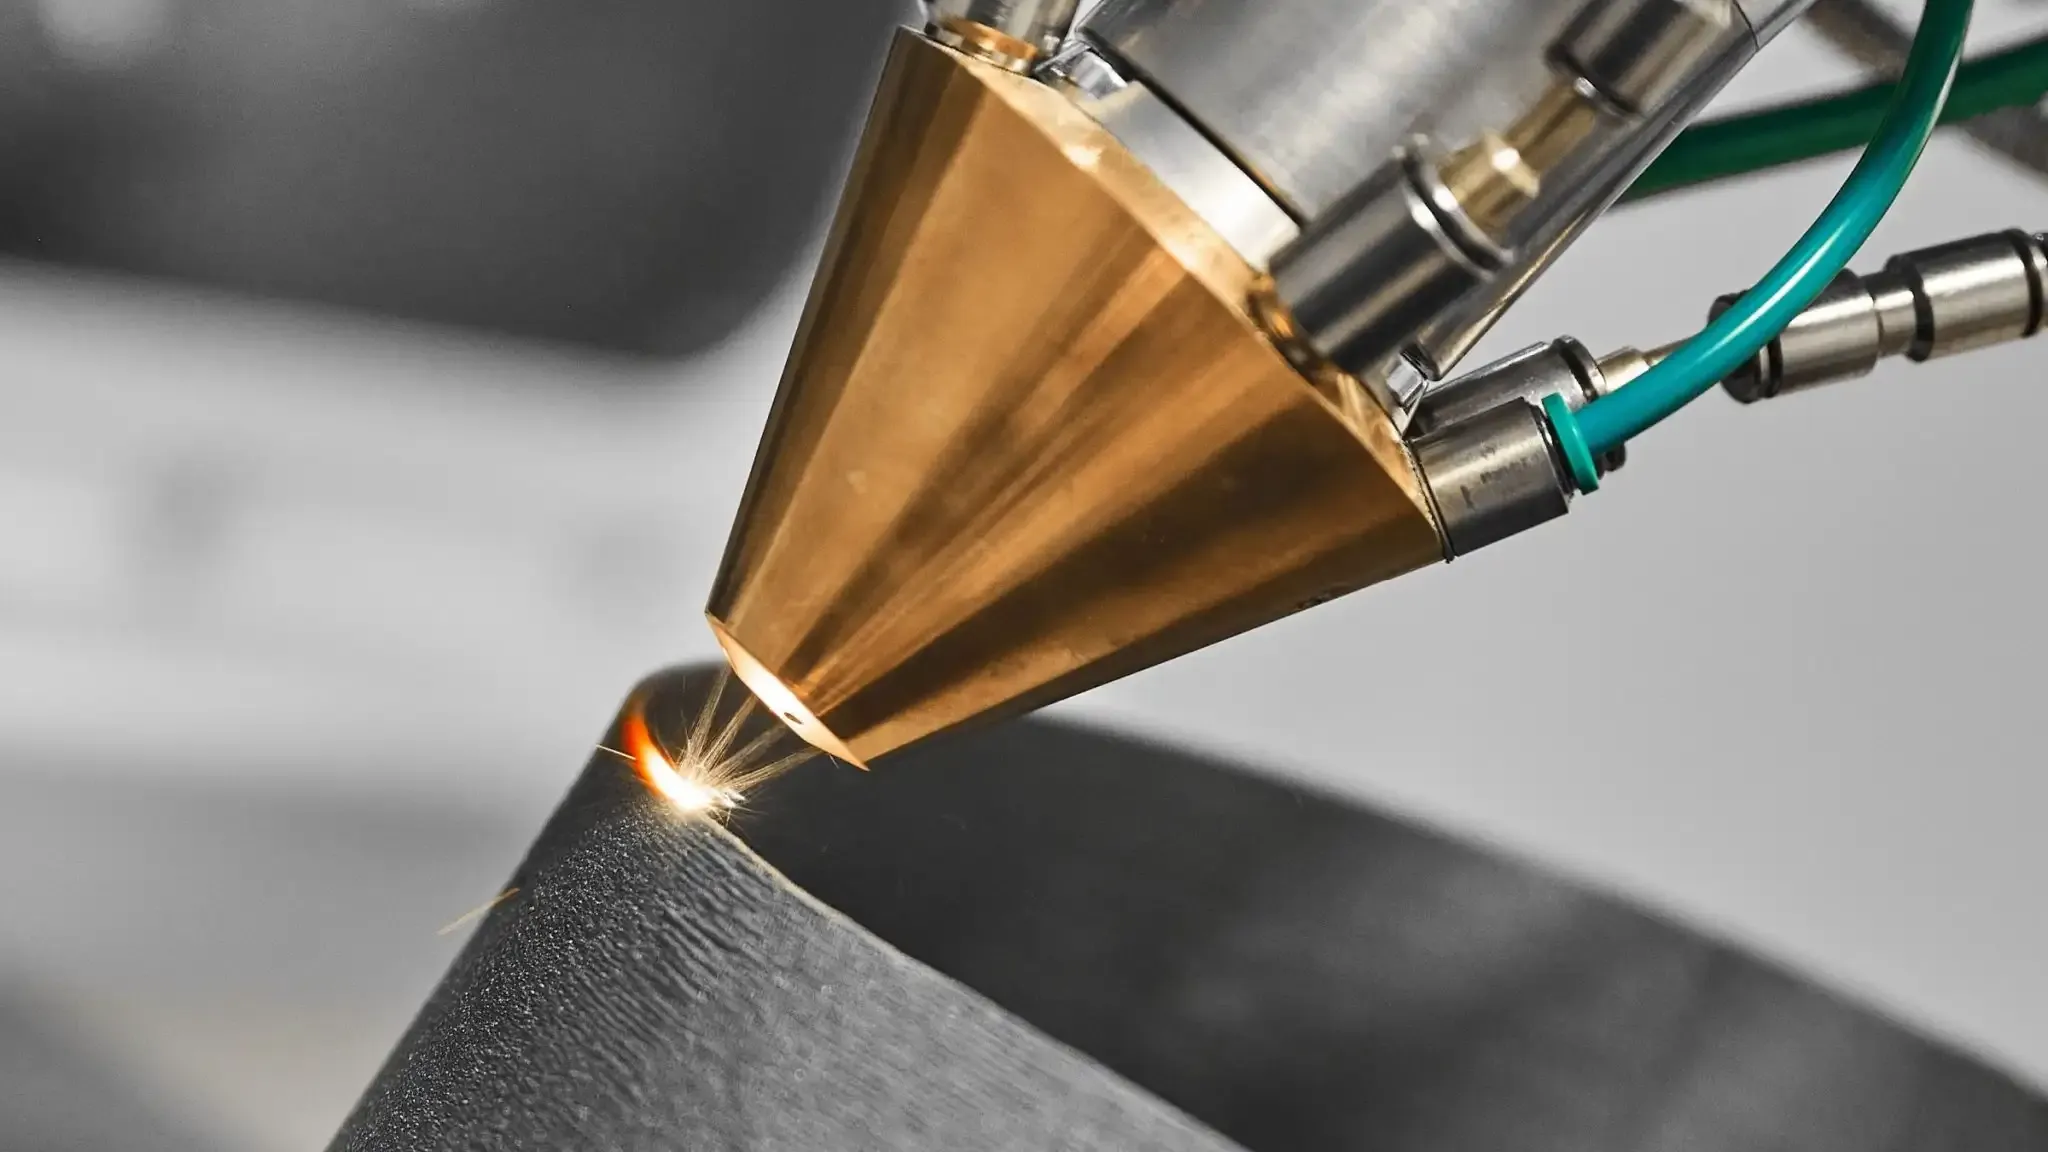
Metaal 3D-printen is een additief productieproces waarbij metalen onderdelen laag voor laag rechtstreeks vanuit een digitaal 3D-model worden opgebouwd. In tegenstelling tot CNC-bewerking, waarbij materiaal van een massief blok wordt verwijderd, voegt metaal 3D-printen alleen materiaal toe waar het nodig is. Dit maakt het bijzonder geschikt voor complexe geometrieën, interne kanalen, lichtgewicht roosterstructuren, prototypes en onderdelen voor kleine series. De meest gangbare industriële metaal 3D-printtechnologie is Laser Powder Bed Fusion (LPBF), vaak aangeduid als SLM (Selective Laser Melting) of DMLS (Direct Metal Laser Sintering).
Wat is 3D-metaalprinten?
Metaal 3D-printen is een additief productieproces waarbij metalen onderdelen laag voor laag rechtstreeks vanuit een digitaal 3D-model worden opgebouwd. In tegenstelling tot CNC-bewerking, waarbij materiaal van een massief blok wordt verwijderd, voegt metaal 3D-printen alleen materiaal toe waar het nodig is. Dit maakt het bijzonder geschikt voor complexe geometrieën, interne kanalen, lichtgewicht roosterstructuren, prototypes en onderdelen voor kleine series. De meest gangbare industriële metaal 3D-printtechnologie is Laser Powder Bed Fusion (LPBF), vaak aangeduid als SLM (Selective Laser Melting) of DMLS (Direct Metal Laser Sintering).
Wanneer moet je kiezen voor 3D-printen met metaal?
Complexe interne kanalen
Creëer afgesloten vloeistofkanalen, koelkanalen en interne structuren die ontoegankelijk zijn voor snijgereedschap.
Lichtgewicht constructies
Vervang onnodig massief materiaal door roosters, holle profielen en topologie-geoptimaliseerde vormen, met behoud van de vereiste krachtoverdrachtspaden.
Deelconsolidatie
Combineer verschillende machinaal bewerkte, gelaste of vastgemaakte onderdelen tot één geprint onderdeel met minder verbindingen en montagestappen.
Metalen onderdelen voor kleine volumes
Produceer gespecialiseerde metalen componenten zonder de kosten en doorlooptijd van speciale mallen of productiegereedschappen.
Regelmatige ontwerpwijzigingen
Het CAD-model kan tussen de verschillende productieruns worden bijgewerkt zonder de gereedschappen aan te passen, waardoor ontwerpiteraties gemakkelijker te beheren zijn.
Moeilijk te bewerken geometrie
Produceer ondersnijdingen, organische oppervlakken en compacte interne structuren die anders meerdere opstellingen of afzonderlijke componenten zouden vereisen.
Metaal 3D-printfabriek en -apparatuur
Get QuoteTigerHubs bedient meer dan 40 SLM-systemen met een maximaal opgegeven bouwvolume van 600 × 500 × 450 mm. De capaciteitsplanning omvat prototypes, meerdelige producten en herhaalseries, terwijl het verwijderen van steunstructuren, warmtebehandeling, CNC-afwerking en inspectie worden gecoördineerd via één projectworkflow.


Ontwerprichtlijnen voor 3D-metaalprinten
| Ontwerpitem | Algemene aanbeveling |
|---|---|
| Maximale bouwgrootte | 600 × 500 × 450 mm |
| Maattolerantie | ±0,2 mm |
| Standaard oppervlakteruwheid | Ra 3,2–6,3 μm |
| Minimale wanddikte | 0,8 mm |
| Laagdikte | 30–50 μm |
| Aanbevolen overstek | Groter dan 45° waar mogelijk |
| Interne kanalen | Gebruik druppel- of ruitvormen voor grotere kanalen. |
| Binnenste filets | Vermijd scherpe binnenhoeken. |
| Poederverwijdering | Voorzie in toegankelijke openingen voor het verwijderen van poeder. |
| Ondersteuningsconstructies | Vereist voor warmteoverdracht en constructiestabiliteit |
| Secundaire verwerking | CNC-bewerking, polijsten, warmtebehandeling en afwerking |
| Bewerkingstoeslag | Voeg materiaal toe aan kritische oppervlakken die CNC-afwerking vereisen. |
Materialen voor 3D-printen met metaal
TigerHubs biedt een breed scala aan metalen 3D-printmaterialen. Onze ingenieurs selecteren het materiaal dat het meest geschikt is voor uw project op basis van factoren zoals gewicht, sterkte, corrosiebestendigheid, temperatuurbestendigheid, elektrische geleidbaarheid en de vereiste nabewerking.
Aluminium AlSi10Mg
Een lichtgewicht aluminiumlegering met goede thermische eigenschappen en een gunstige sterkte-gewichtsverhouding.

Best For
Lichtgewicht behuizingen, beugels, warmteoverdrachtscomponenten en mobiliteitstoepassingen
Secundaire verwerking en oppervlaktebehandeling voor 3D-metaalprinten
3D-geprinte metalen onderdelen kunnen na het printen worden bewerkt, warmtebehandeld en van een oppervlakteafwerking voorzien om de maatnauwkeurigheid, mechanische prestaties, oppervlaktekwaliteit en het uiterlijk te verbeteren. De uiteindelijke bewerkingsmethode wordt gekozen op basis van de legering, de geometrie en de toepassingseisen.

Ondersteuning verwijderen
De tijdelijke steunconstructies worden, afhankelijk van hun positie en grootte, losgemaakt door middel van draadsnijden, mechanisch gereedschap of CNC-bewerking.

Draad-EDM-snijden
Draad-EDM scheidt geprinte onderdelen van de bouwplaat en verwijdert steunstructuren op plaatsen waar nauwkeurig snijden vereist is.

CNC-bewerking
Frezen en draaien verbeteren kritische afmetingen, afdichtingsvlakken, lagerposities en andere precisie-eigenschappen.

Boren, ruimen en tappen
Gaten en schroefdraad kunnen na het printen worden afgewerkt om de gewenste diameter, positie en schroefdraadkwaliteit te bereiken.

Slijpen en lappen
Precisieslijpen of -lappen verbetert de vlakheid, paralleliteit en oppervlakteconditie van kritische contactvlakken.

Zandstralen
Verwijdert losse deeltjes en steunmarkeringen en zorgt voor een gelijkmatiger mat oppervlak.

Anodiseren
Voegt een beschermende oxidelaag toe aan compatibele aluminium onderdelen, waardoor de corrosiebestendigheid verbetert en optionele kleurafwerkingen mogelijk zijn.

Poedercoating
Voegt een duurzame, gekleurde coating toe die het oppervlak bedekt en bescherming biedt tegen invloeden van buitenaf.
Kwaliteitsborging voor 3D-metaalprinten
Elk TigerHubs metaal 3D-printproject volgt een vastgesteld kwaliteitsplan – van materiaal- en bouwvoorbereiding tot procesbewaking, nabewerking, eindinspectie en documentatie – om te controleren of elk onderdeel voldoet aan de goedgekeurde dimensionale, materiaal-, oppervlakte- en toepassingsvereisten.
Voor de productie
We controleren de metaalpoederkwaliteit, batchinformatie en beschikbare materiaaldocumentatie, en beoordelen vervolgens het CAD-model en de tekening op toleranties, kritische kenmerken, bouworiëntatie, ondersteuningsstructuren, toegang voor poederverwijdering en bewerkingsmarge. De geselecteerde machine, het bouwplatform en de verwerkingsparameters worden bevestigd voordat het printproces begint.
Tijdens en na de productie
De printomstandigheden worden gedurende het hele printproces gecontroleerd en de teruggewonnen onderdelen worden gecontroleerd op vervorming, onvolledige details en oneffenheden in het oppervlak. Na het verwijderen van de ondersteuningsstructuren en de nabewerking worden de kritische afmetingen, de oppervlakteconditie en de gespecificeerde materiaaleigenschappen geverifieerd met behulp van geschikte, gekalibreerde inspectie- en testapparatuur.
Documentatie en certificering
Afhankelijk van de overeengekomen kwaliteitseisen kunnen wij materiaalcertificaten, maatinspectierapporten, eerste artikelinspectierapporten, conformiteitscertificaten, warmtebehandelingsrapporten, oppervlaktebehandelingsrapporten en documenten voor batchtraceerbaarheid leveren. TigerHubs werkt volgens de managementsystemen ISO 9001:2015, ISO 13485 en ISO 14001:2015.

Toepassingen van metaal 3D-printen per industrie
TigerHubs biedt metaaladditieve productie voor industrieën die complexe geometrieën, lichtgewicht structuren, interne kanalen en functionele metalen componenten vereisen. Met SLM-mogelijkheden voor onderdelen tot 600 × 500 × 450 mm ondersteunen we snelle prototyping en productie in kleine series voor veeleisende toepassingen.

Lucht- en ruimtevaart
Metaal 3D-printen maakt de productie mogelijk van lichtgewicht, zeer sterke ruimtevaartcomponenten met complexe geometrieën die moeilijk te vervaardigen zijn met conventionele bewerkingstechnieken.
- Gemeenschappelijke onderdelen
- Constructiebeugels, lichtgewicht behuizingen, kanalen, bevestigingsmaterialen, warmtebeheersingscomponenten.
- Het beste voor
- Lichtgewicht constructies, topologie-geoptimaliseerde onderdelen, complexe interne kenmerken en hoogwaardige componenten in kleine volumes.

Robotica
Metaaladditieve productie is uitermate geschikt voor compacte, lichtgewicht robotonderdelen die complexe vormen, geïntegreerde functionaliteiten en een hoge structurele efficiëntie vereisen.
- Gemeenschappelijke onderdelen
- Robotgewrichten, actuatorbehuizingen, eindeffectoren, lichtgewicht beugels, constructieframes.
- Het beste voor
- Complexe geometrieën, lichtgewicht ontwerpen, geïntegreerde assemblages en snelle ontwerpiteratie.

Hernieuwbare energie
Metaal 3D-printen maakt de ontwikkeling mogelijk van complexe functionele componenten die worden gebruikt in energiesystemen waar gewichtsvermindering, interne kanalen en ontwerpflexibiliteit belangrijk zijn.
- Gemeenschappelijke onderdelen
- Warmtewisselaars, vloeistofverdeelstukken, turbinegerelateerde componenten, motoronderdelen, op maat gemaakte behuizingen.
- Het beste voor
- Interne stromingskanalen, thermische beheersingsfuncties, complexe metalen structuren en productie in kleine volumes.

Medisch
Metaal 3D-printen is geschikt voor complexe onderdelen van medische apparatuur die kleine productieaantallen, ingewikkelde geometrie en een hoge ontwerpflexibiliteit vereisen.
- Gemeenschappelijke onderdelen
- Apparatuuronderdelen, instrumentbehuizingen, op maat gemaakte armaturen, constructieonderdelen, gespecialiseerde metalen prototypes.
- Het beste voor
- Complexe, op maat gemaakte onderdelen, snelle ontwerpiteraties, productie in kleine series en toepassingsspecifieke geometrieën.

Industriële apparatuur
Metaaladditieve productie ondersteunt gespecialiseerde industriële componenten waarvoor conventionele bewerkingstechnieken meerdere stappen of complexe assemblages zouden vereisen.
- Gemeenschappelijke onderdelen
- Verdeelstukken, op maat gemaakte behuizingen, gereedschapsonderdelen, beugels, onderdelen voor warmtebeheer.
- Het beste voor
- Interne kanalen, geconsolideerde assemblages, complexe functionele onderdelen en maatwerkproductie in kleine volumes.
Waarom kiezen voor TigerHubs voor 3D-printen met metaal?
TigerHubs biedt een complete oplossing voor 3D-metaalprinten: van prototypevalidatie en ontwerpoptimalisatie tot serieproductie, nabewerking, inspectie en levering.
Schaalbare SLM-capaciteit
Meer dan 40 SLM-systemen bieden flexibele planningsmogelijkheden voor prototypes, geneste productieruns en herhaalde, kleine series.
DFAM vóór de productie
Voordat de bouwtijd en het materiaal worden vastgelegd, worden de oriëntatie, de ondersteuning, de thermische concentratie, het ingesloten poeder en de bewerkbaarheid gecontroleerd.
Additief Plus Precisieafwerking
Kritieke interfaces kunnen via een gecoördineerde route van printen naar warmtebehandeling, draadvonkbewerking, CNC-bewerking en oppervlakteafwerking worden verplaatst.
Vereisten Blijf verbonden
Dezelfde tekening en hetzelfde kwaliteitsplan volgen het onderdeel vanaf de voorbereiding van de productie tot de eindinspectie en documentatie.
Galerij met 3D-geprinte metalen onderdelen


Image 1 of 6
Ons 3D-printproces voor metaal

Vereisten en DFAM-beoordeling
We beoordelen het 3D-model, de technische tekening, de legering, de hoeveelheid, de toepassing en de acceptatiecriteria. Onze ingenieurs evalueren de printbaarheid, kritische toleranties, wanddikte, interne kanalen en kenmerken die mogelijk ontwerpoptimalisatie of nabewerking vereisen.

Bouwvoorbereiding
Nadat de productieroute is goedgekeurd, definiëren we de oriëntatie van het onderdeel, de ondersteuningsstructuren, de nesting, de laagdikte, de toegang voor poederverwijdering en de bewerkingsmarge. Vervolgens worden het bouwbestand, de materiaalbatch, de machine-toewijzing en het inspectieplan voor productie voorbereid.
Drukwerk en onderdelenrecycling
Het SLM-systeem smelt metaalpoeder laagje voor laagje onder gecontroleerde verwerkingsomstandigheden. Wanneer het bouwproces is voltooid, worden de onderdelen afgekoeld, uit het poederbed gehaald, gereinigd en, indien nodig, door spanningsontlasting, scheiding van de bouwplaat en verwijdering van de ondersteuningsstructuren geleid.
Nabewerking, inspectie en levering
De onderdelen ondergaan de gespecificeerde warmtebehandeling, HIP, CNC-bewerking en oppervlakteafwerking. Kritische afmetingen en overeengekomen kwaliteitseisen worden gecontroleerd voordat de inspectierapporten worden voltooid, de onderdelen veilig worden verpakt en de voltooide bestelling wordt verzonden.
Veelgestelde vragen
Meer informatieSLM en DMLS zijn veelgebruikte commerciële termen voor laserpoederbedfusie van metaal. De benaming varieert per leverancier en machineplatform; de belangrijkste projectvariabelen zijn de legering, de parameterinstellingen, de haalbare dichtheid, de bouworiëntatie, de warmtebehandeling en de inspectie-eisen.
De opgegeven capaciteitsgegevens geven een typische maattolerantie van ±0,2 mm aan. De werkelijke resultaten zijn afhankelijk van de afmetingen, oriëntatie, legering en geometrie van het onderdeel. Voeg bewerkingsmarge toe aan afdichtingsvlakken, precisieboringen, schroefdraad en andere kritische interfaces die een nauwkeurigere controle vereisen.
De opgegeven typische ruwheid bedraagt Ra 3,2-6,3 μm vóór optioneel slijpen of polijsten. Oriëntatie, ondersteuningen en geometrie beïnvloeden het uiteindelijke oppervlak. Straalbewerking, machinale bewerking, polijsten, elektropolijsten en coatings kunnen worden toegepast indien dit compatibel is met de legering en de functie.
Ja. Dezelfde workflow kan worden gebruikt voor een eenmalig functioneel prototype, een validatieproductie met meerdere onderdelen of een herhaalbestelling in kleine oplages. De productielay-out, het inspectieniveau en de afwerkingsroute worden aangepast aan de hoeveelheid en de toepassing.
Stuur een STEP-bestand ter controle van de afmetingen en een PDF-tekening met specificaties voor materiaal, hoeveelheid, kritische toleranties, oppervlakteafwerking, warmtebehandeling, inspectie en documentatie. STL- of 3MF-bestanden kunnen ook worden beoordeeld, mits dit de beschikbare brongeometrie is.
Start uw 3D-metaalprintproject
Breng uw complexe metalen ontwerpen tot leven met TigerHubs. Van functionele prototypes tot productiegereedde onderdelen, onze 3D-metaalprintservices bieden ontwerpflexibiliteit, technische ondersteuning en betrouwbare productiekwaliteit. Upload uw CAD-bestanden voor een offerte op maat of bespreek uw project met onze engineers.