

Servicios de moldeo por inyección a medida
Desde el diseño para la fabricación (DFM) y el utillaje de precisión para moldes hasta la validación T1 y la producción repetida, TigerHubs ofrece piezas de plástico personalizadas con utillaje controlado, calidad documentada y fabricación escalable en China.
- Certificación ISO 9001:2015, ISO 13485, ISO14001:2015, IATF 16949:2016
- Desde la creación de prototipos hasta la producción en masa.
- Reduzca los costes de su proyecto entre un 15 % y un 20 %.
Capacidades de moldeo por inyección Tigerhubs
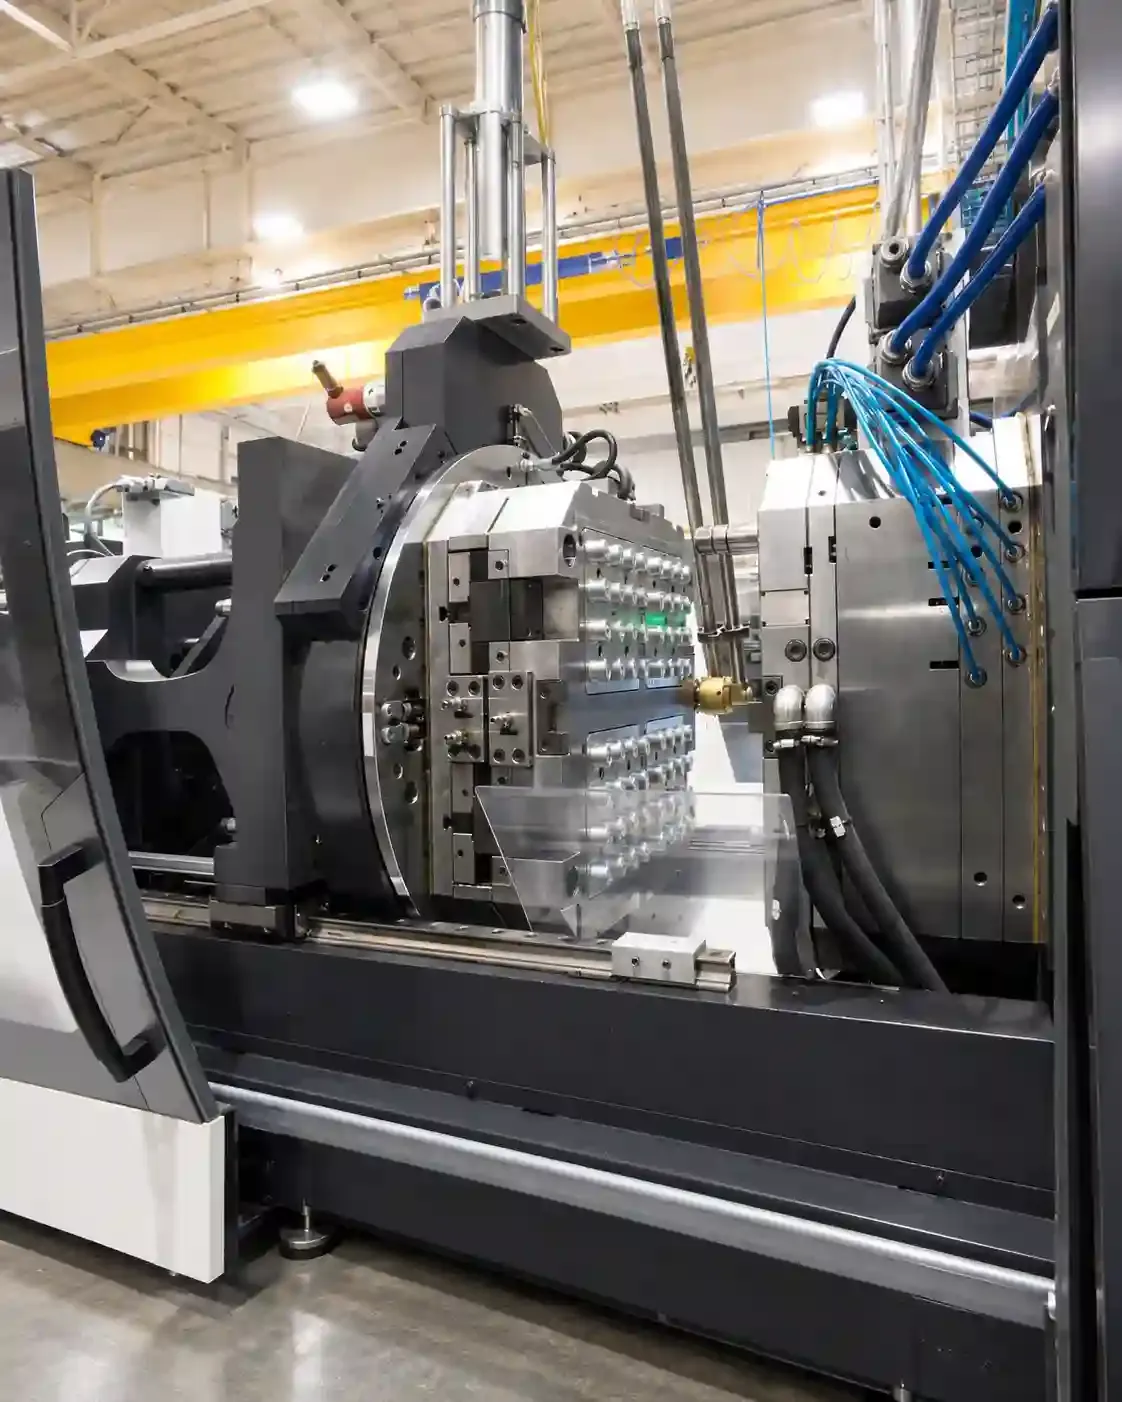
Fabricación de moldes de inyección
Los moldes para prototipos y producción se diseñan en función del volumen previsto, la resina, la complejidad de la pieza, la vida útil del molde, los requisitos de superficie y los objetivos de producción. Las estrategias de utillaje disponibles abarcan desde moldes para prototipos de corta duración hasta utillaje de producción Clase 101 diseñado para más de 1.000.000 de ciclos. Ideal para: Productos que pasan de la validación del diseño a la producción piloto, intermedia o repetitiva.
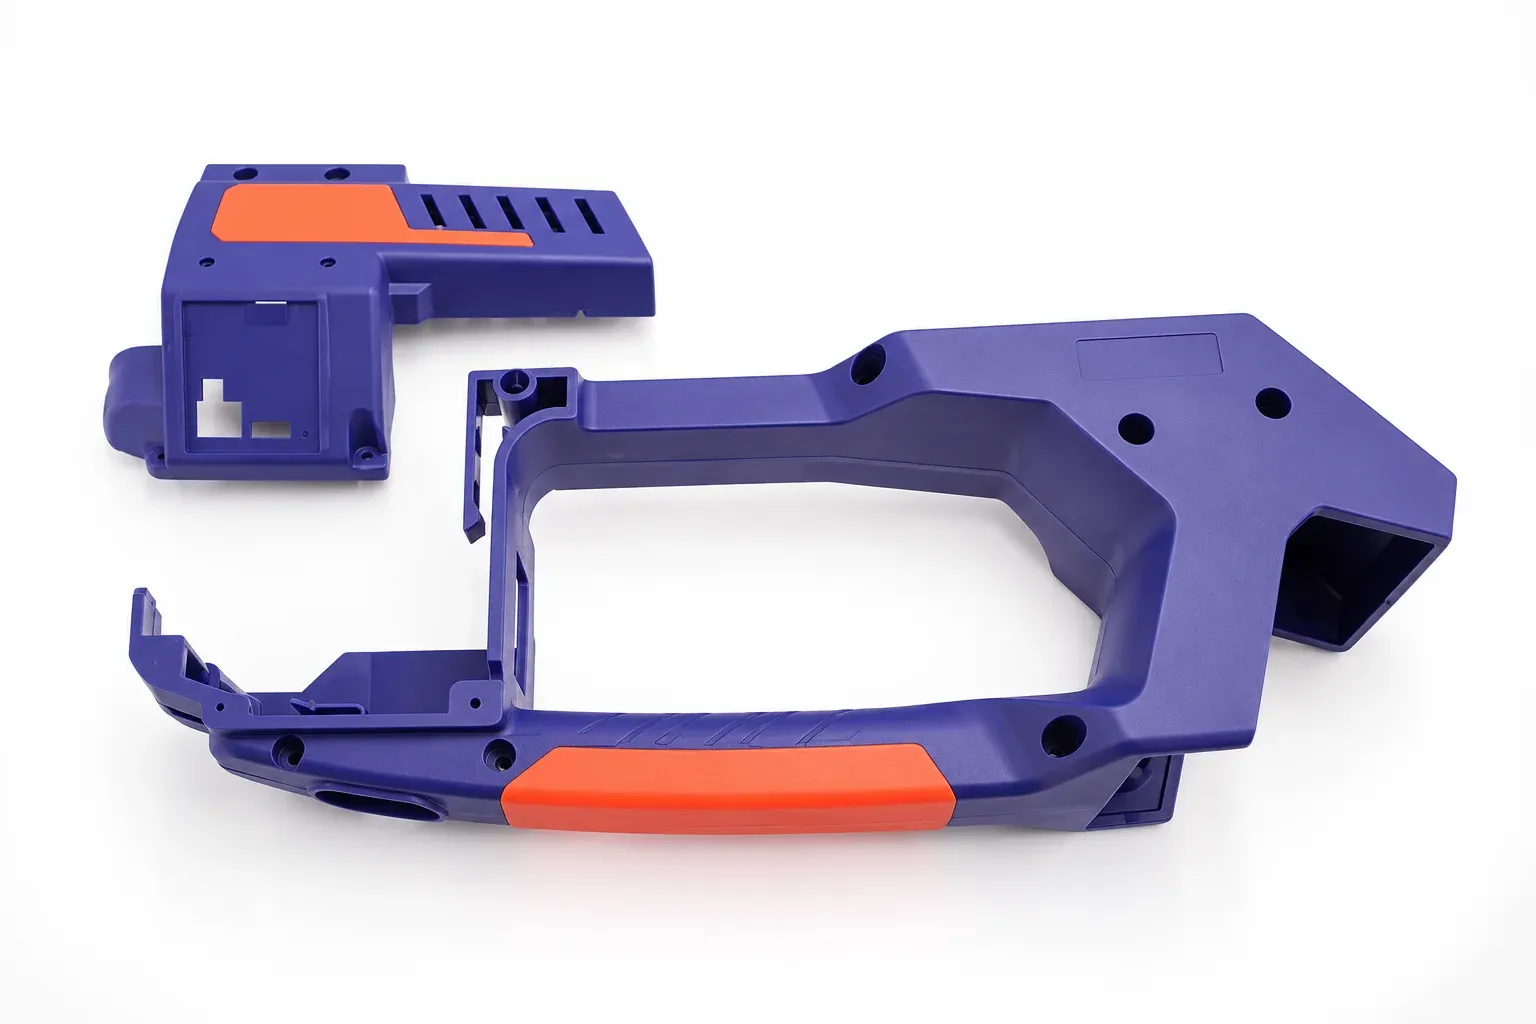
Moldeo por sobreinyección
Se puede moldear un material secundario sobre un componente base para mejorar el agarre, la amortiguación, el sellado, la protección o la ergonomía. Ideal para: mangos, empuñaduras, juntas, superficies protectoras y componentes multimateriales para uso industrial o de consumo.
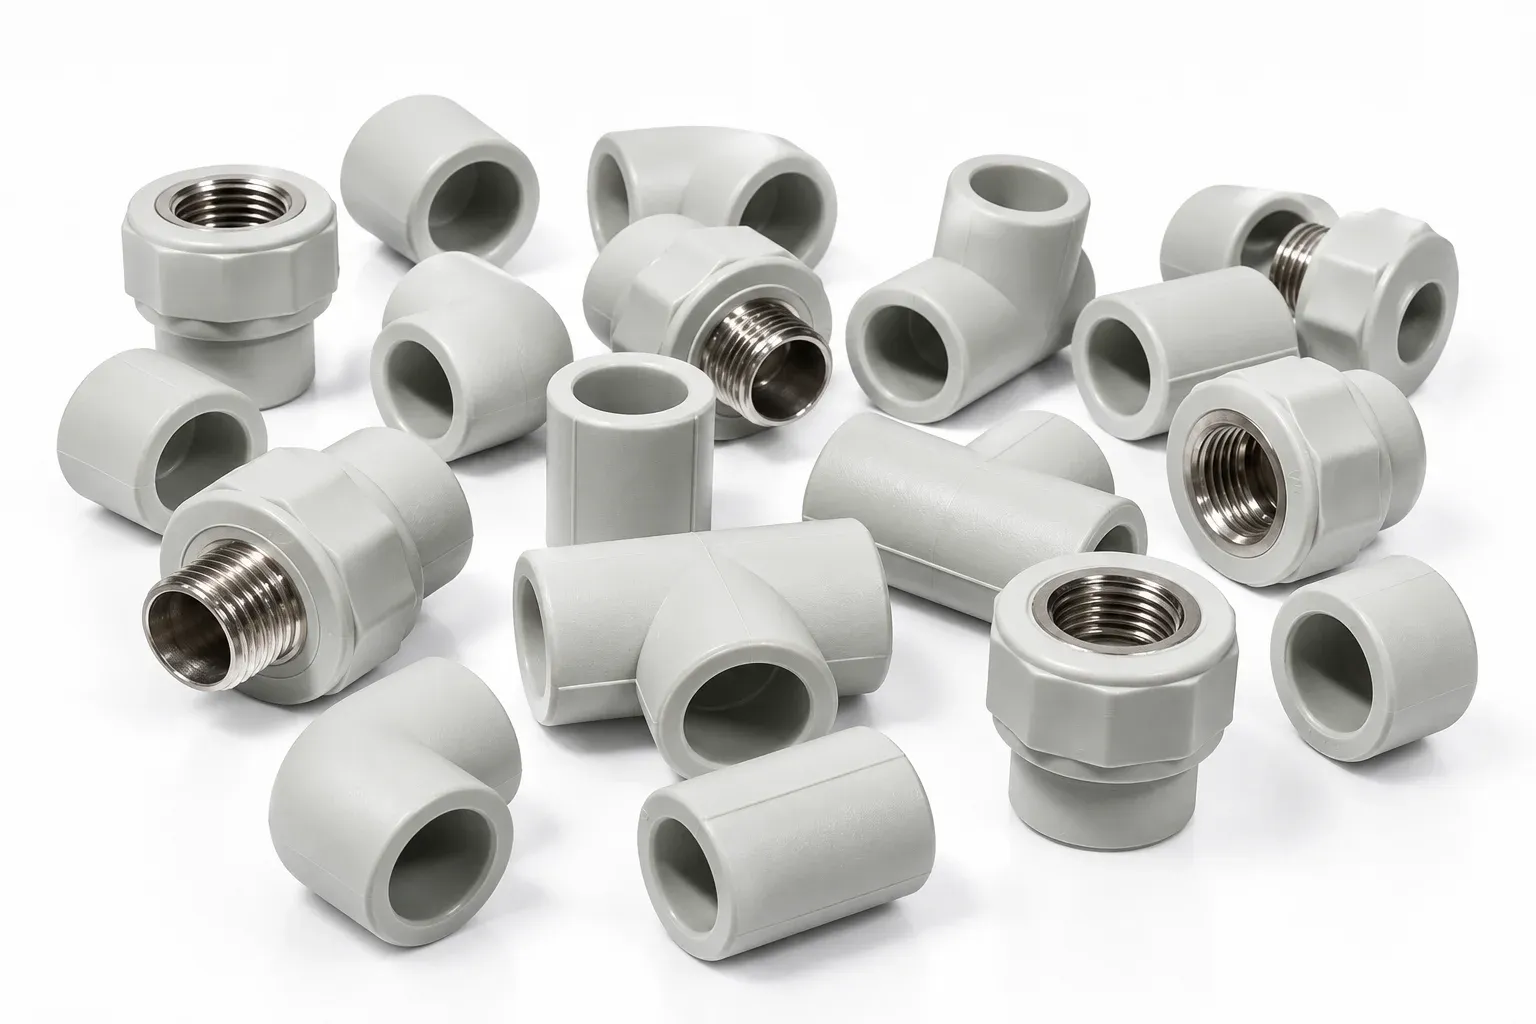
Moldeo por inserción
Se pueden incorporar insertos metálicos u otros prefabricados en componentes moldeados para crear funcionalidades integradas. Ideal para: insertos roscados, contactos eléctricos, puntos de montaje reforzados y componentes que requieren integración metal-plástico.
Capacidad de tolerancia en el moldeo por inyección
Mantenga la consistencia dimensional desde el mecanizado del molde hasta la producción. TigerHubs admite el moldeo por inyección de precisión con herramientas controladas, optimización de procesos e inspección para prototipos y piezas de producción.
| Estándares | Descripción |
|---|---|
| Tolerancia de mecanizado de la cavidad del molde | ±0.02 mm |
| Tolerancia de mecanizado | ±0,05 mm~±0,01 mm |
| Tamaño máximo de pieza | 1200 × 1000 × 500 mm |
| Tamaño mínimo de pieza | 5 × 5 × 5 mm |
| Espesor de pared recomendado | 0,5-5,0 mm |
| Ángulo de inclinación | 0.5°-2.0° |
| Cavidades de moho | Opciones de una sola cavidad, de múltiples cavidades y moldes familiares. |
| Recortes | Acciones laterales, elevadores o soluciones de carga manual, según corresponda. |
| Clases de herramientas | Clase 105 a Clase 101 |
| Sincronización T1 | Normalmente entre 10 y 18 días laborables. |
Nuestra fábrica de moldeo por inyección
Get QuoteTigerHubs ofrece soporte para programas de moldeo por inyección, desde el diseño de herramientas y el muestreo T1 hasta la producción en serie y de bajo volumen. Con más de 15 años de experiencia en fabricación, un equipo de más de 165 profesionales, más de 40 ingenieros técnicos y más de 50 especialistas en calidad, nuestro equipo de fabricación coordina la ingeniería de moldes, el moldeo, la inspección y la planificación de la producción en un único flujo de trabajo. Esta capacidad integrada permite a los clientes reducir los plazos de entrega entre proveedores, mantener una calidad constante y escalar la producción de forma más fiable a medida que aumenta la demanda.


0+años15+años
Experiencia en fabricación
0,0000+100,0000+
Piezas fabricadas
0+165+
Personal profesional
0%98%
Entrega a tiempo
0+unidades100+unidades
Máquinas de moldeo por inyección
Principio de funcionamiento del moldeo por inyección Tigerhubs
Desde el archivo CAD hasta las piezas moldeadas listas para la producción.
Cargar archivos CAD y requisitos
Envíe su modelo CAD 3D, plano, requisitos de materiales, cantidad prevista y cualquier especificación crítica.
Revisión de ingeniería y DFM
TigerHubs revisa la geometría, el espesor de la pared, el ángulo de desmoldeo, las socavaduras, las dimensiones críticas, el material y las consideraciones sobre las herramientas.
Seleccione la estrategia de herramientas
La clase de utillaje, el material, el número de cavidades y la arquitectura del molde se seleccionan en función de las necesidades de producción.
Fabricación de moldes
El molde se mecaniza, se le da el acabado final, se ensambla y se prepara para la toma de muestras inicial.
Producción de muestras T1
Las piezas moldeadas iniciales se producen y evalúan en cuanto a dimensiones, apariencia, llenado, eyección y funcionalidad.
Producción de moldeo por inyección
Para la cantidad de producción requerida, se utilizan las herramientas y los requisitos de proceso aprobados.
Inspección de calidad
Los requisitos críticos se verifican de acuerdo con el plan de inspección acordado.
Embalaje y envíos internacionales
Las piezas se empaquetan según los requisitos del producto y se preparan para su envío internacional.
Materiales para moldeo por inyección
Elija entre acabados y texturas de moldes estandarizados para lograr la apariencia, el brillo, el tacto, el desmoldeo y la consistencia superficial requeridos para sus piezas moldeadas por inyección.
ABS
Resistencia al impacto, apariencia superficial y procesabilidad equilibradas para carcasas, cubiertas y productos de consumo.

Tereftalato de polietileno (PET)
Resistencia, durabilidad y aislamiento eléctrico para componentes técnicos que requieren un procesamiento controlado y una gestión eficaz de la humedad.

Acabados superficiales para moldeo por inyección
Elija entre acabados protectores, cosméticos y de alto rendimiento, seleccionados según el material, la geometría de la pieza y los requisitos de uso final.

Acabados superficiales SPI
Los acabados SPI utilizan métodos de pulido estandarizados para crear superficies con acabados que van desde el brillo espejo hasta texturas mate. El acabado deseado se aplica directamente a la cavidad del molde y se transfiere a cada pieza moldeada.
- Grados Disponibles
- SPI A1–A3 · B1–B3 · C1–C3 · D1–D3
- Rango De Superficie
- Brillo espejo → Semibrillante → Mate → Texturizado
- Lo Mejor Para
- Piezas transparentes, carcasas cosméticas, aparatos electrónicos de consumo, dispositivos médicos y productos con estrictos requisitos estéticos.

Acabados superficiales VDI
Los acabados VDI utilizan texturizado por electroerosión controlado para crear superficies mates y texturizadas uniformes directamente en el molde. Los diferentes grados VDI proporcionan texturas superficiales progresivamente más rugosas.
- Grados Disponibles
- VDI 12–45
- Rango De Superficie
- Mate fino → Textura media → Textura gruesa
- Lo Mejor Para
- Piezas que requieren menor brillo, mejor agarre, disimulo de arañazos o una textura técnica uniforme.
Nuestras soluciones de moldeo por inyección
TigerHubs ofrece soporte integral para el moldeo por inyección, desde el prototipado de herramientas hasta la producción en grandes volúmenes. Contamos con un equipo de 165 empleados, más de 40 ingenieros técnicos, más de 50 profesionales de calidad, maquinaria avanzada y equipos de inspección, además de opciones de utillaje con una vida útil de moldes que abarca desde menos de 500 hasta más de 1.000.000 de ciclos. Con más de 100.000 piezas fabricadas, plazos de entrega estándar de 7 a 15 días y una capacidad reservada del 20 % para pedidos urgentes, ayudamos a nuestros clientes a escalar desde la validación del diseño hasta la producción repetitiva y estable.


Prototipado rápido
Valide rápidamente el diseño de la pieza, el rendimiento del material y el ajuste del ensamblaje antes de pasar a la producción en serie.
Capacidad de producción
1-1000 unidades
Plazo de Entrega
1-3 días
Lo mejor para
Validación del diseño, pruebas funcionales, muestras de ingeniería y verificación de preproducción.
Aplicaciones de moldeo por inyección por industria
TigerHubs ofrece moldeo por inyección a medida para industrias que requieren componentes plásticos repetibles, geometrías complejas, carcasas funcionales y producción escalable. Desde la creación de prototipos hasta la fabricación en grandes volúmenes, ofrecemos soporte para una amplia gama de plásticos de ingeniería y requisitos de producción.

Automotor
El moldeo por inyección produce componentes plásticos repetibles para sistemas automotrices, interiores, exteriores y conjuntos funcionales.
- Partes comunes
- Molduras interiores, soportes, carcasas, cubiertas, clips, conectores, conductos de aire.
- Lo mejor para
- Producción en grandes volúmenes, geometrías plásticas complejas, componentes ligeros y calidad de piezas uniforme.

Robótica
El moldeo por inyección ayuda a producir componentes de plástico ligeros y repetibles para sistemas robóticos, módulos de control y conjuntos móviles.
- Partes comunes
- Cubiertas para robots, carcasas para actuadores, carcasas para sensores, cubiertas para cables, soportes, carcasas protectoras.
- Lo mejor para
- Carcasas ligeras, formas complejas, características integradas y producción en serie.

Aeroespacial
El moldeo por inyección permite producir componentes de polímero ligeros para equipos aeroespaciales y sistemas auxiliares donde la selección del material y la consistencia dimensional son importantes.
- Partes comunes
- Cubiertas para equipos, soportes, carcasas, clips, componentes para la gestión de cables.
- Lo mejor para
- Componentes plásticos ligeros, geometrías complejas, producción repetible y plásticos de ingeniería especializados.

Equipos industriales
El moldeo por inyección proporciona componentes plásticos duraderos para maquinaria industrial, carcasas de equipos y conjuntos funcionales.
- Partes comunes
- Cubiertas de máquinas, carcasas de control, asas, protectores, soportes, piezas para la gestión de cables.
- Lo mejor para
- Componentes plásticos funcionales, carcasas complejas, producción en serie y características integradas.

Maquinaria de construcción
El moldeo por inyección permite la fabricación de componentes plásticos utilizados en controles de equipos, sistemas de protección e interfaces de operador.
- Partes comunes
- Carcasas de control, cubiertas protectoras, manijas, perillas, soportes, cubiertas de cables.
- Lo mejor para
- Componentes de plástico duraderos, carcasas funcionales, piezas resistentes a los impactos y producción en serie.

Médico
El moldeo por inyección permite la producción uniforme de componentes plásticos para equipos y dispositivos médicos, con requisitos de material y calidad definidos para cada aplicación.
- Partes comunes
- Carcasas de dispositivos, componentes de instrumentos, bandejas, cubiertas, asas, componentes desechables.
- Lo mejor para
- Piezas de alta repetibilidad, geometrías complejas, componentes de precisión y producción escalable.

Tránsito ferroviario
El moldeo por inyección proporciona componentes plásticos ligeros para los interiores de los vehículos ferroviarios, los sistemas de equipamiento y los conjuntos orientados a los pasajeros.
- Partes comunes
- Paneles interiores, cubiertas, soportes, manijas, carcasas, componentes para la gestión de cables.
- Lo mejor para
- Componentes ligeros, carcasas duraderas, elementos moldeados complejos y producción en serie.
¿Por qué elegir TigerHubs para el moldeo por inyección?
Desde las primeras decisiones de ingeniería hasta la entrega de la producción, cada etapa se basa en la claridad, la responsabilidad y la calidad medible.
Ingeniería antes que herramientas
TigerHubs revisa el diseño, el material, las dimensiones críticas y la moldeabilidad antes de que comience la fabricación de las herramientas.
Herramientas adaptadas al volumen de producción
Desde las herramientas prototipo de Clase 105 hasta los moldes de producción de Clase 101, la inversión en utillaje puede ajustarse a la vida útil prevista del producto.
Soporte de proyectos receptivo
TigerHubs tiene como objetivo una comunicación técnica rápida, que incluya una respuesta rápida a las consultas y retroalimentación de ingeniería para proyectos de fabricación.
Fabricación desde el prototipo hasta la producción
El desarrollo de prototipos, la fabricación de herramientas, el moldeo y los procesos de fabricación relacionados pueden coordinarse dentro de la misma organización de fabricación más amplia.
Fabricación y calidad en un único flujo de trabajo.
Los requisitos de ingeniería, la validación T1, la producción y la inspección permanecen interconectados a lo largo de todo el programa.
Soporte para cadenas de suministro complejas
TigerHubs combina su operación de fabricación en Shenzhen con recursos de fabricación auditados en toda China.
Control de calidad para piezas moldeadas por inyección
La calidad está integrada en cada etapa de nuestro proceso de moldeo por inyección, desde el diseño para la fabricación (DFM) y la validación del molde hasta la producción controlada y la aprobación final de la pieza. TigerHubs define las dimensiones críticas, los estándares de apariencia, los requisitos de materiales y las verificaciones funcionales antes de la producción, lo que ayuda a los clientes a recibir piezas moldeadas uniformes que cumplen con los requisitos de los planos y el ensamblaje.
Validación de ingeniería antes de la producción
Antes de la fabricación de las herramientas, revisamos el espesor de la pared, los ángulos de desmoldeo, las compuertas, la refrigeración, la contracción y las dimensiones críticas. Se comprueban las dimensiones, el aspecto, el ajuste y el funcionamiento de las muestras T1 antes de que el molde sea aprobado para la producción.
Moldeo controlado y trazable
Durante todo el proceso de producción, se controlan los grados de resina aprobados, los lotes de material y los parámetros clave de moldeo. El número de molde, el número de cavidad, el lote de producción y los registros de inspección se conservan para la trazabilidad de pedidos repetidos y la investigación de incidencias.
Inspección basada en los requisitos de la pieza
Las dimensiones críticas, las superficies cosméticas y las características funcionales se inspeccionan comparándolas con el plano aprobado y la muestra maestra. Se pueden proporcionar informes dimensionales, inspecciones con CMM, FAI, estudios Cpk o documentación PPAP cuando así se especifique para el proyecto.

Nuestras piezas moldeadas por inyección a medida


Image 1 of 6
Preguntas Frecuentes
Más InformaciónEl coste del moldeo por inyección depende principalmente de la complejidad del utillaje, el material del molde, el número de cavidades, el tamaño de la pieza, la resina, el acabado superficial, el volumen de producción y los requisitos de inspección. El molde inicial supone un coste inicial mayor que procesos como el mecanizado CNC o la impresión 3D, pero el coste unitario suele disminuir significativamente a medida que aumenta el volumen de producción. La forma más precisa de estimar el coste es revisar el modelo CAD junto con la cantidad de producción prevista durante la vida útil del molde.
El mínimo práctico depende de la estrategia de utillaje y de los requisitos comerciales. Los moldes de inyección para prototipos permiten realizar series de validación muy pequeñas, mientras que el utillaje de producción resulta más económico a medida que aumenta la cantidad. TigerHubs evalúa conjuntamente el coste del utillaje y la rentabilidad de las piezas, en lugar de aplicar una cantidad mínima de pedido fija a cada programa.
Los materiales más comunes incluyen: ABS, PC, PC/ABS, PP, PE, HDPE, LDPE, PA, POM, PMMA, PBT, PET, TPU, TPE, PPS, PEEK y PEI. Se pueden evaluar grados adicionales según su resistencia, temperatura, resistencia química, apariencia, requisitos eléctricos y necesidades específicas del proyecto.
Un valor de referencia común para el diseño es de aproximadamente 0,5 a 5,0 mm, dependiendo del material y la geometría. Generalmente se prefieren paredes uniformes, ya que las grandes variaciones de espesor pueden aumentar la pérdida de calor, la deformación, el desequilibrio de la refrigeración y el tiempo de ciclo.
Un rango de inicio general es de aproximadamente 0,5°–2,0° por lado. Las características profundas, las superficies texturizadas del molde y ciertos materiales pueden requerir una mayor inclinación. La inclinación final debe revisarse durante el DFM (Diseño para la Fabricación).
El moldeo por inyección de bajo volumen puede utilizarse para la producción piloto, la fabricación de transición, el lanzamiento de productos y la validación de la demanda antes de comprometerse con utillaje de larga duración o mayores volúmenes de producción.
Sí. El muestreo T1 es un paso fundamental en el flujo de trabajo de utillaje TigerHubs. Las piezas moldeadas iniciales se pueden revisar para comprobar sus dimensiones, apariencia, llenado del molde, eyección, hundimiento, deformación, rebabas, líneas de soldadura y requisitos funcionales antes de que comience la producción en serie.
Sí. La revisión DFM permite evaluar el espesor de pared, el ángulo de desmoldeo, las socavaduras, las compuertas, las líneas de separación, la eyección, las nervaduras, los salientes, las áreas estéticas y las dimensiones críticas antes de la liberación de las herramientas. El objetivo es identificar los riesgos de fabricación cuando aún son más fáciles y económicos de corregir.
Sí, las estrategias de moldes multicavidad y de moldes familiares pueden evaluarse cuando los requisitos de producción lo justifiquen. El número de cavidades depende de la geometría de la pieza, el volumen anual, el tamaño del molde, el equilibrio de llenado, la tasa de producción requerida y el presupuesto de utillaje.
El moldeo por inserción y el sobremoldeo permiten evaluar la compatibilidad de diseños de piezas y combinaciones de materiales. Estos procesos pueden integrar roscas, componentes eléctricos, elementos de refuerzo, agarres, juntas u otras funciones en la pieza moldeada.
Comience su proyecto de moldeo por inyección
Convierta su diseño CAD en una pieza moldeada lista para la producción.
Ya sea que esté validando un nuevo producto, preparando una producción piloto o ampliando un diseño ya establecido, TigerHubs puede ayudarle a evaluar la combinación adecuada de material, herramientas, proceso de moldeo y control de calidad.