
Moldes de arena estables. Fundiciones de metal fiables.
Servicios personalizados de fundición en arena seca
TigerHubs ofrece servicios personalizados de fundición en arena seca para componentes metálicos grandes, complejos y exigentes. Gracias al secado controlado del molde y a una fabricación basada en la ingeniería, mejoramos la estabilidad del molde, reducimos los riesgos de fundición relacionados con la humedad y garantizamos una producción fiable de piezas metálicas fundidas a medida.
- Mayor estabilidad del molde
- Reducción de los riesgos relacionados con la humedad
- Fundiciones industriales a medida
¿Qué es la fundición en arena seca?
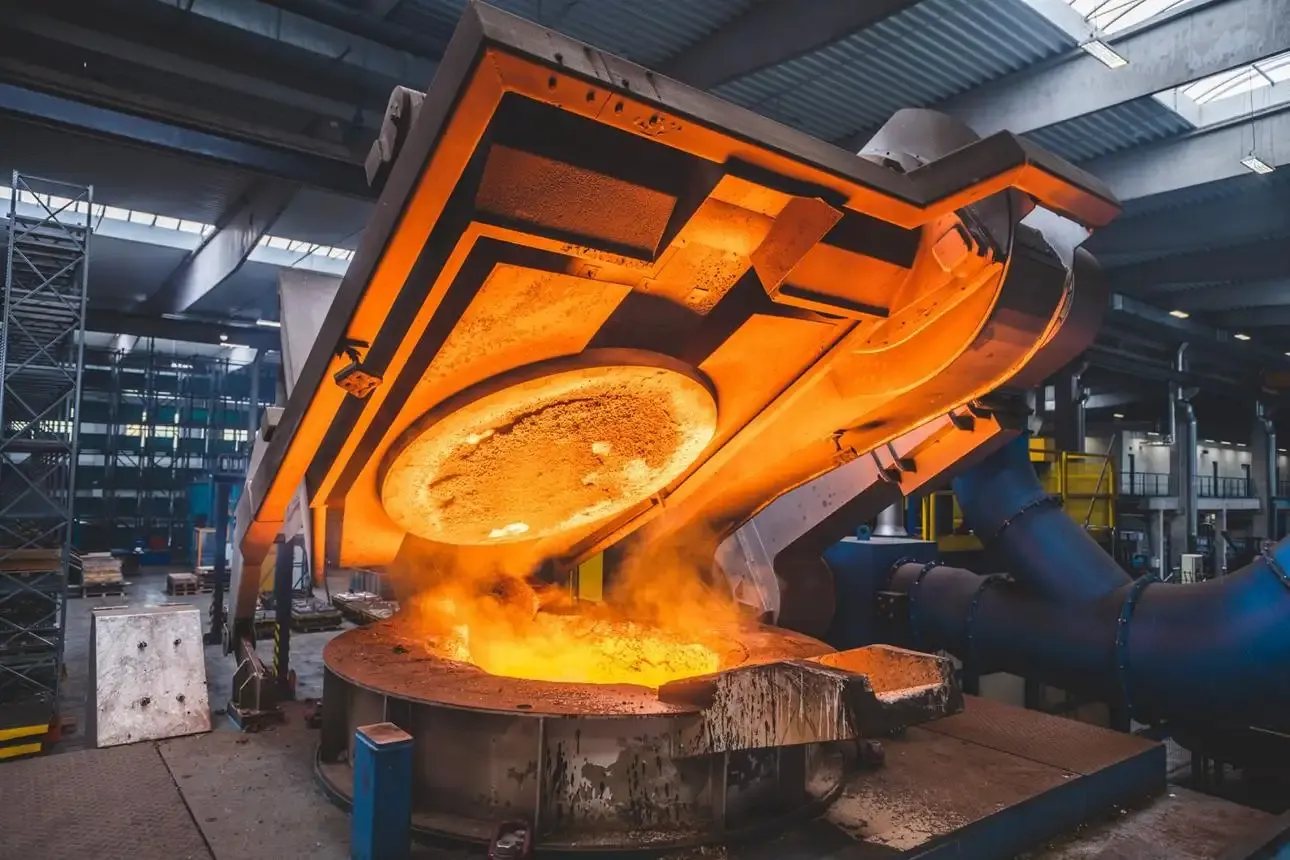
La fundición en arena seca es un proceso de fundición de metales en el que los moldes de arena se calientan para eliminar la humedad antes de verter el metal fundido. Este tratamiento de secado aumenta la resistencia y la estabilidad del molde, a la vez que reduce los riesgos de fundición relacionados con la humedad. El proceso es especialmente adecuado para piezas de fundición de metales grandes, pesadas y complejas que requieren un soporte de molde más robusto.
Características clave de la fundición en arena seca
Mayor resistencia del molde
Los moldes de arena seca proporcionan una mayor rigidez, lo que ayuda a mantener la integridad de la cavidad durante el vertido.
Humedad reducida por moho
Eliminar la humedad antes del vertido ayuda a limitar la formación de gases relacionados con el agua y los defectos de fundición.
Adecuado para piezas fundidas pesadas.
Proporciona un método de moldeo alternativo para determinados componentes de gran tamaño expuestos a condiciones de vertido exigentes.
¿Qué es la fundición en arena seca?
La fundición en arena seca es un proceso de fundición de metales en el que los moldes de arena se calientan para eliminar la humedad antes de verter el metal fundido. Este tratamiento de secado aumenta la resistencia y la estabilidad del molde, a la vez que reduce los riesgos de fundición relacionados con la humedad. El proceso es especialmente adecuado para piezas de fundición de metales grandes, pesadas y complejas que requieren un soporte de molde más robusto.
Características clave de la fundición en arena seca
Mayor resistencia del molde
Los moldes de arena seca proporcionan una mayor rigidez, lo que ayuda a mantener la integridad de la cavidad durante el vertido.
Humedad reducida por moho
Eliminar la humedad antes del vertido ayuda a limitar la formación de gases relacionados con el agua y los defectos de fundición.
Adecuado para piezas fundidas pesadas.
Proporciona un método de moldeo alternativo para determinados componentes de gran tamaño expuestos a condiciones de vertido exigentes.
Nuestras capacidades de fundición en arena seca y especificaciones técnicas
Descubra las capacidades de fundición en arena seca de TigerHubs para piezas metálicas industriales a medida, incluyendo el peso de la pieza fundida, las tolerancias dimensionales, el espesor de la pared y el acabado superficial. Nuestro equipo de ingeniería evalúa cada proyecto en función de los requisitos de material, geometría y fabricación para determinar las especificaciones factibles.
| Capacidad | Especificaciones técnicas |
|---|---|
| Materiales de fundición | Hierro gris, hierro dúctil, acero al carbono, acero aleado, aleaciones de aluminio |
| Peso máximo de lanzamiento | Hasta 2.000 kg |
| Dimensiones de fundición | En función del tamaño del molde, el equipo de secado y la capacidad de manipulación. |
| Tolerancia dimensional en estado de fundición | ISO 8062-3:2023; DCTG 10–12 |
| Espesor mínimo de pared — Hierro fundido | 5–8 mm |
| Espesor mínimo de pared: acero fundido | 6–10 mm |
| Espesor mínimo de pared — Aluminio | 4–6 mm |
| Ángulo de inclinación | Normalmente 1°–3° |
| Rugosidad superficial en estado de fundición | Específico del proyecto; depende de la arena de moldeo, el recubrimiento y la aleación. |
| Tolerancia de mecanizado | Determinado por el tamaño de la pieza fundida, el material y las dimensiones finales requeridas. |
| Volumen de producción | Prototipos, producción en bajo volumen y producción repetida, sujetos a revisión del proyecto. |
| Mecanizado secundario | Mecanizado CNC disponible para características críticas. |
¿Por qué elegir TigerHubs para la fundición en arena seca?
TigerHubs combina experiencia en ingeniería con recursos de fabricación flexibles para respaldar proyectos exigentes de fundición en arena seca. Desde la selección del proceso hasta la coordinación de la producción, ayudamos a nuestros clientes a reducir los riesgos de fabricación, mejorar la eficiencia del proyecto y lograr soluciones de fundición rentables.
Soluciones de fundición basadas en la ingeniería
Evaluamos la geometría de la pieza, los requisitos de fundición y la idoneidad del molde para recomendar soluciones prácticas de fundición en arena seca.
Recursos de fabricación flexibles
Nuestra red de fabricación ayuda a conectar los proyectos industriales de fundición en arena seca con las capacidades de fundición y los recursos de producción adecuados.
Planificación de proyectos centrada en el riesgo
En las primeras etapas de la planificación del proyecto, identificamos posibles problemas relacionados con la estabilidad del molde, la humedad y la viabilidad del proceso de fundición.
Gestión coordinada de la producción
TigerHubs coordina los requisitos de ingeniería, los acuerdos de producción y la comunicación con los proveedores a lo largo de todo el proyecto de fundición.
Nuestro proceso de fabricación de fundición en arena seca
Nuestro proceso de fundición en arena seca transforma diseños personalizados en piezas metálicas mediante la preparación del molde de arena, el secado controlado, el vertido del metal fundido y el acabado. A diferencia del moldeo en arena verde, los moldes formados se secan antes del vertido para mejorar su estabilidad y reducir los riesgos relacionados con la humedad.

Diseño de patrones y moldes
Los modelos de fundición y los diseños de los moldes se preparan de acuerdo con la geometría de la pieza, la contracción de la aleación y las características de fundición requeridas.

Preparación del molde de arena
La arena de moldeo preparada se forma alrededor del patrón para crear la cavidad del molde, y se añaden machos donde se requieren características internas.

Secado controlado de moho
Los moldes de arena formados se secan bajo las condiciones de calentamiento adecuadas para eliminar la humedad y lograr la estabilidad necesaria del molde.

Ensamblaje de moldes y vertido de metal
Las secciones y los núcleos del molde seco se ensamblan según sea necesario, luego se vierte el metal fundido en la cavidad y se deja solidificar.

Limpieza de piezas fundidas y desmoldeo
Tras el enfriamiento, la pieza fundida se retira del molde de arena y se eliminan el exceso de arena, las compuertas y las mazarotas.

Acabado e inspección final
Las piezas fundidas se someten a la limpieza superficial obligatoria, al mecanizado opcional y a la inspección final antes de la entrega.
Directrices de diseño para piezas fundidas en arena seca
Un diseño eficaz para la fundición en arena seca equilibra la geometría de la pieza, la estabilidad del molde y los requisitos de solidificación. TigerHubs ayuda a optimizar las transiciones de pared, los ángulos de desmoldeo, el soporte del núcleo y los márgenes de mecanizado para mejorar la capacidad de fundición, reducir la complejidad de las herramientas y minimizar los costes de fabricación innecesarios.
| Factor de diseño | Recomendación de ingeniería | Beneficio de diseño |
|---|---|---|
| Espesor de la pared | Mantener secciones uniformes con transiciones de espesor graduales. | Mejora la uniformidad de la solidificación y reduce los puntos calientes. |
| Ángulos de calado | Comience con 1°–3°, dependiendo de la geometría del patrón y del método de moldeo. | Facilita la eliminación de patrones y protege las superficies enmohecidas. |
| Filetes y radios | Sustituya las esquinas interiores afiladas por radios suaves y generosos. | Reduce la concentración de tensiones y los cambios bruscos de sección. |
| Margen de merma | Aplique los márgenes de contracción del patrón específicos para cada aleación. | Compensa los cambios dimensionales durante el enfriamiento. |
| Línea de separación | Siempre que sea posible, prefiera planos de separación sencillos y accesibles. | Reduce la complejidad del molde y los costes de utillaje. |
| Soporte básico | Proporcionar impresiones de núcleo adecuadas y un posicionamiento estable del núcleo. | Mejora la precisión de la cavidad interna y el ensamblaje del molde. |
| Tolerancia de mecanizado | Añada suficiente material a las superficies mecanizadas críticas. | Permite obtener la precisión dimensional final sin necesidad de un mecanizado excesivo. |
| Grandes secciones planas | Considere las nervaduras, la geometría equilibrada y las transiciones de sección controladas. | Ayuda a reducir la deformación en piezas fundidas de gran tamaño. |
Metales y aleaciones para fundición en arena seca
TigerHubs ofrece servicios personalizados de fundición en arena seca para una amplia gama de aleaciones ferrosas y no ferrosas. Evaluamos las propiedades del material, las temperaturas de vertido y la compatibilidad del molde para ayudar a nuestros clientes a seleccionar los metales adecuados para un rendimiento de fundición fiable y que cumplan con los requisitos de la aplicación.

Hierro fundido gris
Normas típicas: ASTM A48 / EN-GJL
Adecuado para piezas fundidas industriales rígidas que requieren amortiguación de vibraciones y maquinabilidad. Para secciones grandes que requieran mayor estabilidad del molde, se puede considerar el moldeo en arena seca.
Ideal para: Bases de máquinas, bastidores de equipos y carcasas pesadas.

Hierro fundido dúctil
Normas típicas: ASTM A536 / EN-GJS
Combina resistencia y ductilidad para componentes portantes. La preparación del molde y el comportamiento de solidificación requieren una consideración cuidadosa en secciones pesadas o irregulares.
Ideal para: Carcasas estructurales, soportes pesados y soportes mecánicos.

Acero al carbono y aleado
Normas típicas: ASTM A27 / ASTM A216
Adecuado para aplicaciones estructurales y de alta presión exigentes. Las temperaturas de vertido elevadas requieren arena refractaria, materiales de moldeo y condiciones de fundición compatibles.
Ideal para: Componentes de alta resistencia, cuerpos de válvulas y piezas fundidas estructurales industriales.

Aleaciones de fundición de aluminio
Grados típicos: A356 / AlSi7Mg
Una opción ligera para componentes industriales complejos. La viabilidad del moldeo en arena seca se evalúa en función de los requisitos de la aleación, la geometría de la pieza y los métodos de moldeo alternativos.
Ideal para: Carcasas de equipos, bastidores ligeros y cerramientos personalizados.
Fundición en arena seca frente a fundición en arena verde: ¿Cuál es mejor?
La fundición en arena seca ofrece mayor resistencia del molde y menores riesgos relacionados con la humedad, lo que la hace idónea para piezas grandes o de alta exigencia. La fundición en arena verde permite una preparación del molde más rápida y menores costos de producción. La elección correcta depende de los requisitos de la pieza, el volumen de producción y el presupuesto.

Fundición en arena seca
- Condición de moho
- Secado antes de verter.
- Resistencia del molde
- Generalmente más alto después de un secado adecuado
- Riesgos relacionados con la humedad
- Reducido mediante secado con moho
- Estabilidad dimensional
- Puede beneficiarse de una mayor rigidez del molde.
- Acabado superficial
- Puede ofrecer una mejor calidad de la superficie.
- Fundiciones de gran tamaño
- Adecuado para determinadas piezas fundidas pesadas.
- Velocidad de producción
- Más lento debido al secado adicional
- Costo de producción
- Más elevado debido al secado y manipulación.
- Más adecuado para
- Fundiciones que requieren una alta estabilidad del molde o que son sensibles a ella.

Fundición en arena verde
- Condición de moho
- El moho permanece húmedo
- Resistencia del molde
- Se basa en la unión de arena controlada por la humedad.
- Riesgos relacionados con la humedad
- Requiere control de humedad y gases.
- Estabilidad dimensional
- Depende del control de moldeo y compactación.
- Acabado superficial
- Depende de la calidad de la arena y de las condiciones de moldeo.
- Fundiciones de gran tamaño
- Adecuado con el equipo de fundición apropiado
- Velocidad de producción
- Tiempo de respuesta más rápido para los moldes
- Costo de producción
- Generalmente más económico
- Más adecuado para
- Producción de alto volumen y sensible a los costos
Instalaciones de fundición de arena seca y capacidad de producción
TigerHubs coordina los recursos de fundición para proyectos personalizados de fundición en arena seca, evaluando la viabilidad de la producción en función del equipo de secado de moldes, la capacidad de manipulación y las instalaciones de fusión. Adaptamos los requisitos de fundición a los recursos de fabricación adecuados para la producción de componentes metálicos grandes, complejos y pesados.


Capacidad de Fabricación Anual
0m²2,000m²
| Capacidad | Descripción |
|---|---|
| Tamaño de la cámara de secado del molde | 3.000 × 2.000 × 2.000 mm (largo × ancho × alto) |
| Carga máxima de secado de moho | Hasta 2000 kg/lote |
| Equipos de secado de moho | 2–4 Hornos de secado industriales |
| Peso máximo de manipulación del molde | Hasta 5.000 kg |
| Capacidad máxima de vertido | Hasta 3.000 kg/porción |
| Producción de fundición en arena seca | 50–100 toneladas/mes |
Confiado por marcas líderes


Aplicaciones de la fundición en arena seca en diversas industrias
TigerHubs ofrece soluciones personalizadas de fundición en arena seca para aplicaciones industriales que involucran componentes metálicos grandes, pesados y complejos. Desde carcasas de maquinaria hasta piezas estructurales fundidas, ayudamos a los fabricantes a evaluar los métodos de fundición más adecuados según la geometría de la pieza, las condiciones de operación y los requisitos de producción.

Equipos industriales
Permite la fabricación de componentes industriales de gran tamaño que requieren moldes de arena rígidos y una geometría de fundición estable.
- Partes típicas
- Bases de máquinas, carcasas de bombas, cuerpos de compresores

Maquinaria de construcción
Adecuado para determinadas piezas fundidas de alta resistencia donde la resistencia del molde y la carga de metal son factores importantes a tener en cuenta.
- Partes típicas
- Carcasas para equipos pesados, soportes estructurales, grandes soportes de cojinetes

Marino
Ofrece una solución de moldeo potencial para componentes marinos de gran tamaño con cavidades complejas y condiciones de servicio exigentes.
- Partes típicas
- Carcasas de bombas marinas, carcasas de equipos de propulsión, soportes pesados

Energía renovable
Permite la evaluación de componentes fundidos de gran tamaño utilizados en equipos de generación de energía y energías renovables.
- Partes típicas
- Carcasas de generadores, carcasas de cajas de engranajes, componentes de montaje estructural

Tránsito ferroviario
Puede considerarse para determinadas piezas fundidas de equipos ferroviarios no críticos para la seguridad que requieran secciones sustanciales y un soporte de molde estable.
- Partes típicas
- Carcasas para equipos, bastidores de montaje pesados, soportes para maquinaria

Aeroespacial
Puede adaptarse a piezas fundidas complejas y especializadas, siempre que el proceso de fundición seleccionado cumpla con los requisitos de material y aplicación.
- Partes típicas
- Carcasas complejas de aluminio, cuerpos de equipos hidráulicos, cerramientos estructurales.
Preguntas frecuentes sobre la fundición en arena seca
Más InformaciónA menudo, sí. La reutilización depende del estado del patrón, el diseño del molde, las tolerancias de material y la compatibilidad con el método de moldeo seleccionado. Es posible que se requieran modificaciones.
El secado completo del molde define el proceso tradicional de arena seca, pero no todas las piezas fundidas lo requieren. TigerHubs puede evaluar si otros métodos de moldeo se adaptan mejor a sus necesidades.
Sí. La exposición a condiciones de humedad o el almacenamiento prolongado pueden afectar la condición del moho. Se deben establecer las condiciones adecuadas de manipulación y almacenamiento antes de verterlo.
Sí. Los núcleos de arena pueden formar conductos internos y cavidades. Debe tenerse en cuenta la estabilidad del núcleo, su posicionamiento y su compatibilidad con el secado del molde.
Sí, dependiendo del material del patrón y de la magnitud del cambio. Es posible que se realicen ajustes menores, mientras que cambios geométricos significativos podrían requerir nuevas herramientas.
Es posible, sobre todo para piezas fundidas grandes o especializadas. La viabilidad depende de los planos disponibles, los requisitos de utillaje, las especificaciones del material y los recursos de producción.
En el dibujo, identifique claramente las superficies de contacto, las zonas de sellado, los puntos de referencia y los requisitos dimensionales finales. Esto ayuda a distinguir los requisitos funcionales de las características generales de la pieza fundida.
Comparta su modelo CAD 3D, dibujo técnico, especificación de aleación, cantidad estimada y requisitos críticos. TigerHubs podrá evaluar el enfoque de fabricación adecuado antes de realizar la cotización.
Obtenga un presupuesto personalizado para fundición en arena seca.
¿Listo para fabricar sus piezas personalizadas de fundición en arena seca? Suba sus archivos CAD y comparta los requisitos de su proyecto con TigerHubs. Nuestro equipo evaluará la viabilidad de la fabricación, revisará las opciones de fundición más adecuadas y preparará un presupuesto a su medida.