
稳定的砂型,可靠的金属铸件。
定制干砂铸造服务
TigerHubs 为大型、复杂且要求苛刻的金属部件提供定制干砂铸造服务。通过可控的模具干燥和工程驱动的制造,我们帮助客户提高模具稳定性,降低与水分相关的铸造风险,并支持定制金属铸件的可靠生产。
- 增强的模具稳定性
- 降低与潮湿相关的风险
- 定制工业铸件
什么是干砂铸造?
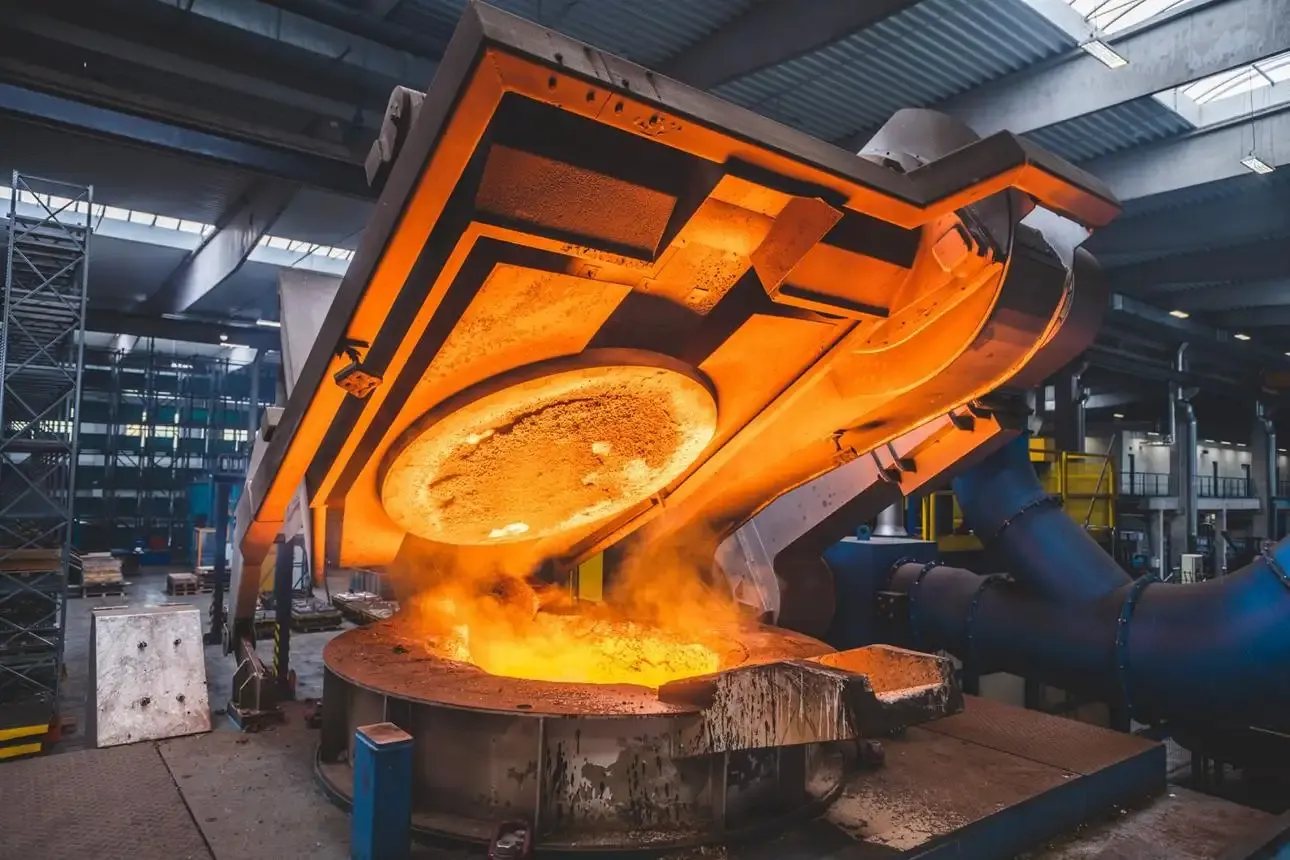
干砂铸造是一种金属铸造工艺,其原理是在浇注熔融金属之前,先对成型的砂型进行加热以去除水分。这种干燥处理可以提高模具的强度和稳定性,同时降低与水分相关的铸造风险。该工艺尤其适用于某些需要更强模具支撑的大型、重型和结构复杂的金属铸件。
干砂铸造的关键特点
提高模具强度
干燥的砂模能提供更大的刚性,有助于在浇注过程中保持型腔的完整性。
减少霉菌水分
浇注前去除水分有助于减少与水有关的气体形成和铸造缺陷。
适用于重型铸件
为某些需要在苛刻浇注条件下成型的大型部件提供了一种替代成型方法。
什么是干砂铸造?
干砂铸造是一种金属铸造工艺,其原理是在浇注熔融金属之前,先对成型的砂型进行加热以去除水分。这种干燥处理可以提高模具的强度和稳定性,同时降低与水分相关的铸造风险。该工艺尤其适用于某些需要更强模具支撑的大型、重型和结构复杂的金属铸件。
干砂铸造的关键特点
提高模具强度
干燥的砂模能提供更大的刚性,有助于在浇注过程中保持型腔的完整性。
减少霉菌水分
浇注前去除水分有助于减少与水有关的气体形成和铸造缺陷。
适用于重型铸件
为某些需要在苛刻浇注条件下成型的大型部件提供了一种替代成型方法。
我们的干砂铸造能力及技术规格
探索 TigerHubs' 的干砂铸造能力,定制工业金属零件,包括铸件重量、尺寸公差、壁厚和表面光洁度。我们的工程团队会根据材料、几何形状和制造要求评估每个项目,以确定可实现的规格。
| 能力 | 技术规格 |
|---|---|
| 铸造材料 | 灰铸铁、球墨铸铁、碳钢、合金钢、铝合金 |
| 最大投掷重量 | 最高可达 2,000 公斤 |
| 铸造尺寸 | 根据模具尺寸、干燥设备和处理能力而定 |
| 铸态尺寸公差 | ISO 8062-3:2023;DCTG 10–12 |
| 最小壁厚——铸铁 | 5–8 毫米 |
| 最小壁厚——铸钢 | 6–10 毫米 |
| 最小壁厚——铝 | 4–6 毫米 |
| 起草角度 | 通常为1°–3° |
| 铸态表面粗糙度 | 具体项目取决于造型砂、涂层和合金 |
| 加工余量 | 取决于铸件尺寸、材料和所需的成品尺寸 |
| 生产量 | 原型制作、小批量生产和重复生产,均需经过项目审查。 |
| 二次加工 | 关键特征可采用数控加工。 |
为什么选择TigerHubs进行干砂铸造?
TigerHubs 结合工程技术专长和灵活的制造资源,为高要求的干砂铸造项目提供支持。从工艺选择到生产协调,我们帮助客户降低制造风险、提高项目效率并实现经济高效的铸造解决方案。
工程驱动型铸造解决方案
我们评估零件几何形状、铸造要求和模具适用性,以推荐实用的干砂铸造解决方案。
柔性制造资源
我们的制造网络有助于将工业干砂铸造项目与合适的铸造能力和生产资源相匹配。
风险导向型项目规划
我们在项目规划初期就确定了潜在的模具稳定性、湿度相关问题以及铸造可行性问题。
协调制造管理
TigerHubs 负责协调整个铸造项目的工程要求、生产安排和供应商沟通。
我们的干砂铸造制造工艺
我们的干式砂型铸造工艺通过砂型制备、可控干燥、熔融金属浇注和精加工,将定制设计转化为金属铸件。与湿式砂型铸造不同,成型后的砂型在浇注前会进行干燥,以提高模具稳定性并降低与潮湿相关的风险。

图案和模具设计
根据零件几何形状、合金收缩率和所需的铸造特征,准备铸造模型和模具布局。

砂型制备
将准备好的造型砂围绕模型成型,形成模腔,并在需要内部特征的地方添加型芯。

可控霉菌干燥
将成型的砂型在适当的加热条件下干燥,以去除水分并达到所需的模具稳定性。

模具组装和金属浇注
将干燥的模具部分和型芯按要求组装起来,然后将熔融金属浇入型腔中,使其凝固。

抖落和铸件清洁
冷却后,将铸件从砂型中取出,并去除多余的砂子、浇口和冒口。

完工及最终检验
铸件在交付前需进行必要的表面清洁、可选的机械加工和最终检验。
干砂铸造设计指南
有效的干砂铸造设计需平衡零件几何形状、模具稳定性以及凝固要求。TigerHubs 有助于优化壁厚过渡、拔模斜度、型芯支撑和加工余量,从而提高铸造性能、降低模具复杂性并最大限度地减少不必要的制造成本。
| 设计因素 | 工程建议 | 设计优势 |
|---|---|---|
| 壁厚 | 保持各部分厚度均匀,并实现厚度的平滑过渡。 | 提高凝固均匀性,减少热点。 |
| 拔模角度 | 根据图案几何形状和成型方法,从 1°–3° 开始。 | 便于去除模具图案并保护模具表面。 |
| 圆角和半径 | 用平滑、宽阔的圆角代替尖锐的内角。 | 减少应力集中和截面突变。 |
| 缩水准备金 | 应用合金特有的图案收缩补偿。 | 补偿冷却过程中尺寸的变化。 |
| 分型线 | 尽可能选择简单、易于操作的分离平面。 | 降低模具复杂性和模具成本。 |
| 核心支持 | 提供足够的芯材印刷和稳定的芯材定位。 | 提高型腔内部精度和模具装配精度。 |
| 加工余量 | 在关键加工面上增加足够的余量。 | 无需过度加工即可达到最终尺寸精度。 |
| 大型平板 | 考虑肋条、平衡几何形状和受控截面过渡。 | 有助于减少大型铸件的变形。 |
干砂铸造用金属及合金
TigerHubs 为各种黑色金属和有色金属合金提供定制干砂铸造项目支持。我们评估材料性能、浇注温度和模具兼容性,以帮助客户选择合适的金属,从而确保可靠的铸造性能并满足应用需求。

灰铸铁
典型标准:ASTM A48 / EN-GJL
适用于需要减振和易加工性的刚性工业铸件。对于需要更高模具稳定性的大型构件,可考虑干砂造型。
最适合用于:机器底座、设备框架和重型外壳。

球墨铸铁
典型标准:ASTM A536 / EN-GJS
兼具强度和延展性,适用于承载部件。对于较厚或不规则截面,模具准备和凝固行为需要仔细考虑。
最适合用于:结构外壳、重型支架和机械支撑。

碳钢和合金钢
典型标准:ASTM A27 / ASTM A216
适用于对结构和压力要求较高的应用。较高的浇注温度需要使用与之匹配的耐火砂、模具材料和浇注条件。
最适合用于:重型部件、阀体和工业结构铸件。

铝铸造合金
常用牌号:A356 / AlSi7Mg
一种适用于复杂工业部件的轻量化解决方案。本文评估了干砂成型工艺在合金要求、零件几何形状和其他成型方法方面的可行性。
最适合:设备外壳、轻型框架和定制外壳。
干砂铸造与湿砂铸造:哪种更好?
干砂铸造具有更高的模具强度和更低的受潮风险,因此适用于某些大型或高要求铸件。湿砂铸造则具有模具准备速度更快、生产成本更低的优势。最佳选择取决于您的零件要求、生产规模和预算。

干砂铸造
- 霉菌状况
- 浇注前先晾干。
- 模具强度
- 通常干燥后价格更高
- 与潮湿相关的风险
- 霉菌干燥减少
- 尺寸稳定性
- 可受益于模具刚性的提高
- 表面处理
- 可能提供更佳的表面质量
- 大型铸件
- 适用于部分重型铸件
- 生产速度
- 由于需要额外干燥,速度较慢
- 生产成本
- 由于干燥和搬运,价格较高。
- 最适合
- 对模具稳定性要求较高或要求较高的铸件

绿色砂型铸造
- 霉菌状况
- 霉菌仍保持湿润
- 模具强度
- 依靠湿度可控的砂浆粘结
- 与潮湿相关的风险
- 需要控制湿度和气体
- 尺寸稳定性
- 取决于成型和压实控制
- 表面处理
- 取决于砂的质量和成型条件
- 大型铸件
- 适用于合适的铸造设备
- 生产速度
- 更快的模具周转速度
- 生产成本
- 通常更经济实惠。
- 最适合
- 大批量、成本敏感型生产
干砂铸造厂设备及产能
TigerHubs 负责协调铸造资源,为定制干砂铸造项目提供服务,并根据模具干燥设备、处理能力和熔炼设施评估生产可行性。我们将铸造要求与合适的制造资源相匹配,以支持大型、复杂和重型金属部件的生产。


年制造能力
0m²2,000m²
| 能力 | 描述 |
|---|---|
| 模具干燥室尺寸 | 3,000 × 2,000 × 2,000 毫米(长 × 宽 × 高) |
| 最大模具干燥负荷 | 每批次最多 2,000 公斤 |
| 霉菌干燥设备 | 2-4 台工业干燥箱 |
| 模具最大搬运重量 | 最高可达5000公斤 |
| 最大倾倒容量 | 每次浇筑量高达 3,000 公斤 |
| 干砂铸造产量 | 50-100吨/月 |
深受领先品牌信赖


干砂铸造在各行业的应用
TigerHubs 为涉及大型、重型和复杂金属部件的工业应用提供定制干砂铸造解决方案。从机械外壳到结构铸件,我们帮助制造商根据零件几何形状、运行条件和生产要求评估合适的铸造方法。

工业设备
适用于需要刚性砂型和稳定铸造几何形状的大型工业部件。
- 典型部件
- 机器底座、泵壳、压缩机本体

工程机械
适用于对模具强度和金属负载有较高要求的特定重型铸件。
- 典型部件
- 重型设备外壳、结构支撑、大型轴承座

船舶
为具有复杂型腔和苛刻使用条件的大型船舶部件提供了一种潜在的成型解决方案。
- 典型部件
- 船用泵壳、推进设备外壳、重型支架

可再生能源
支持对用于发电和可再生能源设备的大型铸造部件进行评估。
- 典型部件
- 发电机外壳、齿轮箱外壳、结构安装部件

轨道交通
可考虑用于部分非安全关键型铁路设备铸件,这些铸件需要较大的截面和稳定的模具支撑。
- 典型部件
- 设备外壳、重型安装框架、机械支架

航空航天
可以进行特殊的复杂铸件制造,前提是所选的铸造工艺路线能够满足材料和应用要求。
- 典型部件
- 复杂的铝制外壳、液压设备本体、结构外壳
关于干砂铸造的常见问题
了解更多通常情况下可以。能否重复使用取决于模具状况、模具设计、材料余量以及与所选成型方法的兼容性。可能需要进行一些修改。
完全模具干燥是传统干砂工艺的定义,但并非所有铸件都需要这种工艺。TigerHubs 可以评估是否有其他更适合您需求的造型方法。
是的。潮湿环境或长时间储存会影响霉菌的生长。倾倒前应制定适当的搬运和储存方案。
是的。砂芯可以形成内部通道和凹陷结构。必须考虑砂芯的稳定性、定位以及与模具干燥的兼容性。
是的,这取决于图案材料和改动的程度。小幅调整可能可行,而较大的几何形状变化可能需要新的模具。
对于某些大型或特殊铸件而言,这确实可行。可行性取决于现有图纸、模具要求、材料规格和生产资源。
在图纸上清晰标明配合面、密封区域、基准特征和最终尺寸要求。这有助于区分功能性要求和一般铸造特征。
请提供您的3D CAD模型、技术图纸、合金规格、预估数量和关键要求。TigerHubs 可在报价前评估合适的制造方案。
获取定制干砂铸造报价
准备好定制您的干砂铸件了吗?请上传您的 CAD 文件并与 TigerHubs 分享您的项目需求。我们的团队将评估制造可行性,审查合适的铸造方案,并根据您的规格准备一份量身定制的报价。