
为什么选择 TigerHubs 进行数控车削?
TigerHubs 整合了可扩展的制造资源、工程专业知识和协调的生产服务,旨在简化定制数控车削流程。从最初的设计评审到最终的零件交付,我们帮助您降低采购复杂性、管理制造风险,并确保您的项目顺利进行。
可扩展的数控制造网络
借助我们制造网络中的 300 多台数控机床,您可以为项目提供灵活的生产资源,以满足不同的零件要求和订单量。
降低成本的工程支持
在生产开始之前,通过实际的DFM审查,找出加工难题、不必要的复杂性以及潜在的成本节约点。
协调生产管理
在您的数控车削项目中,通过结构化的项目沟通、制造计划和明确的生产要求,简化供应商协调。
一个合作伙伴,提供全套零部件
通过一家制造合作伙伴将数控车削、二次加工和表面精加工结合起来,以降低采购复杂性并简化零件交付。
数控车削能力及规格
探索 TigerHubs' 的 CNC 车削能力,定制金属和塑料零件。从小直径零件到大型圆柱形零件,我们的制造网络可满足各种加工需求。请查看以下规格,评估您项目的制造可行性。
| 技术规格 | 能力 |
|---|---|
| 最大车削直径 | 最大直径 500 毫米 |
| 最大转弯长度 | 最大可达 1,500 毫米 |
| 最小车削直径 | 最小可达 Ø1 毫米 |
| 最小金属壁厚 | 建议用0.8毫米 |
| 最小塑料壁厚 | 建议使用 1.5 毫米 |
| 表面粗糙度 | Ra 典型值为 1.6–3.2 μm |
| 精细表面粗糙度 | 低至 Ra 0.8 μm |
| 通用加工公差 | ISO 2768-m(如适用) |
| 精密公差 | 精度可达±0.005毫米 |
| 线程能力 | 内螺纹和外螺纹 |
| 支持材料 | 金属和工程塑料 |
| 生产量 | 从原型到量产 |
数控车削操作及加工能力
TigerHubs 支持多种数控车削加工,可加工圆柱形特征、内孔、螺纹、沟槽和复杂轮廓。我们根据零件几何形状选择合适的加工方法,以减少不必要的装夹次数并提高生产效率。
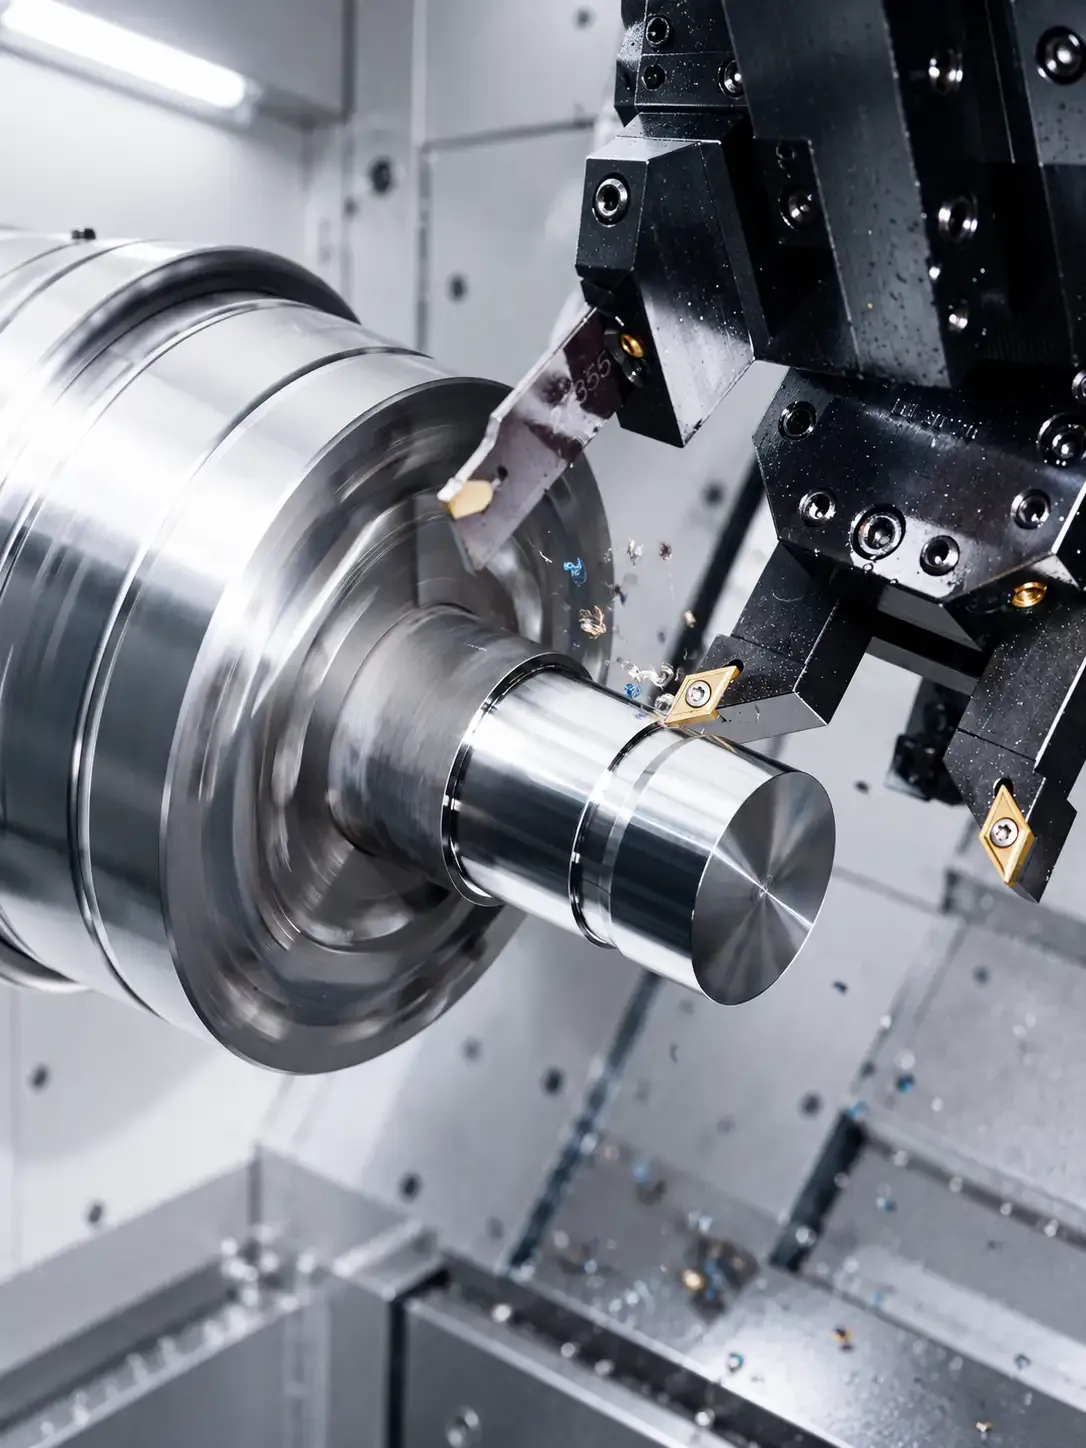
外转
加工轴和旋转部件的圆柱面、阶梯直径和外轮廓。
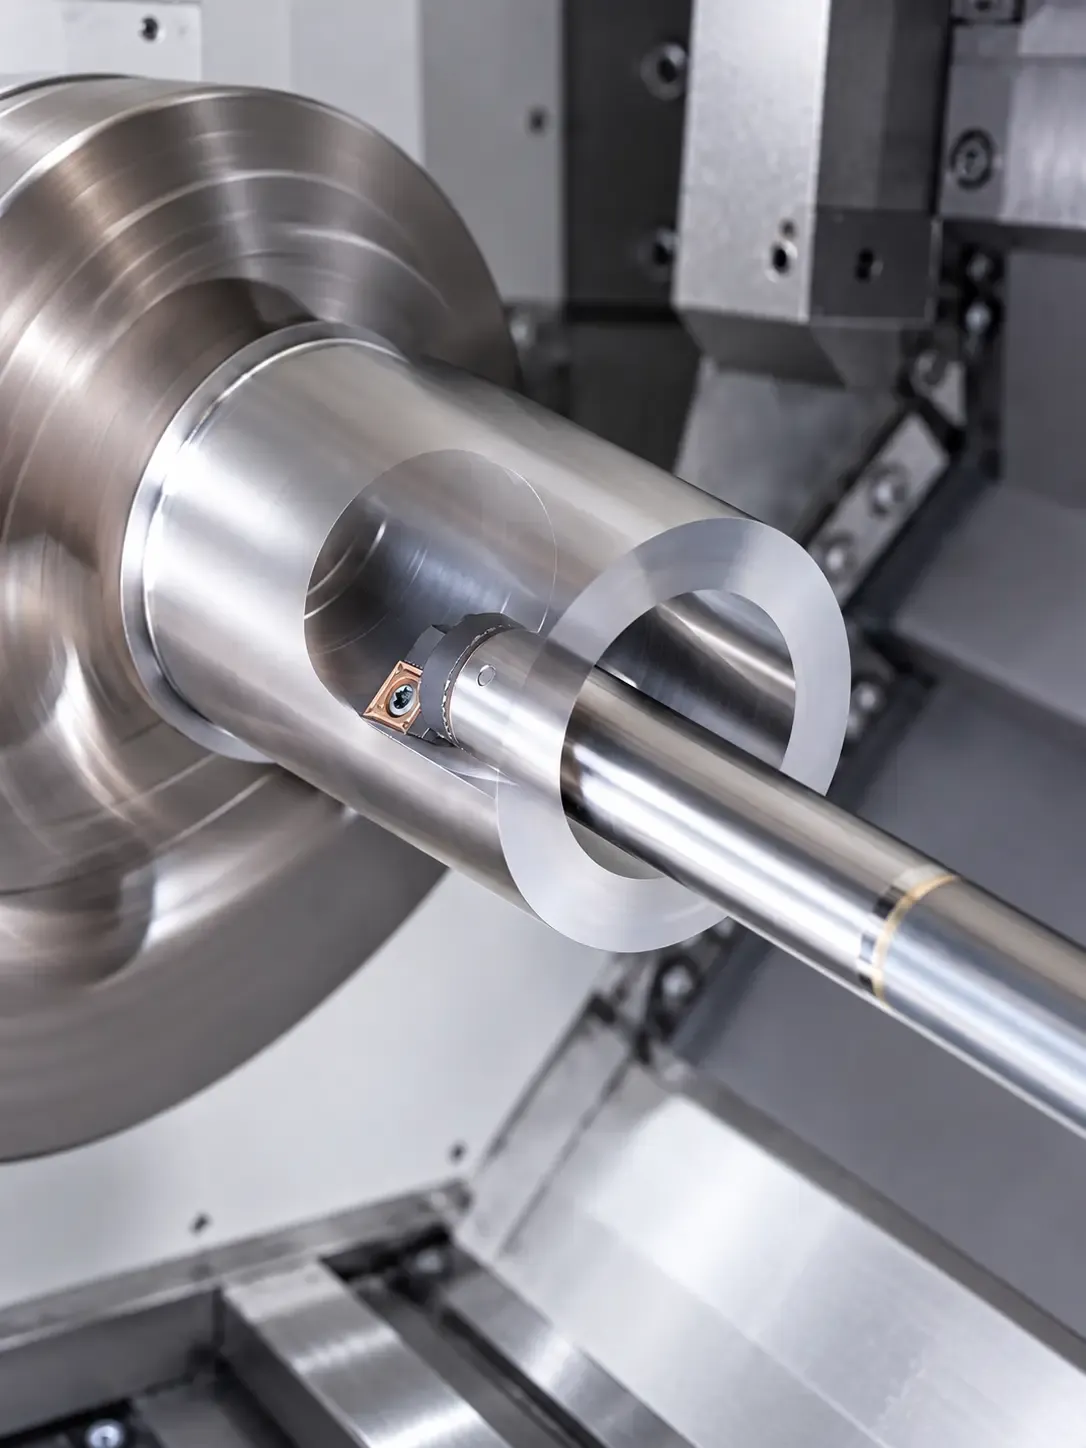
内镗
为套筒、衬套和空心零件创建精确的内径和孔特征。
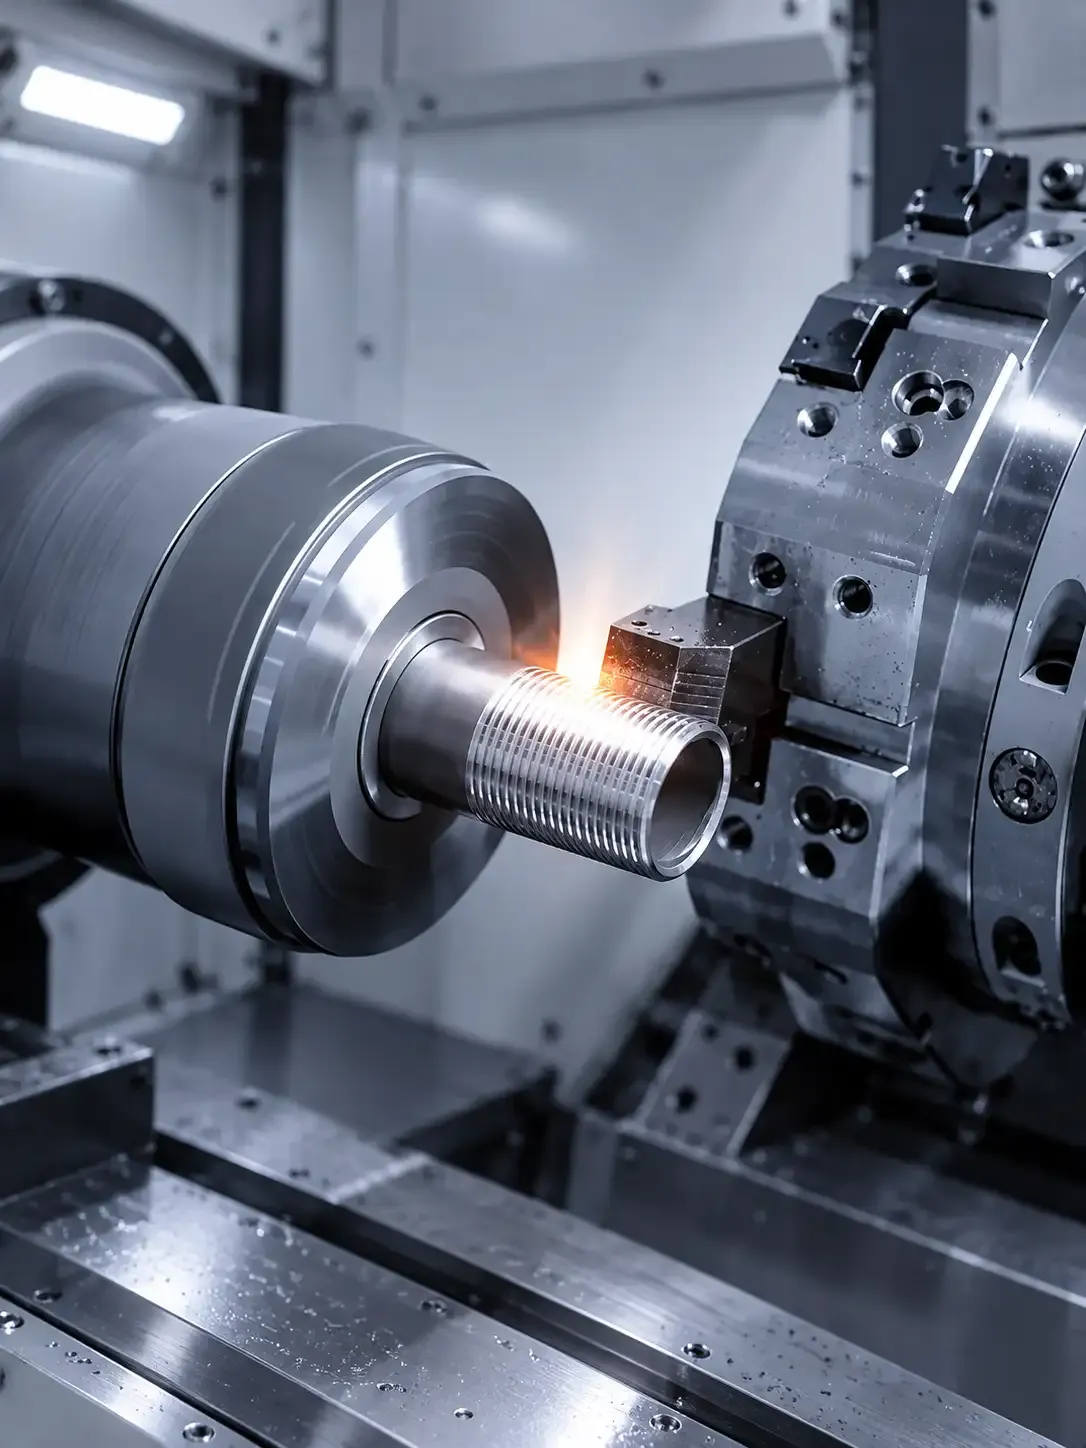
线车
生产用于机械连接和螺纹组件的内螺纹和外螺纹。
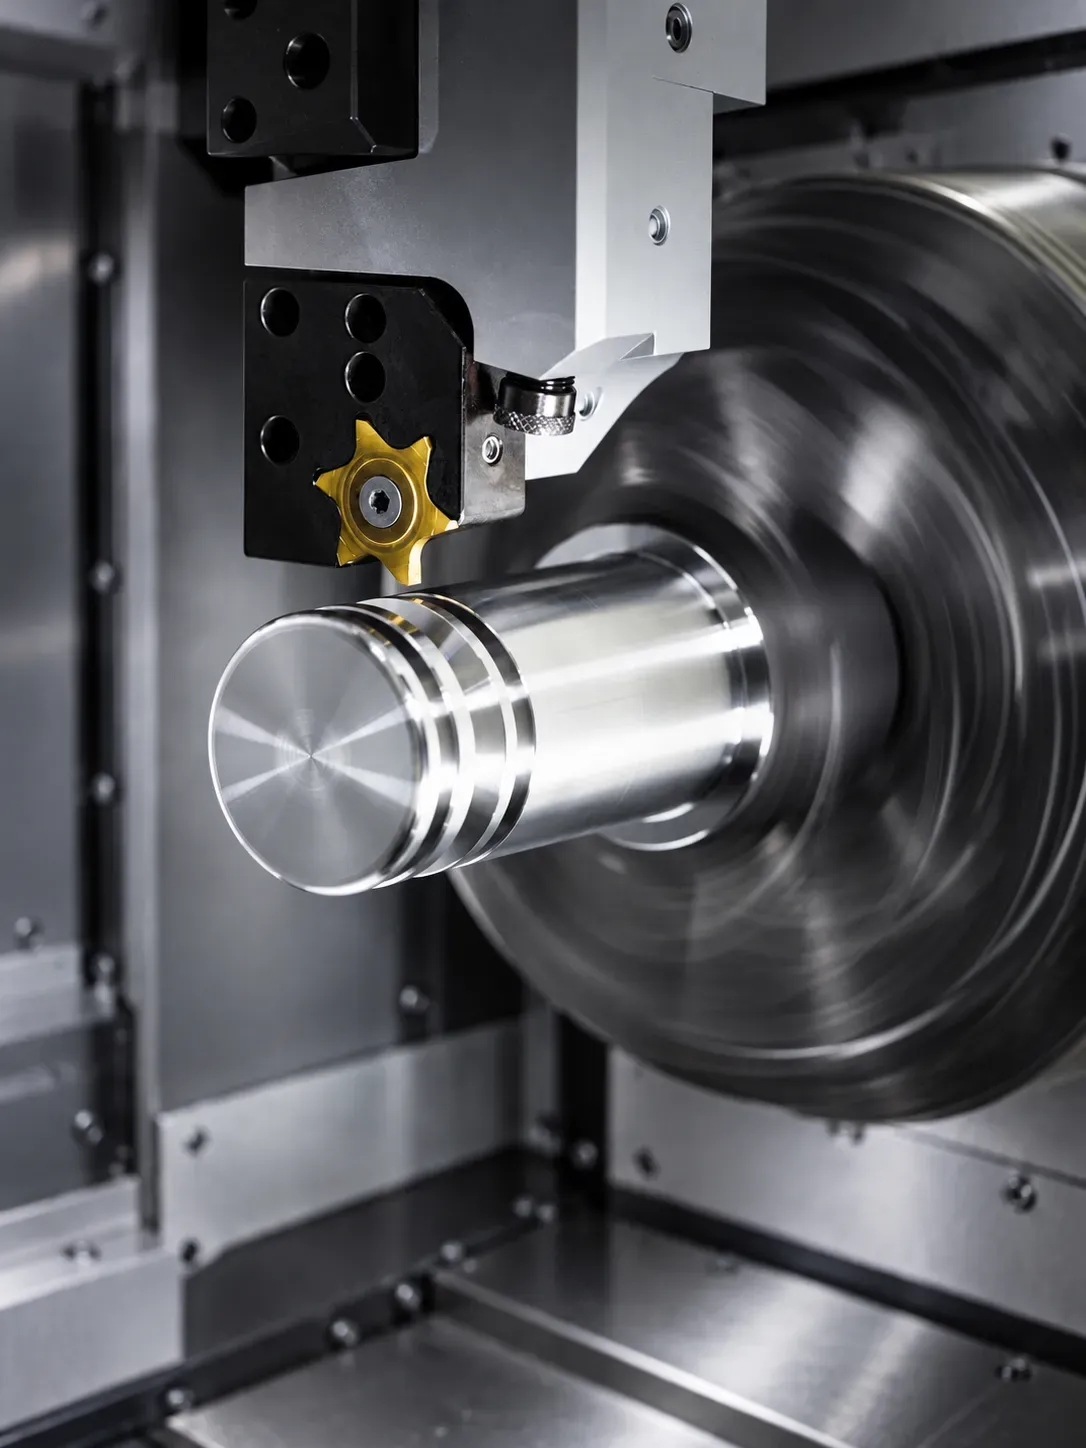
开槽和分型
在车削零件上切割挡圈槽、减压槽和切断槽。
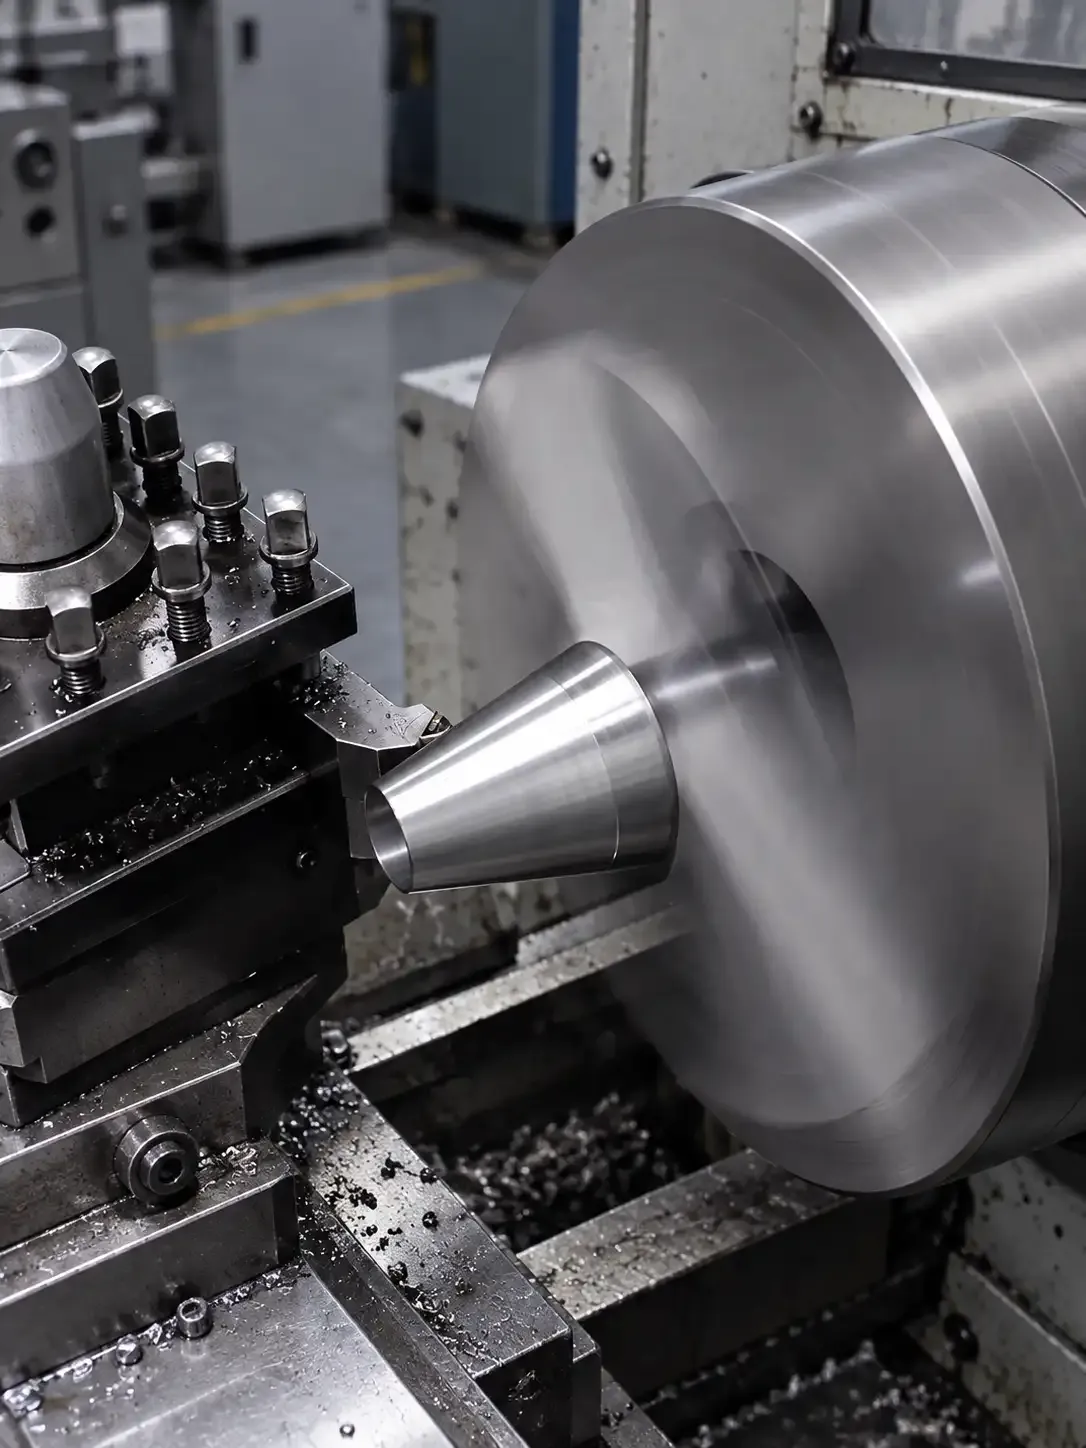
锥度车削
用于对准、装配和密封应用的锥形直径和锥形表面的机械加工。
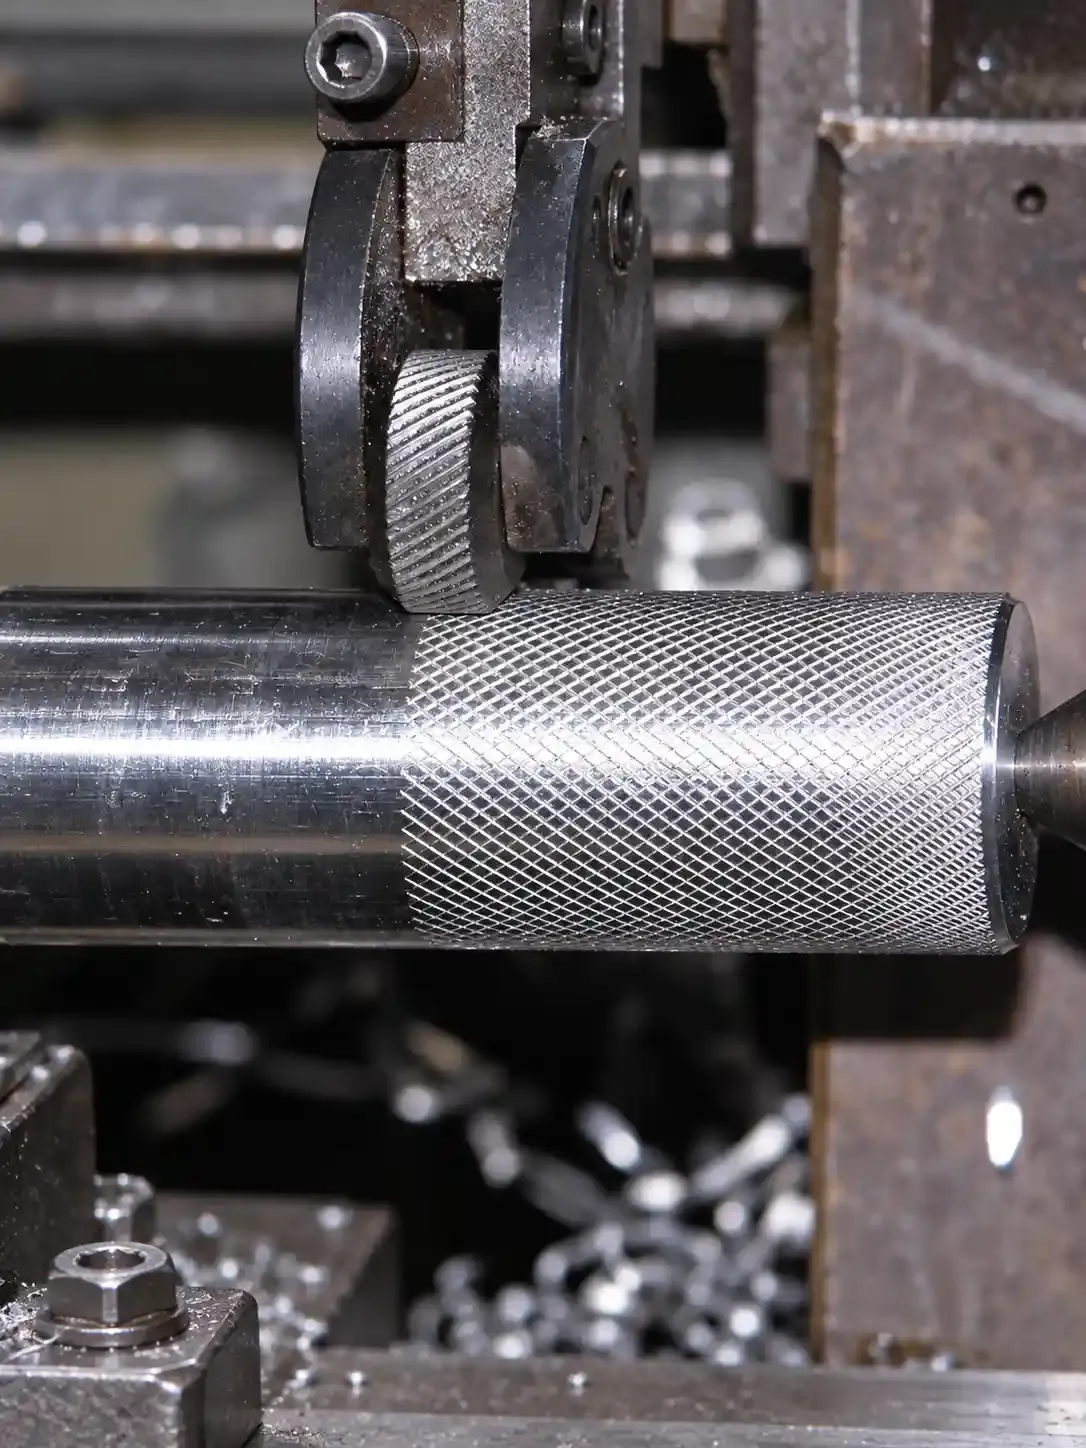
滚花纹
在圆柱体表面形成纹理图案,以提高抓握力和机械操作性能。
外转
加工轴和旋转部件的圆柱面、阶梯直径和外轮廓。
内镗
为套筒、衬套和空心零件创建精确的内径和孔特征。
线车
生产用于机械连接和螺纹组件的内螺纹和外螺纹。
开槽和分型
在车削零件上切割挡圈槽、减压槽和切断槽。
锥度车削
用于对准、装配和密封应用的锥形直径和锥形表面的机械加工。
滚花纹
在圆柱体表面形成纹理图案,以提高抓握力和机械操作性能。
先进的数控车削能力

数控车铣加工
将车削和铣削操作结合起来,可以减少装夹次数,生产出平面、槽和十字孔,从而提高复杂零件的加工效率。

瑞士型数控车削
采用导套支撑加工小直径、细长部件,以提高稳定性并控制挠度。

大直径数控车削
使用合适的车削设备和工件夹持方法加工大型圆柱形零件、环和法兰。
数控车削公差及精度控制
精密数控车削不仅仅关注尺寸精度。TigerHubs 会评估关键直径、同轴度、跳动和表面要求,以确保合适的配合、平稳的旋转和可靠的装配。公差评估将依据您的图纸、材料和零件几何形状进行。
| 关键特性 | 参考公差 | 功能性益处 |
|---|---|---|
| 一般车削尺寸 | ±0.05毫米 | 尺寸一致性 |
| 精密轴径 | ±0.01 毫米,低至 ±0.005 毫米* | 轴和轴承的精确配合 |
| 精密孔 | ±0.01 毫米* | 可靠的轴孔组件 |
| 圆形跳动 | ≤0.02 毫米* | 减小旋转偏差 |
| 总跑动 | 取决于绘画 | 更好地控制旋转表面 |
| 同轴性 | 根据图纸和几何尺寸公差 | 圆柱特征的对齐 |
| 圆润 | 取决于绘画 | 一致的圆柱接触 |
| 表面粗糙度 | Ra 0.8–1.6 μm* | 改进的配合和滑动表面 |
| 螺纹连接 | 按指定的线程类 | 可靠的螺纹连接 |
精度支持零件性能

精准贴合
控制关键轴和孔的尺寸,以保证轴承配合、配合部件和装配的可靠性。

旋转稳定性
制定适当的跳动和对准要求,以减少旋转部件中的不必要运动。

功能表面质量
规定滑动面、密封面和接触面的合适表面粗糙度,无需不必要的精加工要求。
我们生产的定制数控车削零件


Image 1 of 7
金属和塑料零件的数控车削材料
为您的定制数控车削零件选择合适的材料。TigerHubs 支持金属和工程塑料数控车削项目的材料选择,帮助您根据应用需求平衡可加工性、强度、耐腐蚀性和成本。
金属材料
铝
该刀具易于车削,切削力相对较低,因此适用于轻型精密零件的加工和高效加工。
Best For
轻量化轴、垫片和壳体
常见钢种
6061-T6、7075-T6、6082
工程塑料
聚甲醛/缩醛
成本效益高、抗冲击、易于加工,适用于功能原型和零件。
Best For
衬套、垫片、滚轮
常见钢种
POM-C、POM-H
数控车削设计指南
优化您的数控车削零件,以简化加工流程并降低生产成本。这些数控车削设计指南涵盖壁厚、孔深、内角、螺纹和细长特征,旨在帮助您降低加工复杂性、提高可制造性并避免不必要的费用。
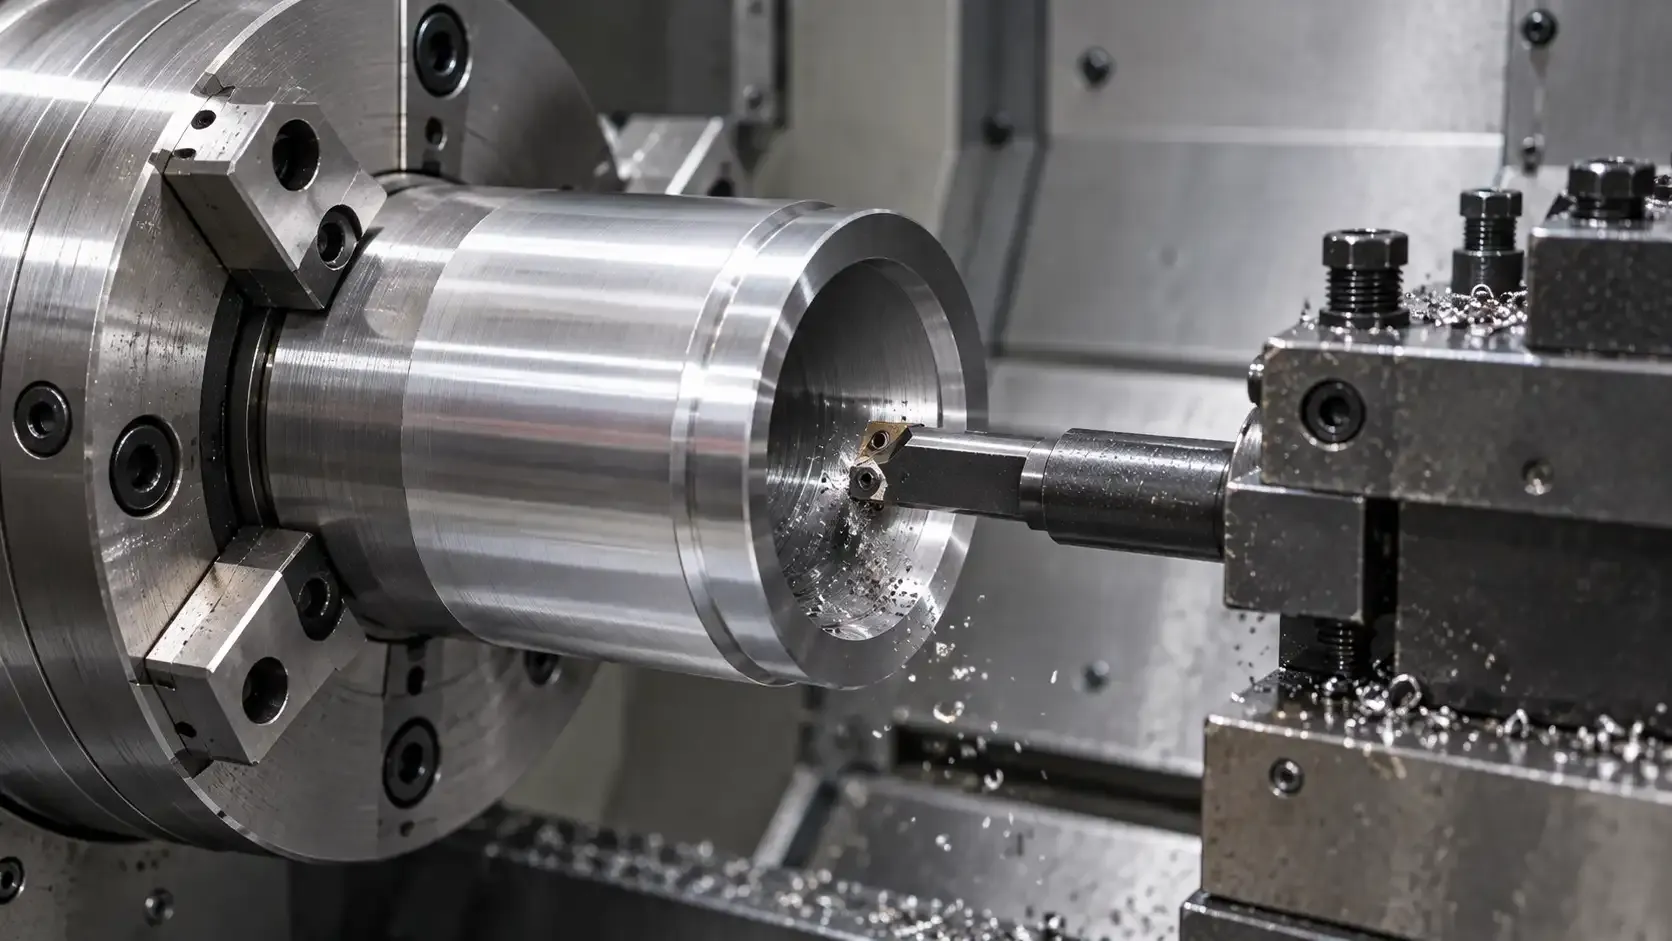
壁厚
避免壁厚过薄,以免在切削力或夹紧压力下发生变形。尽可能使用更厚、更均匀的壁厚,以提高加工稳定性。
受到推崇的
- 金属材质≥0.8毫米;塑料材质≥1.5毫米
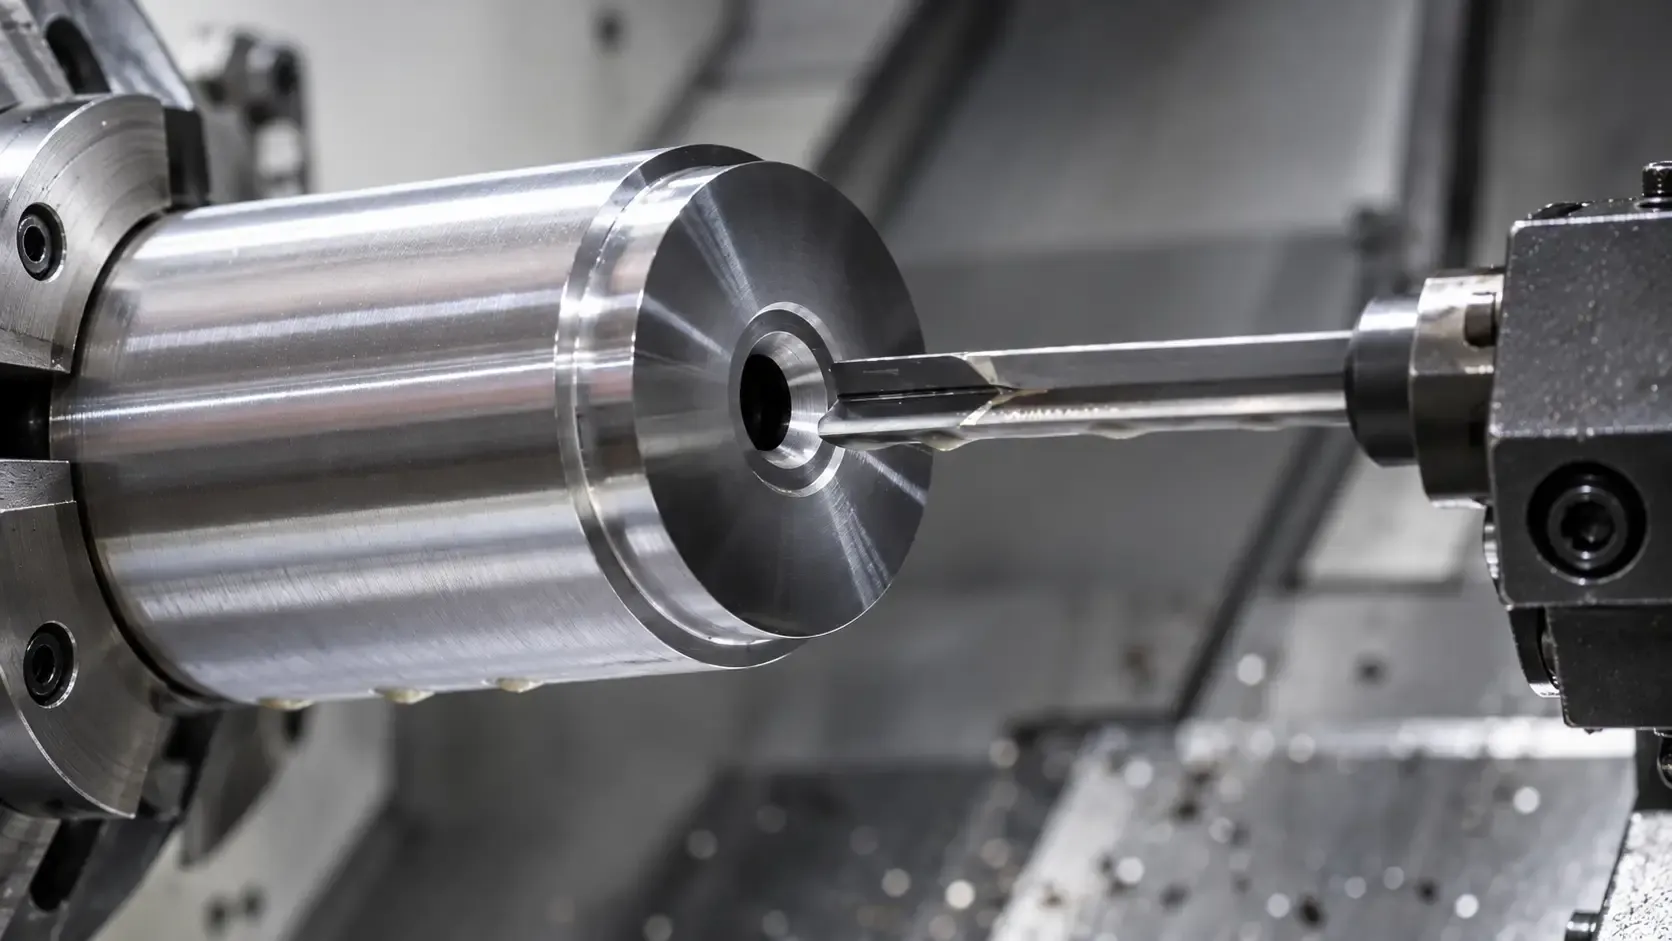
孔深
尽量保持钻孔深度适中。过深的孔可能需要专用刀具和额外的排屑装置,从而增加加工时间和成本。
受到推崇的
- 常规钻孔深度≤4倍孔径
内角和浮雕
避免加工刀具几何形状无法触及的尖锐内角。合适的圆角半径和减压槽可以改善刀具进给,并减少不必要的加工难度。
受到推崇的
- 允许采用实际的转角半径和刀具卸扣
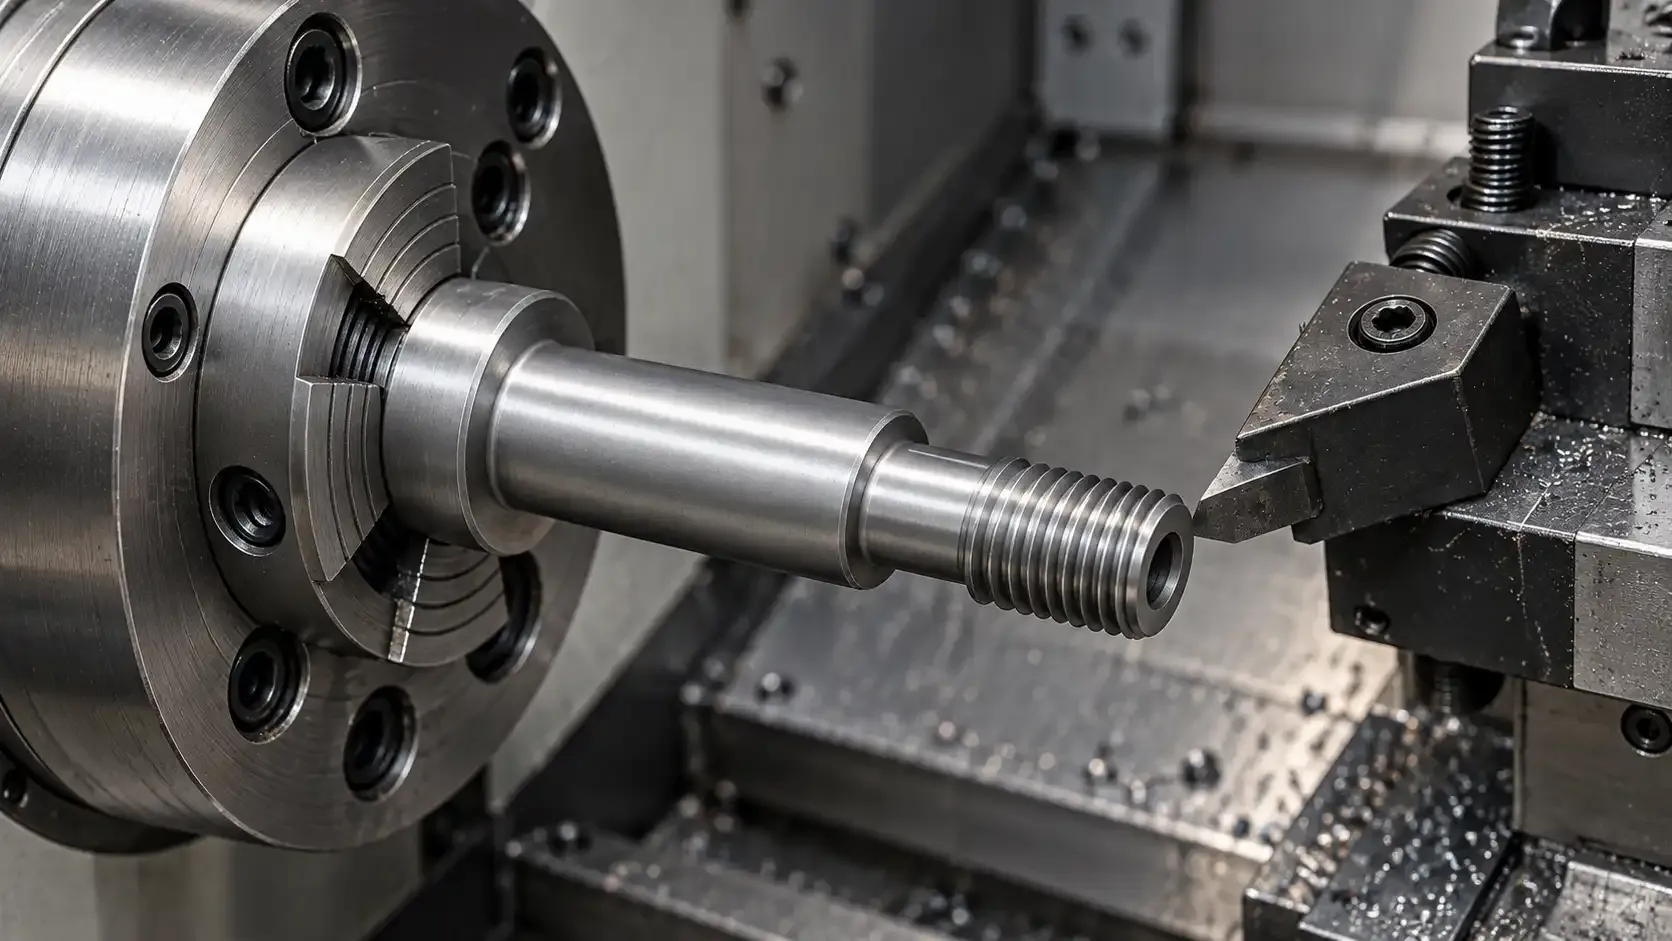
线设计
规范螺纹规格,避免过深或过长的螺纹。这有助于减少专用刀具的需求和加工成本。
受到推崇的
- 使用标准螺纹尺寸和合适的啮合长度
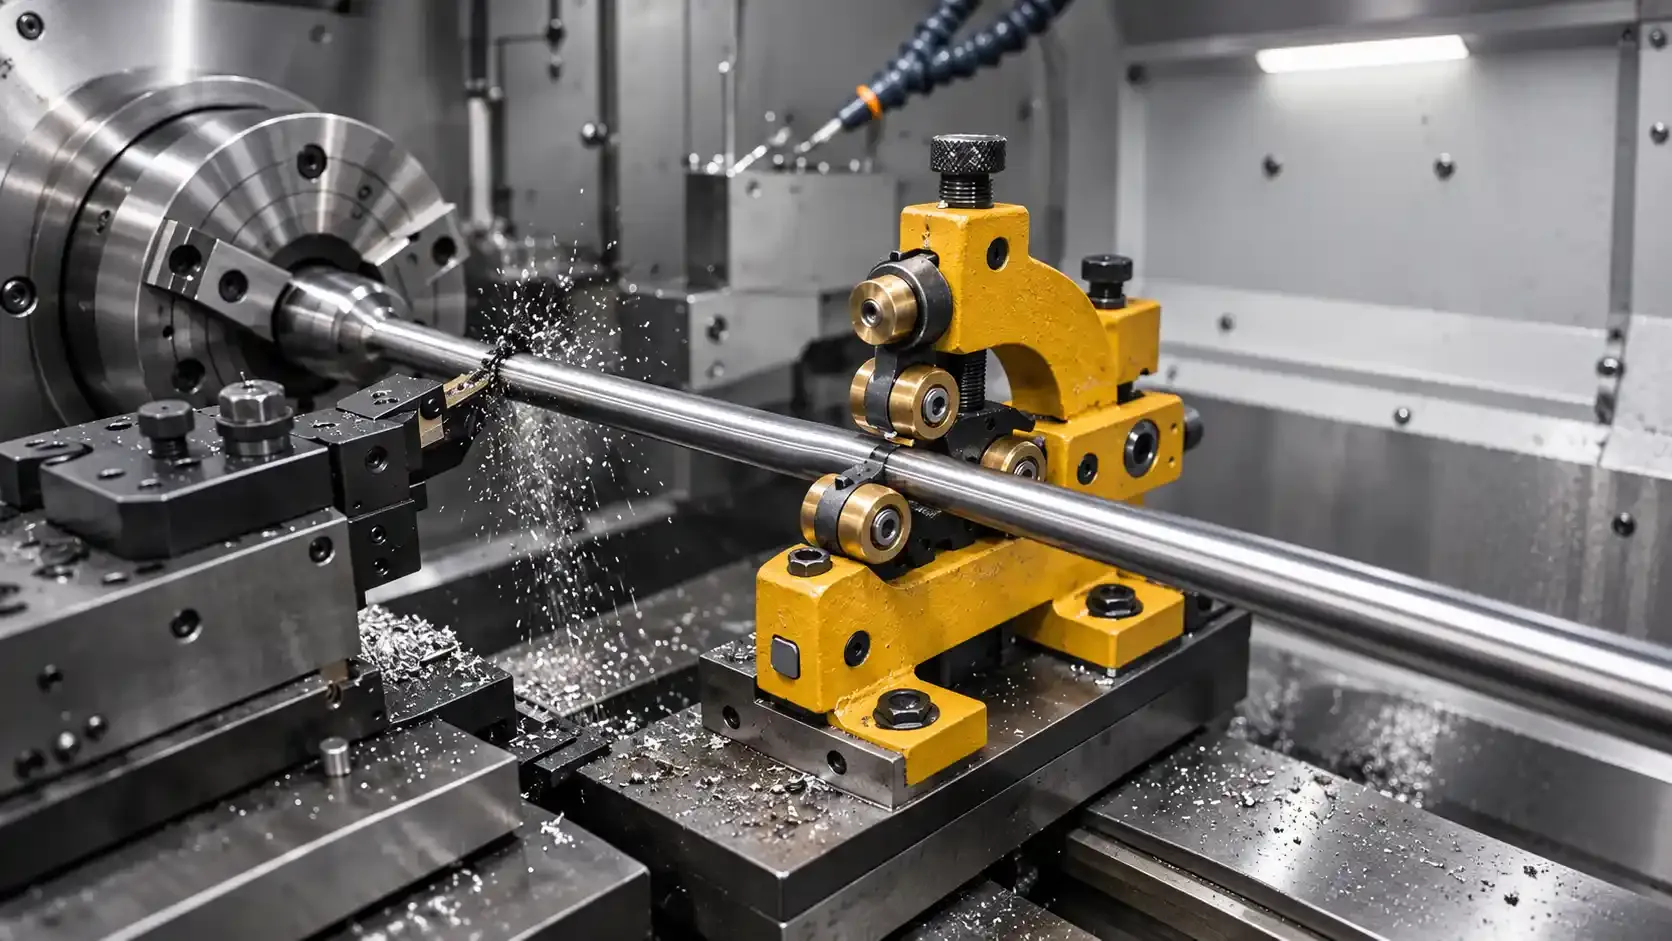
细长部分
细长零件更容易受到振动和变形的影响。应尽早考虑零件的刚度和支撑要求,以提高加工稳定性。
受到推崇的
- 尽量减少无支撑的长度与直径比
如何降低数控车削成本
仅指定必要的公差
避免对非关键特征采用过紧的公差,以降低加工和检验成本。
选择标准库存尺寸
设计时应考虑常用棒材直径,以最大限度地减少材料浪费和准备时间。
简化加工设置
减少不必要的特征和重新定位,以缩短加工周期并提高生产效率。
CNC车削:从原型制作到批量生产
从单件原型制作到批量生产,TigerHubs 为您的项目每个阶段提供灵活的数控车削解决方案。无论您是在验证新设计、启动试生产还是管理持续订单,我们都能帮助您随着需求的变化扩展生产规模。

快速原型制作
将您的设计转化为功能齐全的数控机床加工原型,用于适配性测试、设计验证和早期产品开发——然后再进行更大规模的生产。

小批量生产
通过灵活的生产数量,支持试生产、产品发布和小批量订单,帮助您避免不必要的库存和前期投入。

重复生产
通过批准的图纸和一致的生产要求,简化重复的数控车削订单,有助于在需求增长时保持生产的连续性。
CNC车削在各行业的应用
从工业自动化到航空航天和医疗设备,CNC车削为众多行业的关键圆柱形零件的生产提供支持。TigerHubs 帮助制造商采购定制车削零件,这些零件的设计旨在确保其在特定应用中具有可靠的配合、运动和性能。
获取定制数控车削报价
工业自动化
CNC车削的轴、滚轮和联轴器支持自动化机械的精确定位、平稳的机械运动和可靠的运行。
- 典型部件
- 轴、滚轮、垫片、联轴器

机器人
精密车削零件用于机器人关节和运动系统,在这些系统中,对准、旋转稳定性和紧凑的机械组件至关重要。
- 典型部件
- 连接销、衬套、套筒、电机轴

汽车及电动汽车设备
CNC车削可生产车辆装配、电动传动系统和汽车制造设备所需的功能性部件,这些部件需要可靠的配合和耐用性。
- 典型部件
- 轴、衬套、螺纹接头、连接器

航空航天设备
CNC车削零件可用于飞机工具、仪器和航空航天设备,在这些领域,轻量化结构和精确的机械接口至关重要。
- 典型部件
- 垫片、接头、仪器外壳

医疗设备
CNC车削适用于对几何形状紧凑、材料兼容性强、机械连接可靠的特定医疗设备部件。
- 电子及半导体设备
- 精密车削的金属和塑料部件用于支持电子和半导体制造设备中的电气连接、绝缘和定位。

电子及半导体设备
精密车削的金属和塑料部件用于支持电子和半导体制造设备中的电气连接、绝缘和定位。
- 典型部件
- 连接器、插件、绝缘垫片
常见问题
了解更多数控车削是将工件旋转并与切削刀具进行切削,尤其适用于加工圆柱形零件。数控铣削通常使用旋转的切削刀具来加工固定或可移动的工件。对于同时具有旋转特征和非圆形特征的零件,车铣复合加工方式可能更为适用。
是的,配备动力刀具和合适轴的特定数控车削中心可以加工十字孔、平面和铣削特征。根据设备和几何形状的不同,可能还需要额外的铣削工序。
这些零件的设计需要考虑刚度、夹紧力、材料性能和切削条件等因素。请分享您的设计方案,以便进行可行性评估并提供合适的加工建议。
建议提供 STEP 或其他支持格式的 3D CAD 模型。如果您的零件需要特定的公差、表面粗糙度、螺纹或检验要求,则 2D 技术图纸尤为重要。
价格通常取决于材料、坯料尺寸、加工时间、刀具使用情况、数量、公差、表面处理、检验以及任何二次加工。
首件检验要求可在项目评审期间讨论。生产前,应明确适用的图纸版本、关键尺寸、检验标准和所需报告格式。
重复生产的计划可根据已批准的图纸、生产数量、制造资源和约定的质量要求制定。项目的具体供货情况和交货周期应在报价过程中确认。
是的,您可以提交备选材料或表面处理要求以供评估。不同的方案可能会影响生产可行性、价格和交货时间。
准备好开始您的数控车削项目了吗?
上传您的CAD文件和技术图纸,即可获得定制化的CNC车削报价。我们的团队将审核您的零件几何形状、材料、关键公差、数量和表面处理要求,以帮助您确定合适的制造方案。