
我们的数控铣削服务
TigerHubs 可帮助您将零件几何形状与合适的 CNC 铣削工艺相匹配。从简单的棱柱形零件到复杂的多面体零件,选择合适的加工方法可以减少设置次数、提高刀具可操作性并优化制造成本。
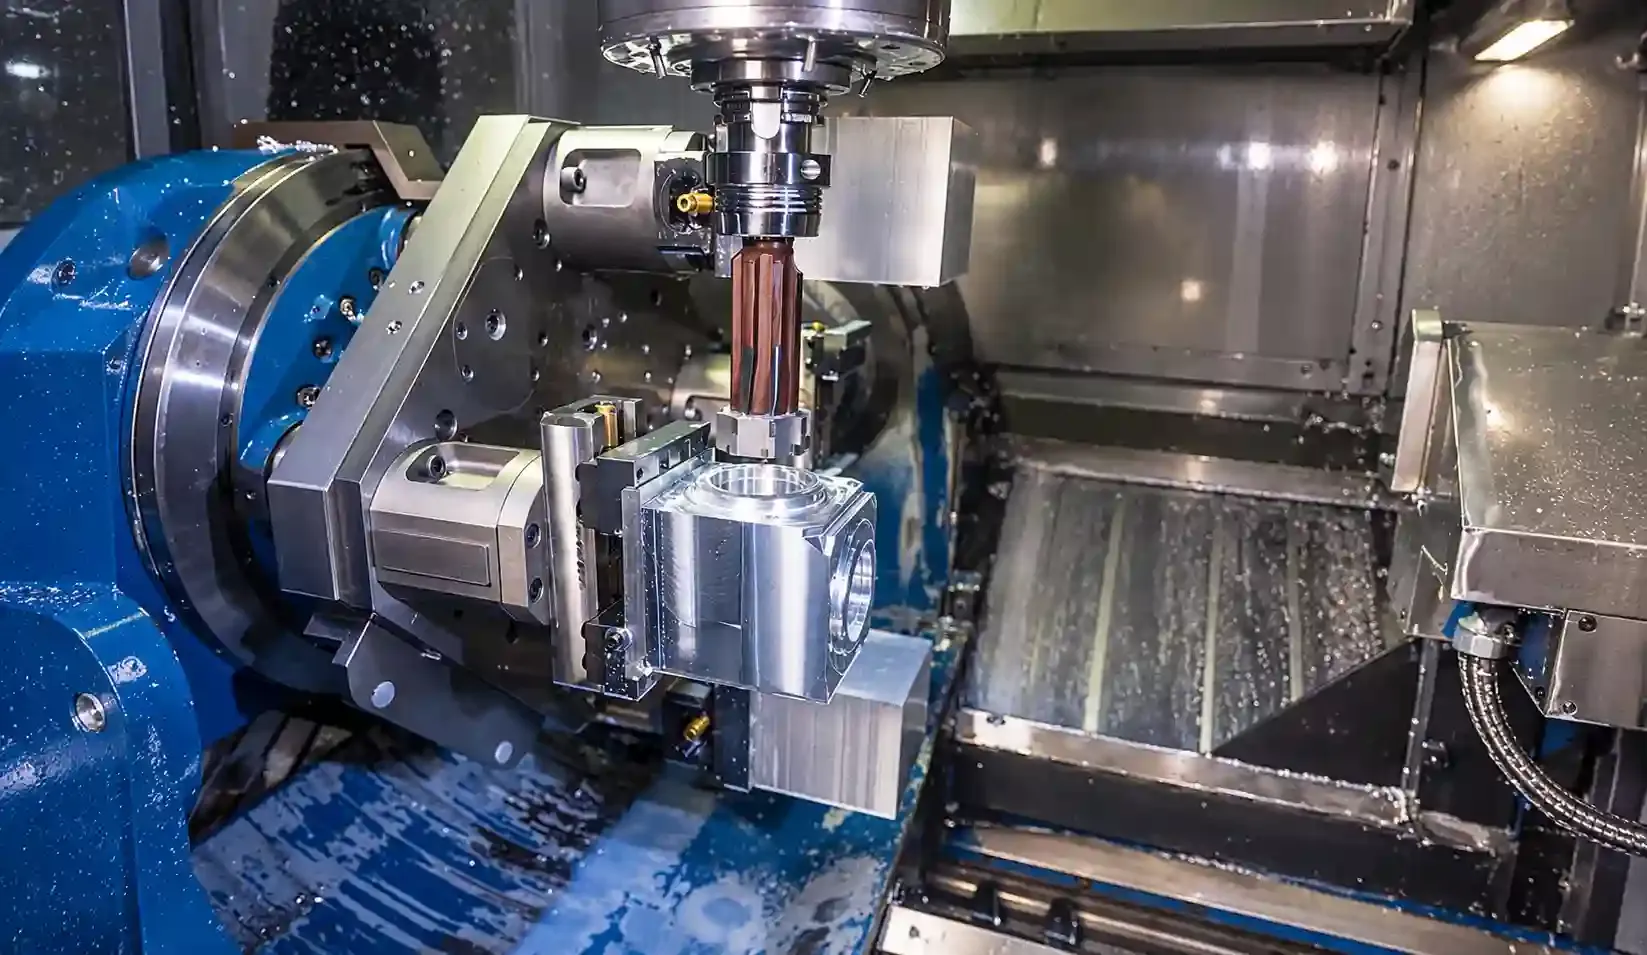
三轴数控铣削
对于表面易于加工且几何形状简单的零件,这是一种高效的解决方案。它能最大限度地降低加工复杂性和生产成本。
最适合
- 板材、支架、简易外壳
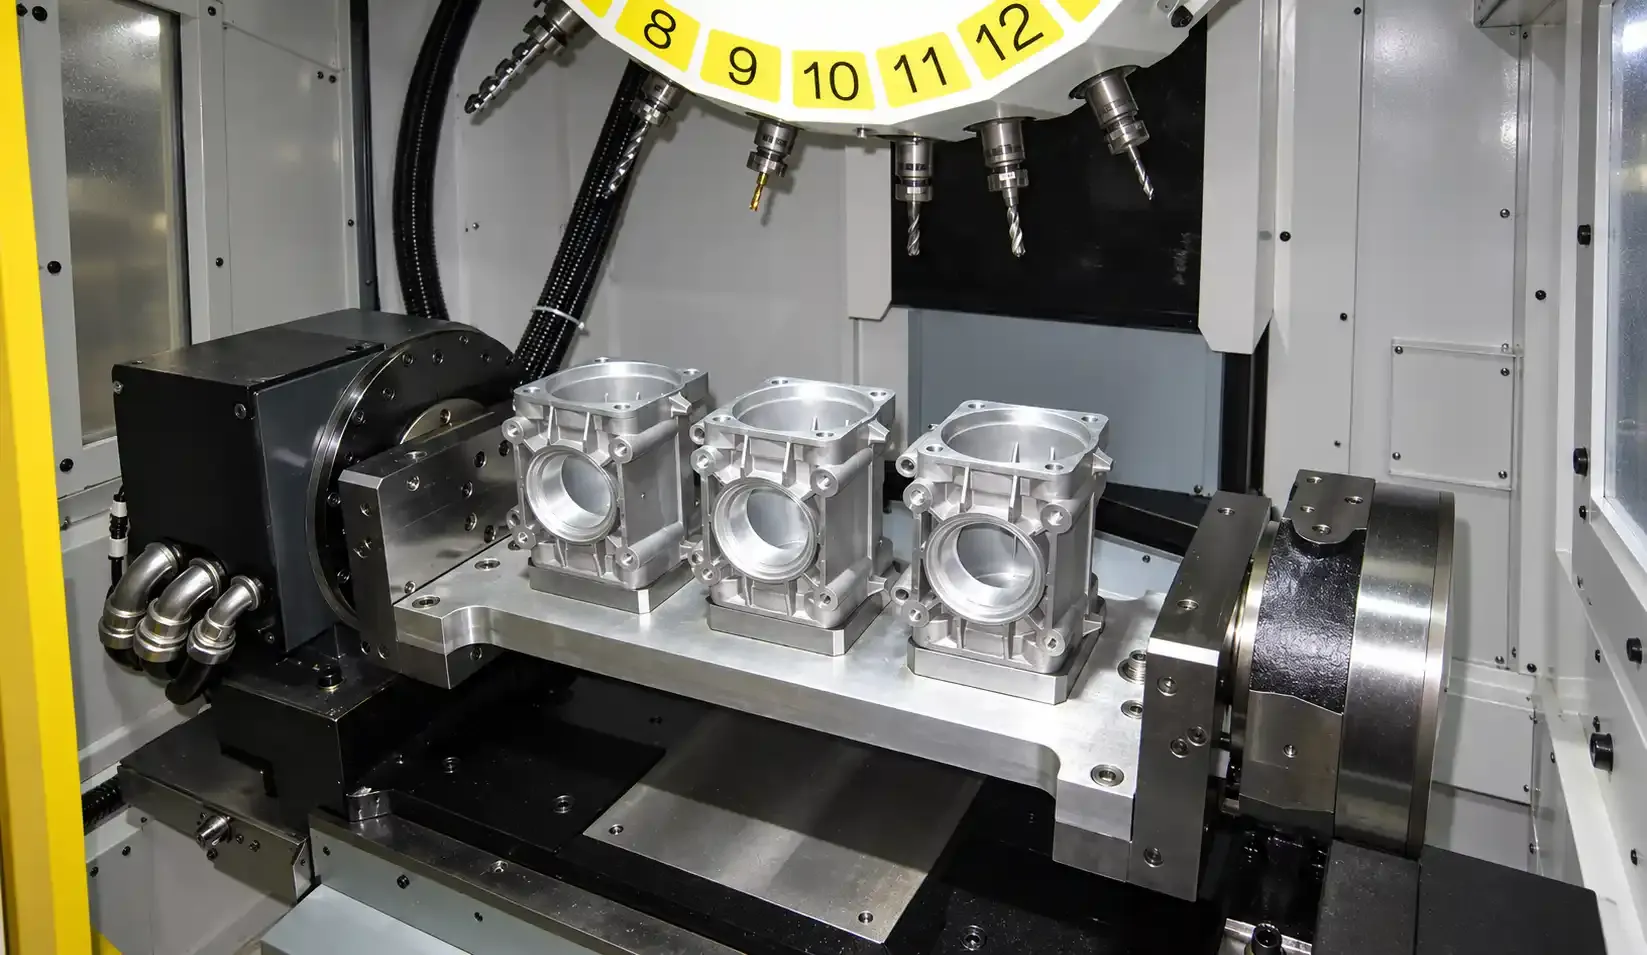
四轴数控铣床
增加了旋转定位功能,可以减少手动设置次数,加工零件的多个面,从而提高复杂特征方向的加工效率。
最适合
- 多面壳体、索引特征、旋转部件
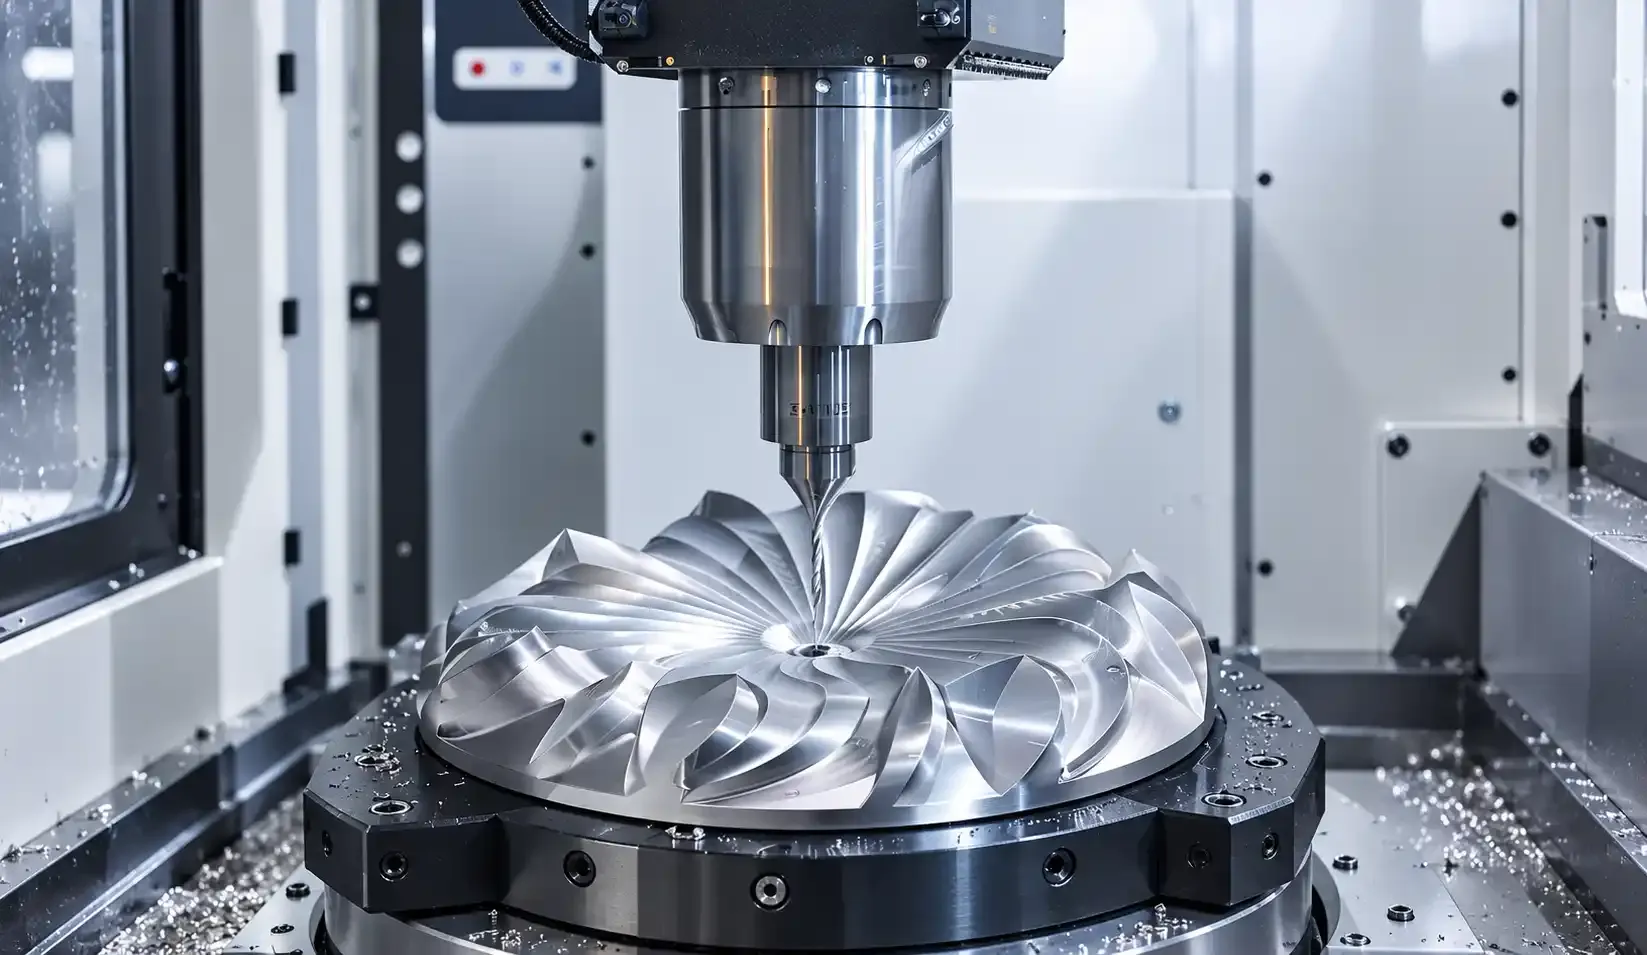
五轴CNC铣削
为倾斜特征和复杂曲面提供更大的刀具可及性,有助于减少重新定位并提高加工灵活性。
最适合
- 复杂的壳体、叶轮、异形部件
数控铣削能力及规格
探索 CNC 铣削能力,适用于从小型精密零件到大型机械结构的各种零件。TigerHubs 会评估零件尺寸、特征大小和加工可行性,从而为您的项目匹配合适的制造资源。
| 技术规格 | 参考能力 |
|---|---|
| 最大三轴铣削尺寸 | 最大尺寸为 1,000 × 600 × 500 毫米 |
| 最大四轴铣削范围 | 最大尺寸为 600 × 500 × 400 毫米 |
| 最大五轴铣削范围 | 最大尺寸为 500 × 500 × 400 毫米 |
| 最小零件尺寸 | 5 × 5 × 5 毫米 |
| 最小加工特征尺寸 | 低至 0.5 毫米 |
| 推荐金属壁厚 | ≥0.8 毫米 |
| 推荐的塑料壁厚 | ≥1.5 毫米 |
| 加工便利性 | 单面和多面特征 |
| 几何复杂度 | 口袋、插槽、轮廓和倾斜特征 |
为什么选择 TigerHubs 进行数控铣削?
TigerHubs 整合了可扩展的制造资源、工程支持和协调的生产管理,旨在简化定制数控铣削流程。我们帮助您降低采购复杂性,及早应对制造风险,并高效管理从报价到交付的整个项目流程。
20+
制造工艺
100%
质量检查
30+
服务国家
<24小时
工程团队的回复
可扩展的数控制造网络
利用我们制造网络中的 300 多台数控机床,可以灵活地匹配不同零件复杂程度和订单量的资源。
降低风险的工程支持
及早发现加工难题和不必要的设计复杂性,有助于最大限度地减少代价高昂的修改,并提高可制造性。
简化项目协调
通过一个协调的工作流程,保持图纸、制造要求和生产沟通的一致性,从而减少供应商管理工作量。
集成制造解决方案
通过一个合作伙伴将数控铣削与配套的制造工艺和表面处理相结合,简化复杂项目的采购流程。
数控铣削公差与精度控制
精密数控铣削需要的不仅仅是精确的尺寸。TigerHubs 会评估关键特征、孔位置、平面度和几何公差,以确保正确的对准、可靠的装配和功能性能。加工要求将根据您的图纸和零件几何形状进行评估。
| 关键特性 | 参考公差 |
|---|---|
| 一般铣削尺寸 | ±0.05毫米 |
| 精密特征 | ±0.01 mm |
| 高精度特性 | 精度可达±0.005毫米* |
| 平坦 | 在特定区域内0.02毫米* |
| 垂直度 | 根据图纸和几何尺寸公差 |
| 孔位 | 按基准系统和GD&T |
| 轮廓公差 | 根据图纸和几何尺寸公差 |
| 标准表面粗糙度 | Ra 1.6–3.2 μm |
| 精细表面粗糙度 | 低至 Ra 0.8 μm* |
精度支持零件性能

精确装配对准
控制关键孔的位置和配合特征,以支持正确的组件定位和一致的装配。

稳定的配合面
明确平面度和垂直度要求,以改善装配部件之间的接触、配合和对准。

受控复杂几何体
对关键轮廓和表面应用图纸定义的轮廓公差,以实现精确的机械集成。
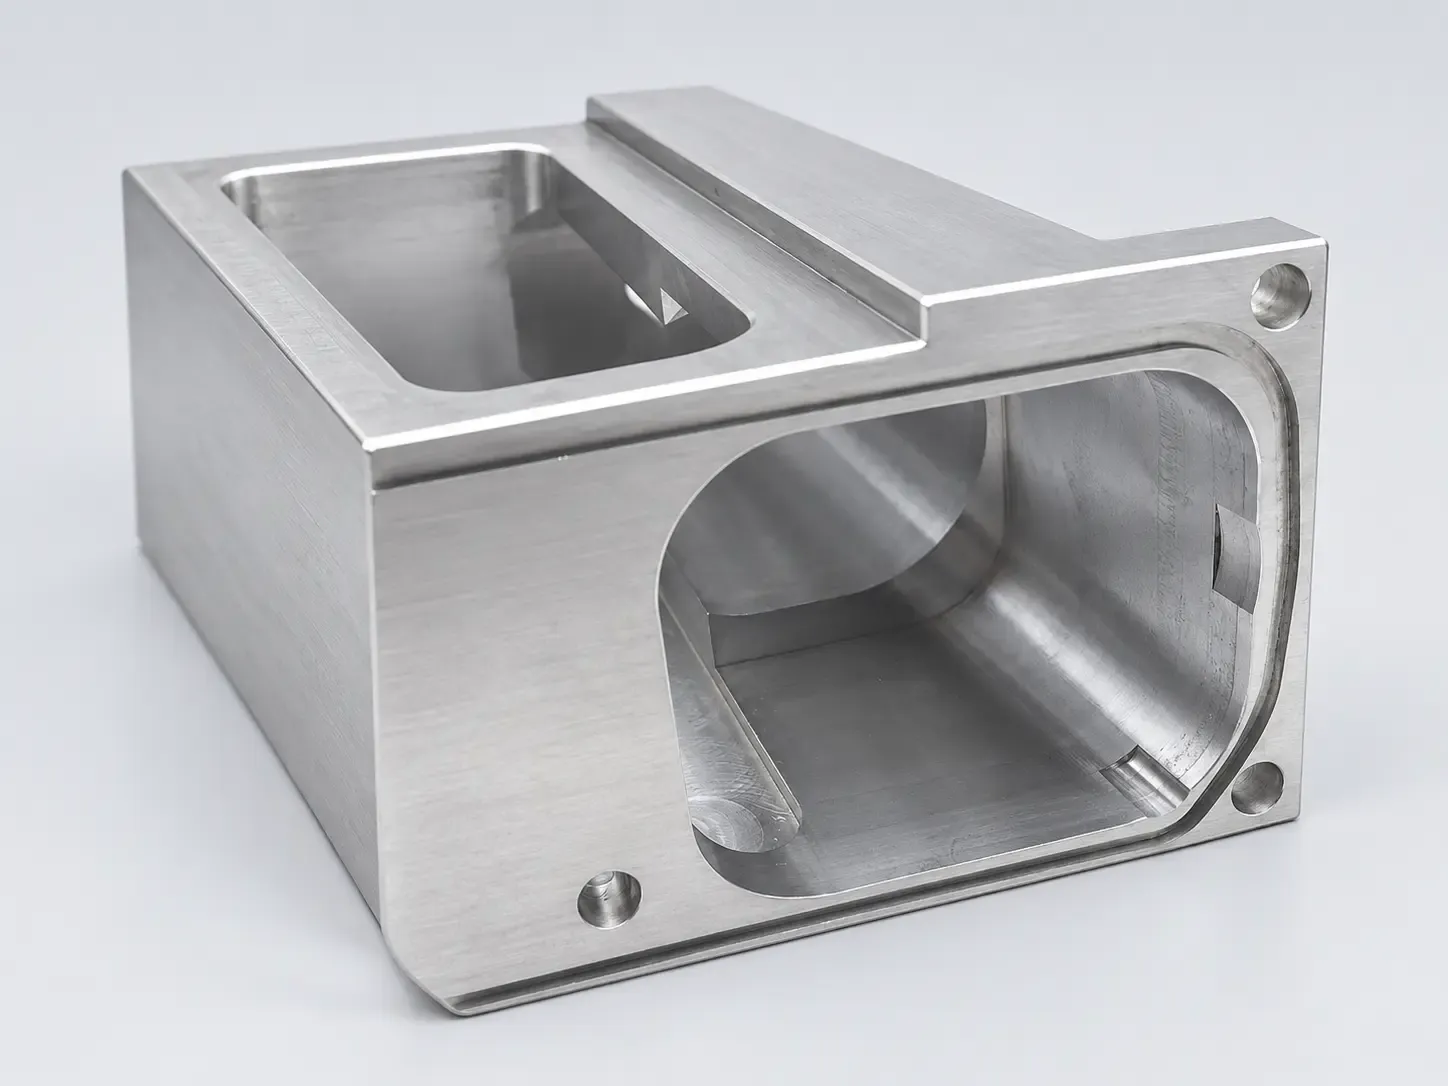
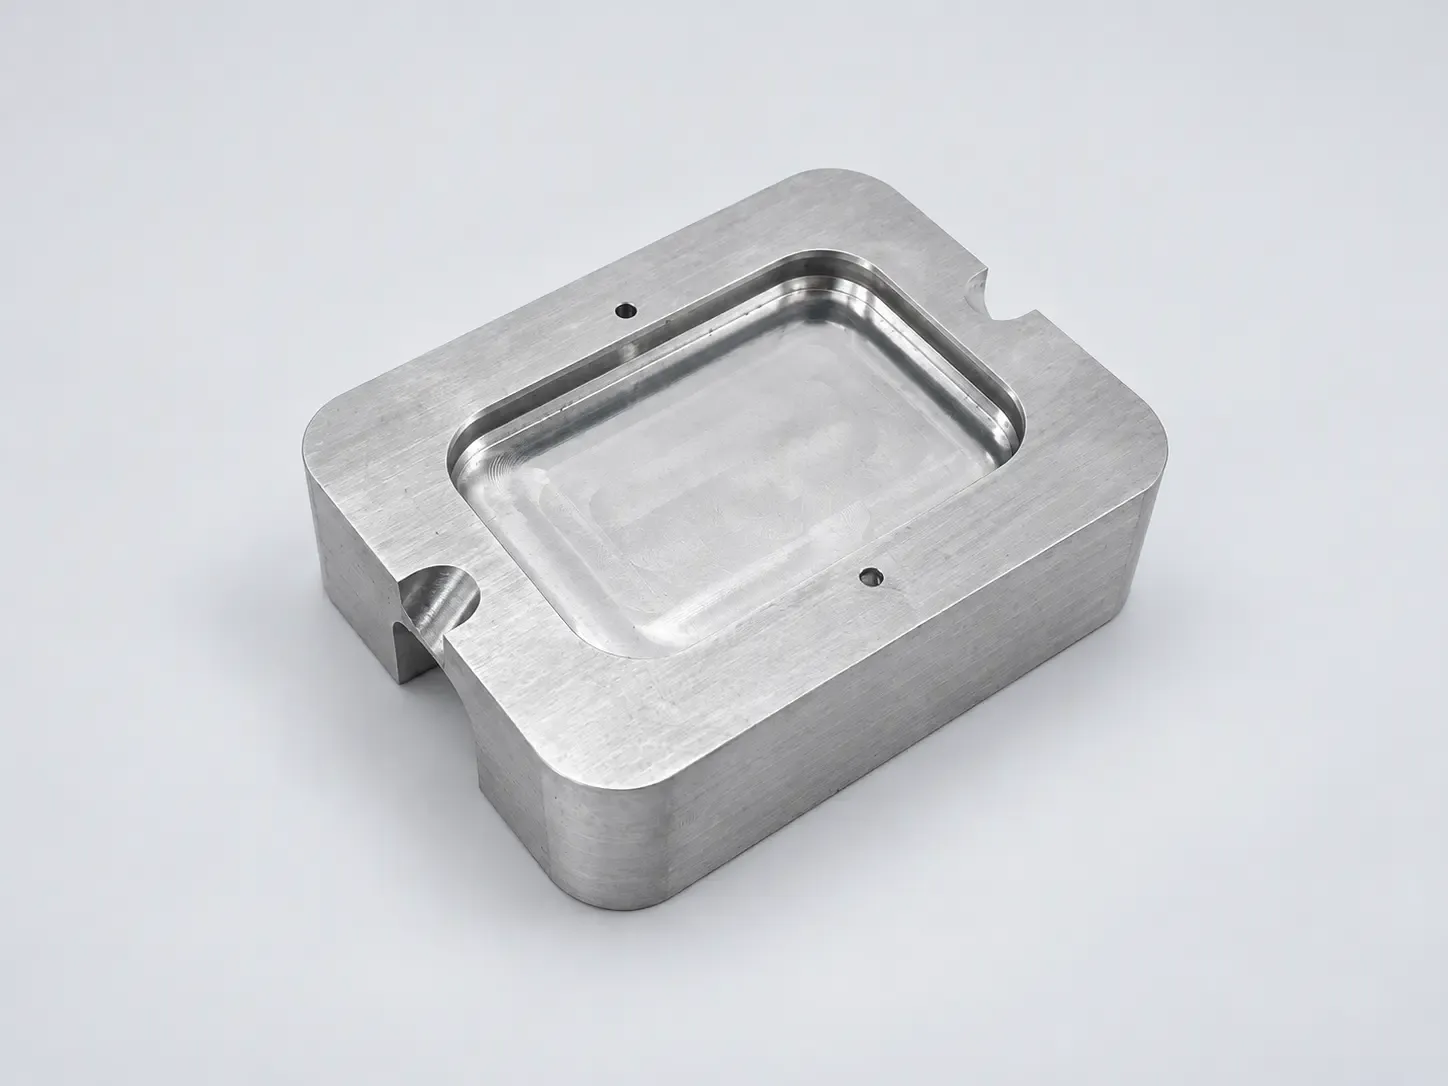
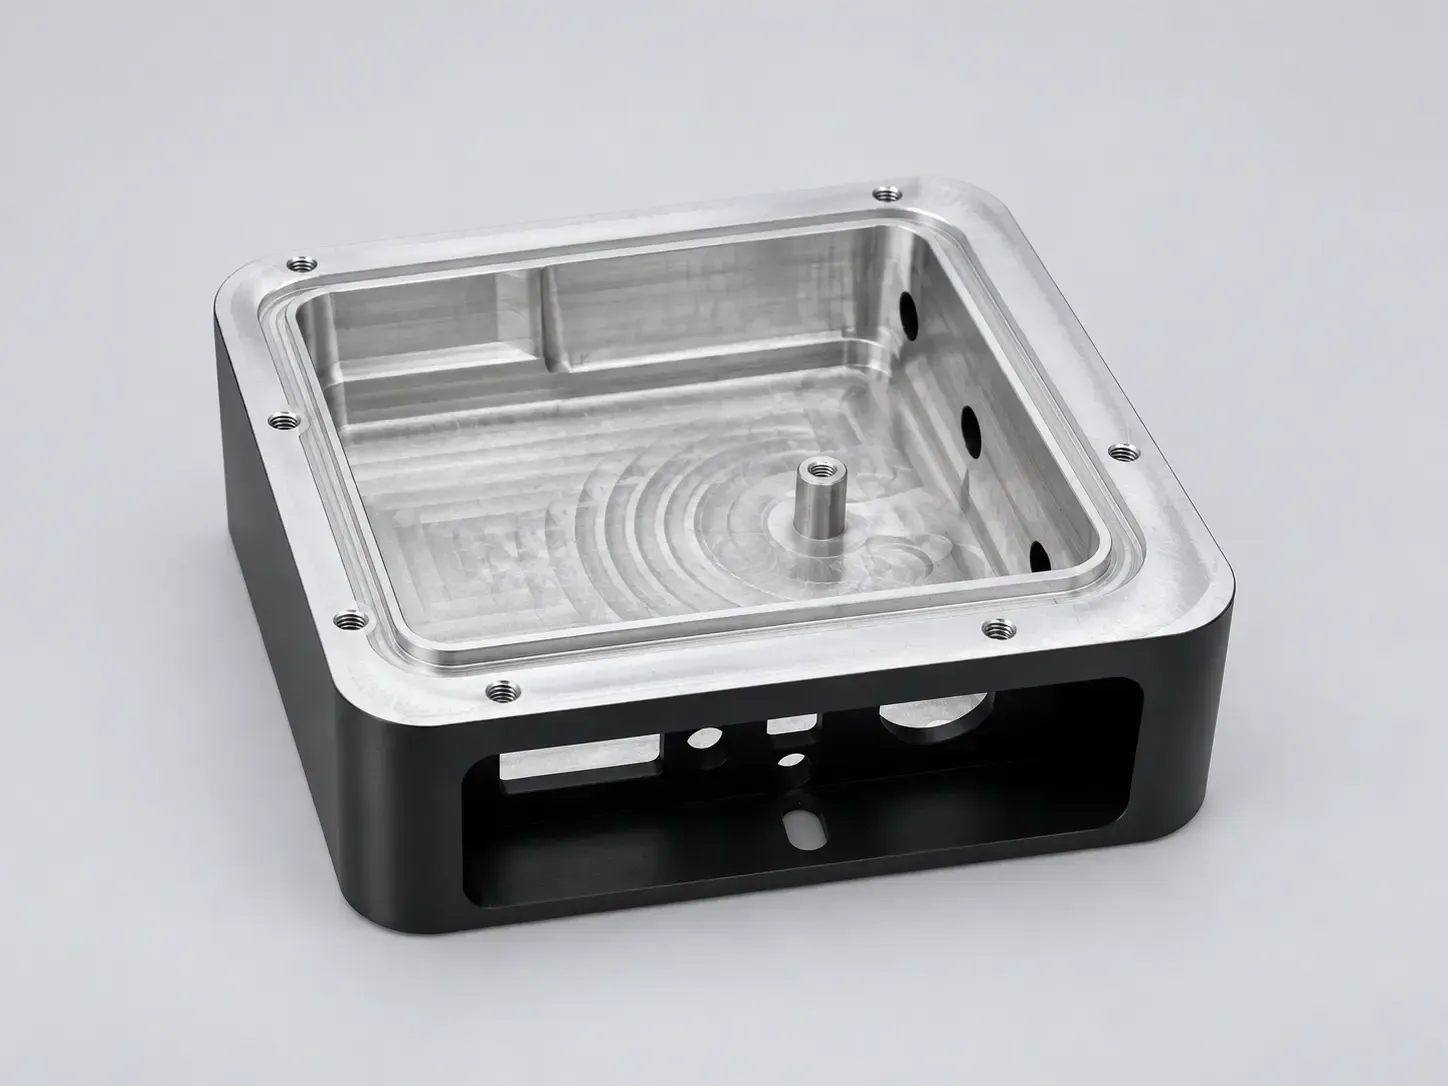
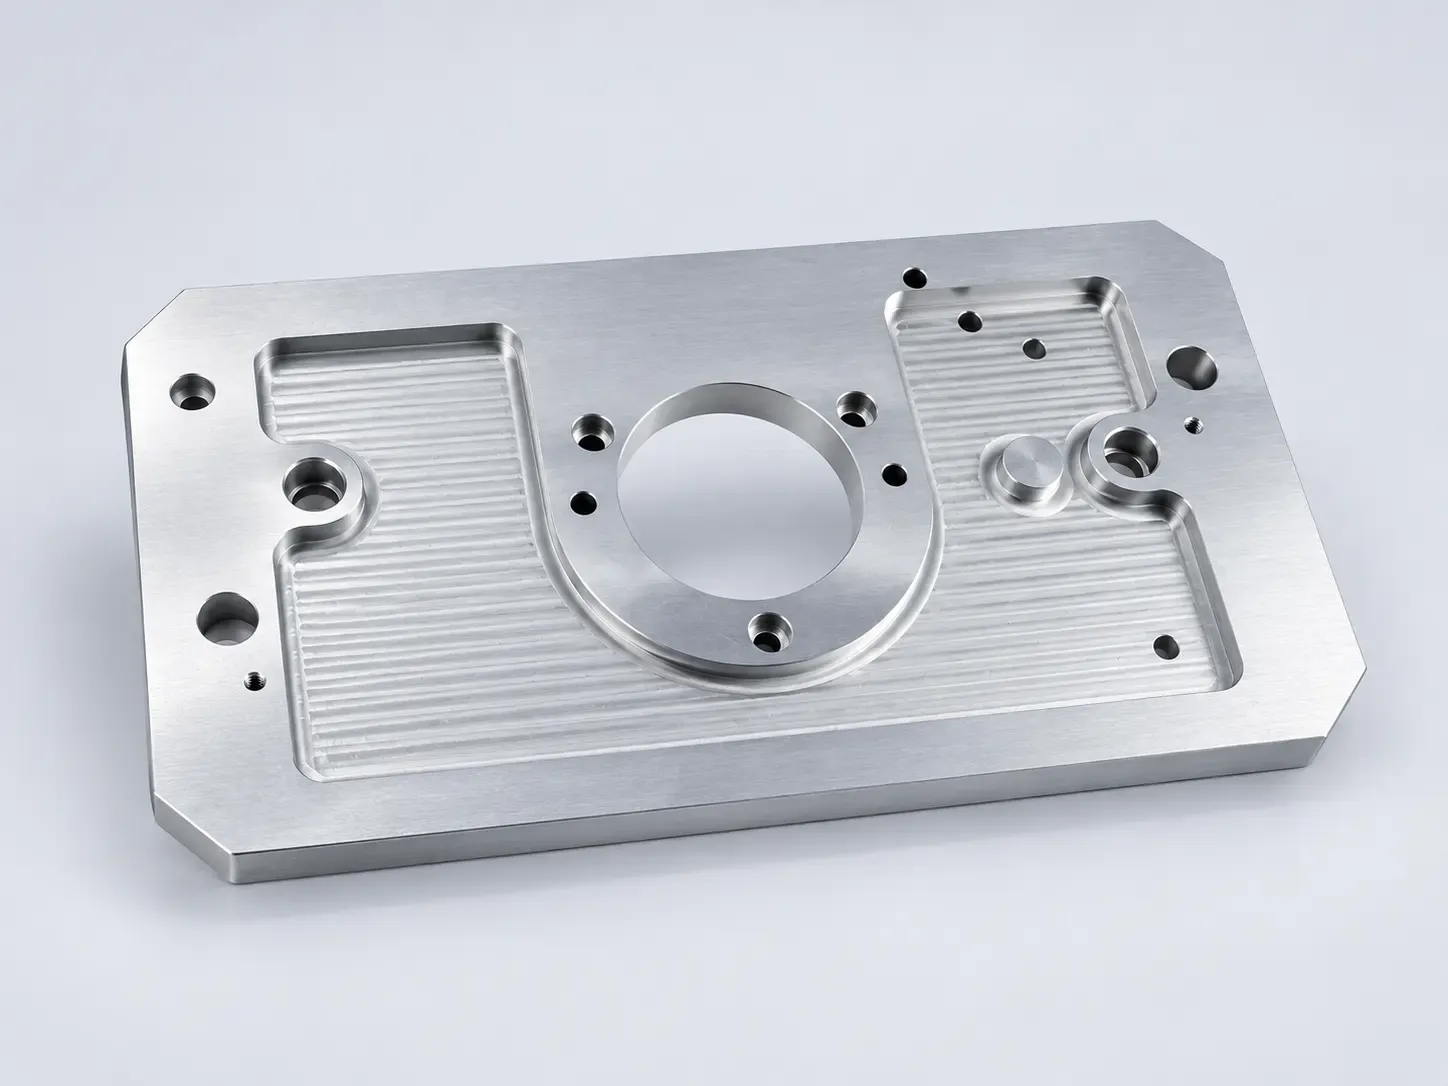
我们生产的定制数控铣削零件


Image 1 of 7
金属和塑料零件的数控铣削材料
为您的定制数控铣削零件选择合适的材料。TigerHubs 支持金属和塑料数控铣削项目的材料选择,帮助您在可加工性、强度、尺寸稳定性和成本之间取得平衡,以满足您的应用需求。
金属材料
铝
具有良好的加工性能和高效的材料去除能力,使其适用于加工带有凹槽、轮廓和复杂特征的轻质零件。
Best For
外壳、支架、散热器、固定装置和结构部件。
常见钢种
6061-T6、7075-T6、6082
塑料材料
ABS
易于加工,适用于原型外壳和功能零件,在韧性和加工成本之间实现了实用平衡。
Best For
原型外壳、盖板
常见钢种
通用型ABS
数控铣削零件的表面处理
利用针对不同材料和应用量身定制的表面处理方案,提升您的数控铣削零件的性能。TigerHubs 可帮助您选择合适的表面处理工艺,在满足关键尺寸和装配要求的同时,提高零件的耐腐蚀性、耐磨性和外观。

加工后
保留了原有的数控铣削表面,因此对于无需额外精加工的功能性部件来说,这是一个实用的选择。
- 合适的材料
- 金属和塑料
- 最适合
- 内部支架、原型、夹具
- 主要优势
- 更低的加工成本

喷砂
在数控铣削的壳体和支架上形成均匀的哑光外观,有助于减少加工痕迹的可见性。
- 合适的材料
- 铝、不锈钢
- 最适合
- 外壳、盖子、装饰部件
- 主要优势
- 表面外观一致

II型阳极氧化
为铣削铝制零件添加一层保护性氧化层,提供耐腐蚀性,并可为裸露部件提供可选颜色。
- 合适的材料
- 铝
- 最适合
- 铝制外壳、盖子、支架
- 主要优势
- 防腐蚀和颜色

钝化
去除加工后的不锈钢表面的游离铁杂质,有助于在数控铣削后保持耐腐蚀性。
- 合适的材料
- 不锈钢
- 最适合
- 不锈钢外壳、支架
- 主要优势
- 提高耐腐蚀性

化学镀镍
在复杂的铣削几何形状上沉积相对均匀的镍基涂层,包括选定的凹槽和内部特征。
- 合适的材料
- 钢、铝、铜合金
- 最适合
- 精密外壳、机械部件
- 主要优势
- 涂层均匀覆盖

粉末涂层
在铣削外壳和结构部件上涂覆保护性装饰涂层,提供多种颜色选择和环境保护。
- 合适的材料
- 铝、钢
- 最适合
- 设备外壳、安装支架
- 主要优势
- 耐用的装饰性饰面

抛光
使易于操作的数控铣削表面光滑,以改善外观并减少外观部件上可见的加工痕迹。
- 合适的材料
- 精选金属
- 最适合
- 装饰性外壳,可见部件
- 主要优势
- 表面外观改善
数控铣削设计指南
设计更智能的数控铣削零件,以降低加工复杂性和生产成本。这些实用的数控铣削设计指南有助于优化内角、型腔深度、壁厚和刀具可及性,从而提高制造效率。
内角半径
避免使用过尖锐的内角。较大的圆角半径可以使用更高效的切削刀具,从而减少加工时间和刀具磨损。
受到推崇的
- 在实际情况下,R3 毫米或更大
口袋深度
避免加工过深过窄的型腔,以免需要过长的切削刀具。较浅的型腔可以提高刀具稳定性,提升加工效率。
受到推崇的
- 在实际应用中,深度与宽度之比≤3:1
壁厚
使用足够的壁厚来减少数控铣削过程中的振动、挠曲和夹紧变形,尤其是在深腔周围。
受到推崇的
- 金属材质≥0.8毫米;塑料材质≥1.5毫米
孔深和可达性
保持孔洞易于操作,并尽可能避免钻孔过深。深孔可能需要专用刀具和更长的加工周期。
受到推崇的
- 常规钻孔的孔深≤4倍孔径
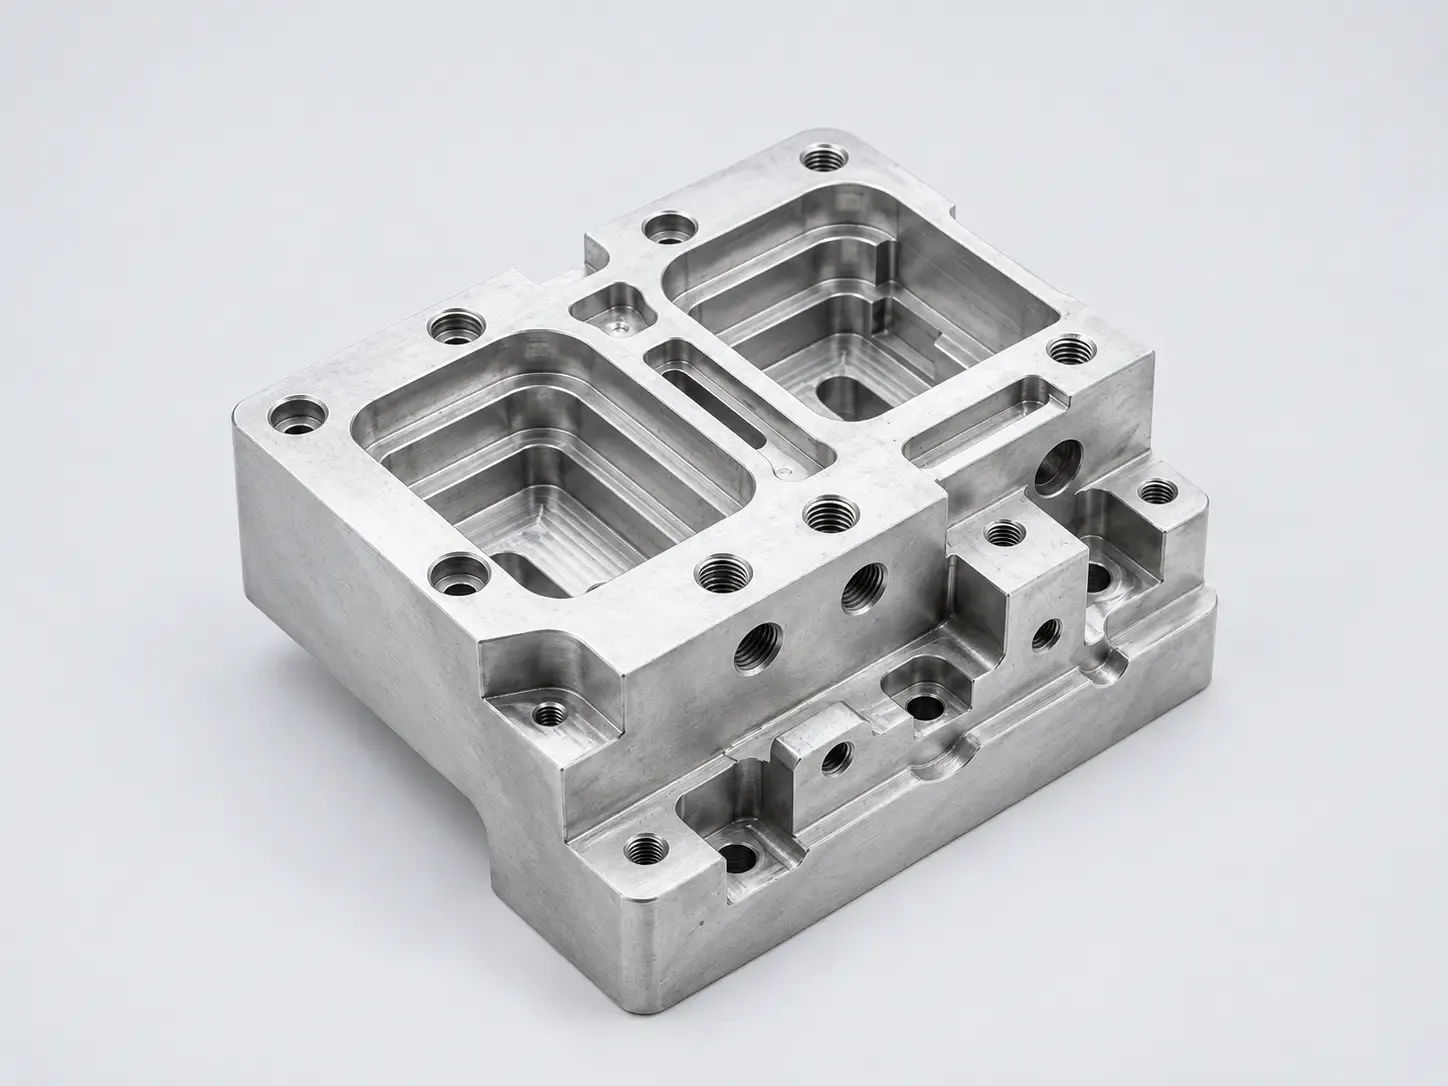
螺纹特征
选择符合应用要求的标准螺纹,并确保其啮合深度足够。避免不必要的螺纹深度,以免增加刀具和加工要求。
受到推崇的
- 标准螺纹尺寸和实际啮合长度
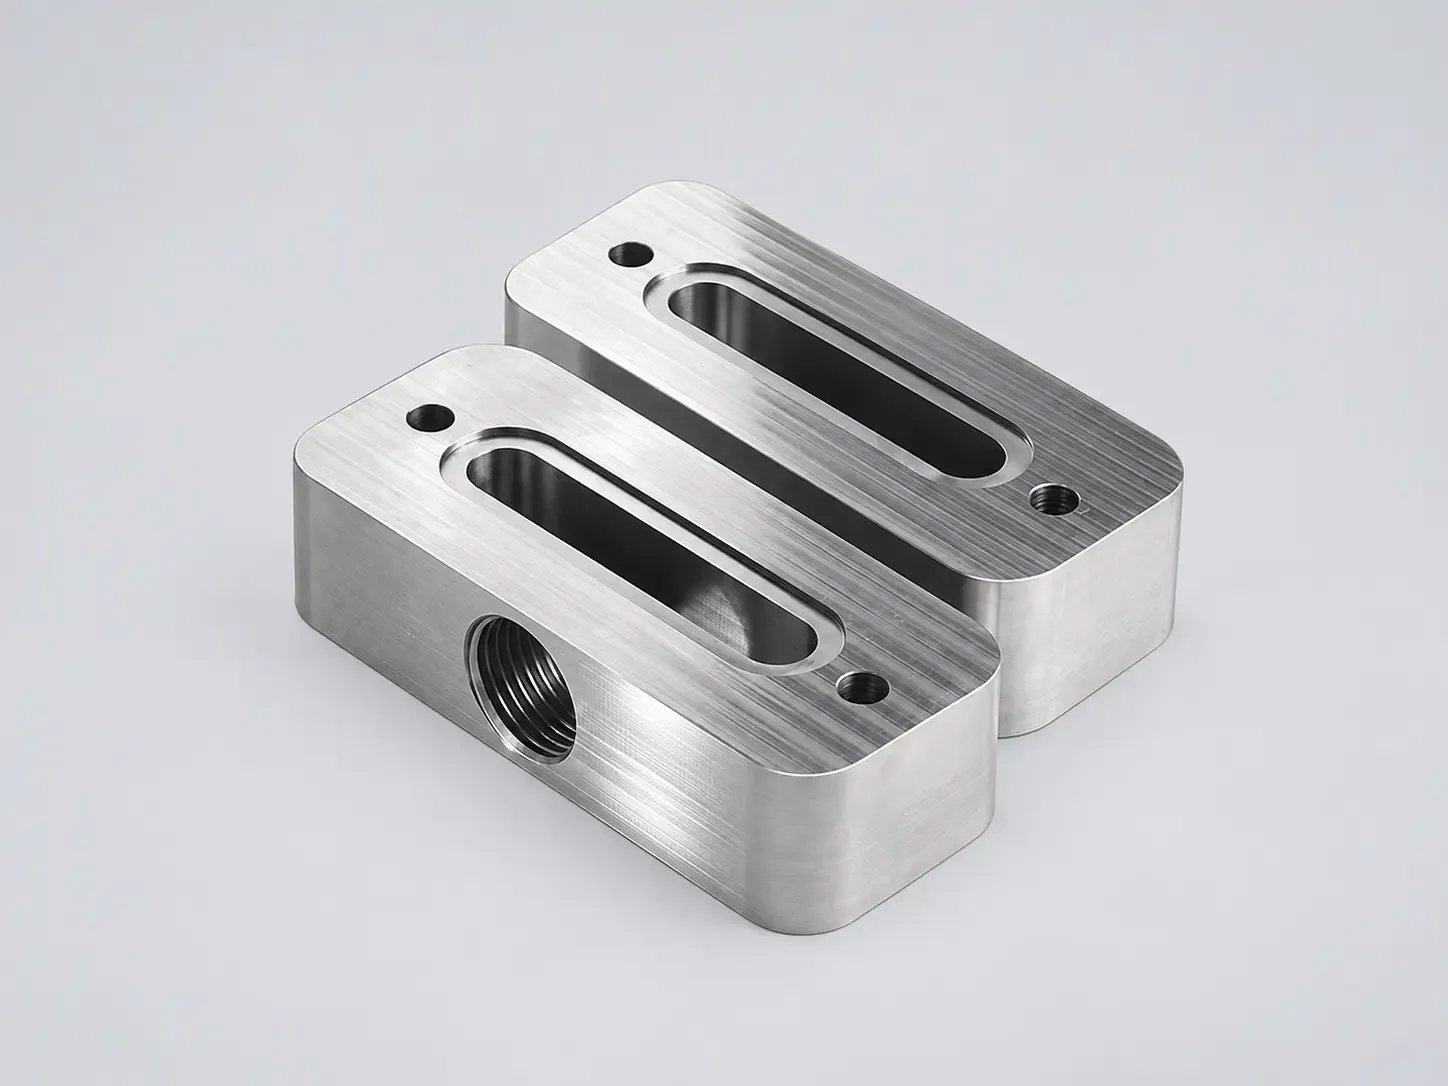
深窄槽
除非功能需要,否则应避免使用过窄过深的槽。更宽、更易于加工的槽口有助于提高切削稳定性并缩短加工时间。
受到推崇的
- 尽量减小槽深与宽度的比值
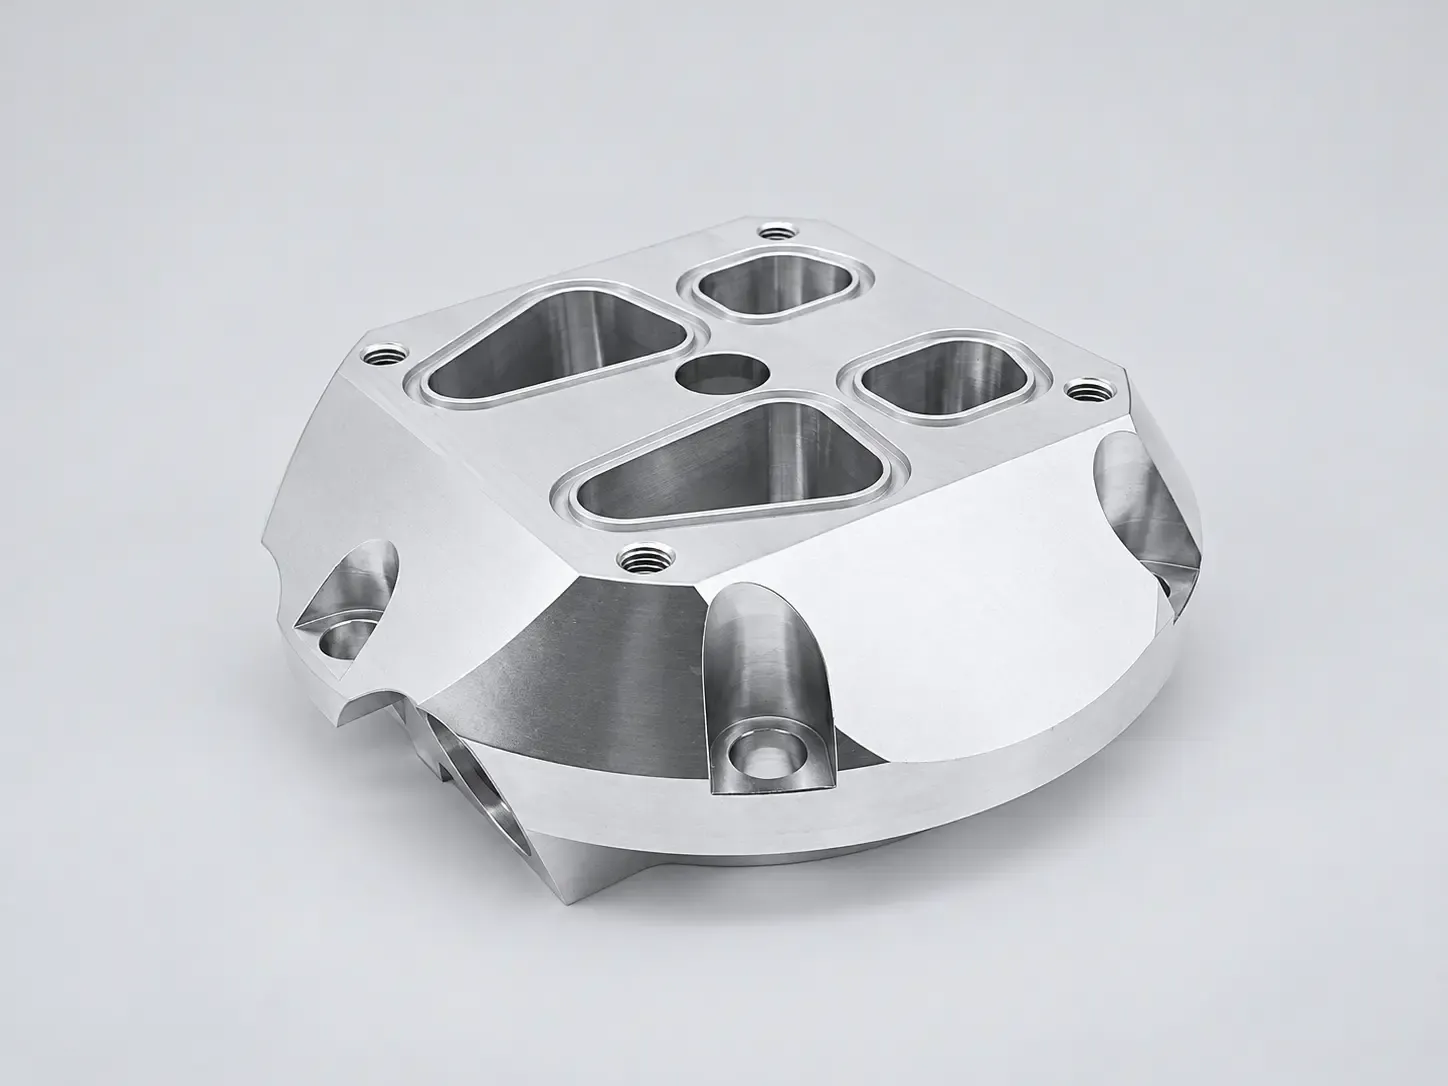
复杂曲面及工具访问
简化非关键轮廓并确保足够的刀具间隙。这可以减少复杂的刀具路径、装夹次数和不必要的精加工工序。
受到推崇的
- 优先考虑易用性特征和功能性表面
通过更优的设计降低数控铣削成本
减少深龋齿
简化不必要的型腔深度,以减少长刀具需求和加工时间。
允许更大的内半径
使用合理的拐角半径,可以采用更高效的切削刀具,减少加工次数。
尽量减少复杂设置
提高特征可访问性,减少重新定位和不必要的加工操作。
定制数控铣削解决方案
从一次性原型制作到批量生产,TigerHubs 为产品开发的各个阶段提供 CNC 铣削加工支持。无论您是验证新设计、生产试批量产品还是管理定期订单,我们都能帮助您扩大生产规模,同时降低采购复杂性。

快速数控原型制作
将您的 CAD 设计转化为功能性 CNC 铣削原型,以便在投入生产前进行装配测试、组装验证和设计改进。
- 数量:1-100 件
- 交货时间:1-3天
- 最适合:一次性原型制作、功能测试、设计迭代

小批量数控铣削
小批量生产,用于试生产和早期产品发布,避免不必要的库存承诺,并随着需求的发展保持生产的灵活性。
- 数量:101-10000 件
- 交货期:3-15天
- 最适合:试生产、小批量订单、市场验证

大批量数控铣削
使用已批准的设计和已建立的项目要求来支持重复的生产订单,从而简化重新订购流程并保持供应的连续性。
- 数量:≥10000 件
- 交货期:15-30天
- 最适合:OEM零部件、重复订单、持续生产
数控铣削质量控制与检验
TigerHubs 为整个数控铣削生产过程提供质量控制支持,涵盖从初始设置验证到最终检验的各个环节。关键特征会根据约定的图纸和检验要求进行检查,以帮助减少缺陷、提高批次一致性并确保可靠的装配。
生产前验证
生产前审查材料规格、图纸修改、关键特征和加工设置要求,以减少可避免的错误。
首件检验和过程检验
在生产过程中,对初始零件进行验证,并监控关键加工特性,以便在偏差影响整个批次之前发现偏差。
最终检验及放行
发货前,根据约定的验收标准检查完成的数控铣削零件,并按要求记录检验结果。

常见问题
了解更多数控铣削利用旋转的切削刀具加工固定或可移动的工件,因此非常适合加工棱柱形和多面体特征。数控车削主要使工件旋转,尤其适用于加工圆柱形零件。
当零件需要加工倾斜特征、复杂曲面或需要多次装夹才能完成的刀具操作时,五轴加工可能是一个合适的选择。最佳方案取决于零件的几何形状、数量和成本。
是的,在合适的刀具和机床限制范围内。较深或较窄的特征可能需要更小的刀具、更长的加工时间或特殊的加工策略。DFM(面向制造的设计)审查有助于评估可行性。
STEP 文件可以提供评估所需的 3D 几何图形。建议使用单独的图纸来标注关键尺寸、GD&T(几何尺寸和公差)、螺纹、表面要求和检验说明。
并非总是如此,但过高的要求会增加刀具路径的复杂性、设置时间和检测工作量。功能公差应在必要时定义。
根据项目的不同,CNC铣削可以与车削、铸造、增材制造或其他工艺结合使用,以生产成品功能部件。
成本取决于材料、坯料尺寸、几何形状、加工时间、轴要求、设置、数量、表面处理和检验要求。
是的。CNC铣削原型可以用于功能测试、装配检查和初步制造验证。但对于更大批量的生产,生产工装、夹具和工艺控制可能仍需进行调整。
准备好开始您的数控铣削项目了吗?
上传您的CAD文件和图纸,即可获得定制化的CNC铣削报价。请提供您的材料、数量、关键特征和交货要求,以便TigerHubs审核您项目的制造需求。