
我们的3D打印服务
探索用于定制金属和塑料零件的工业级 3D 打印技术。TigerHubs 可帮助您根据零件的复杂性、功能要求、表面质量和生产成本选择合适的增材制造工艺。
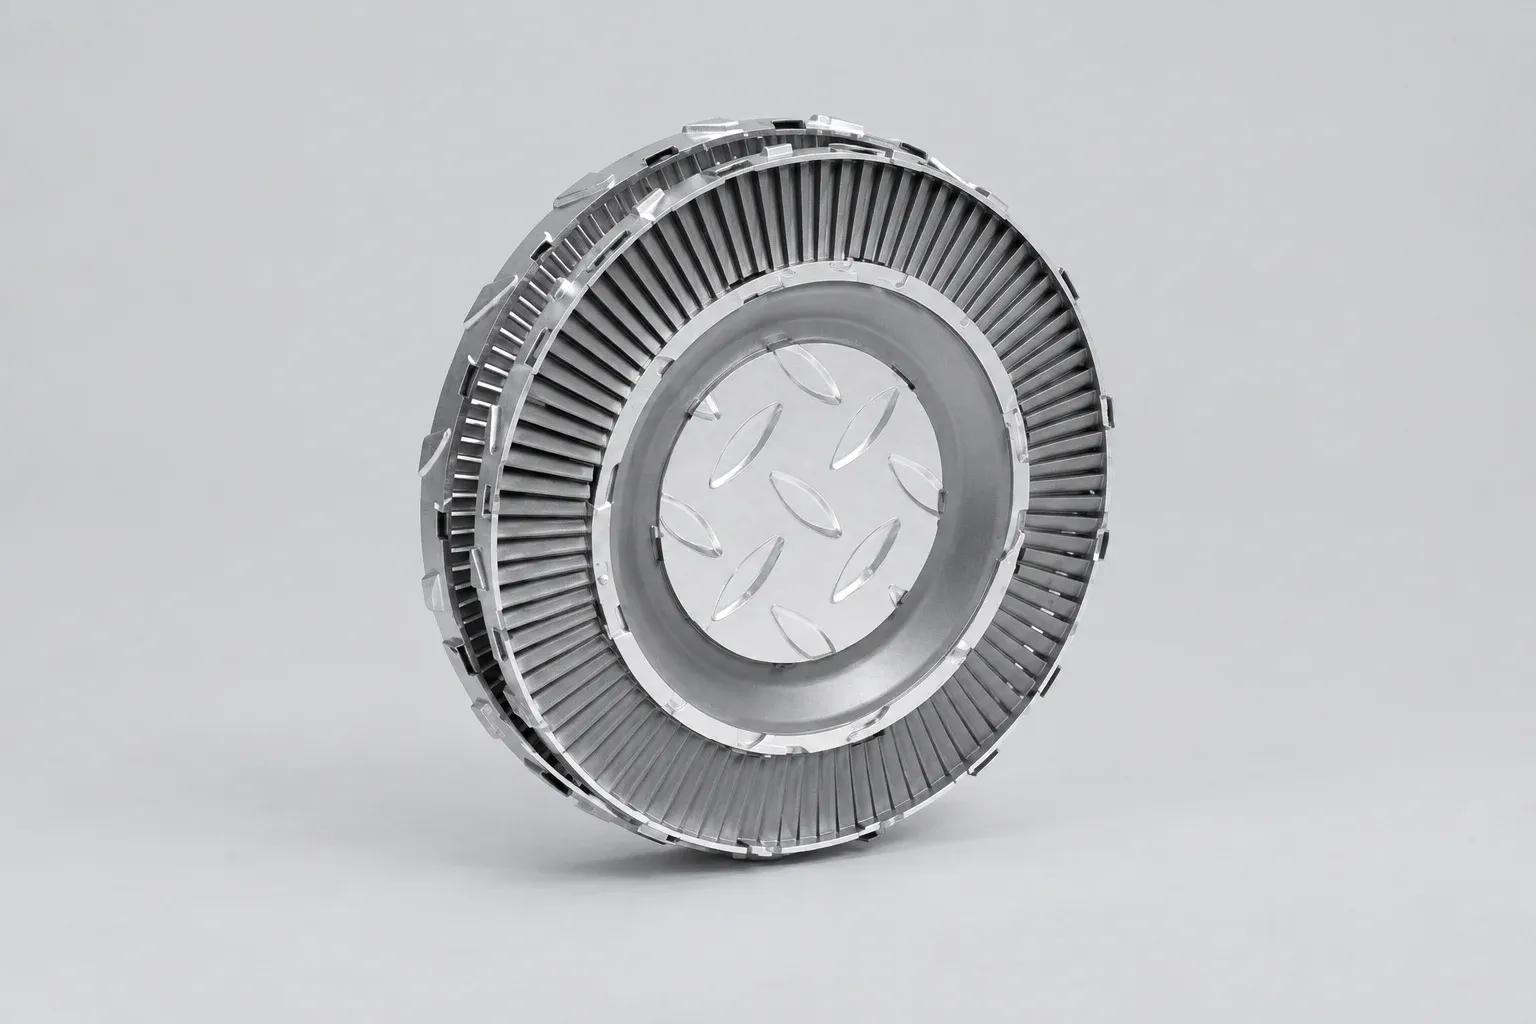
SLM - 选择性激光熔化
采用激光粉末床熔融技术生产具有内部通道、轻质结构和集成特征的复杂金属部件,这些部件采用传统方法难以制造。
最适合
- 金属歧管、轻型支架、散热组件
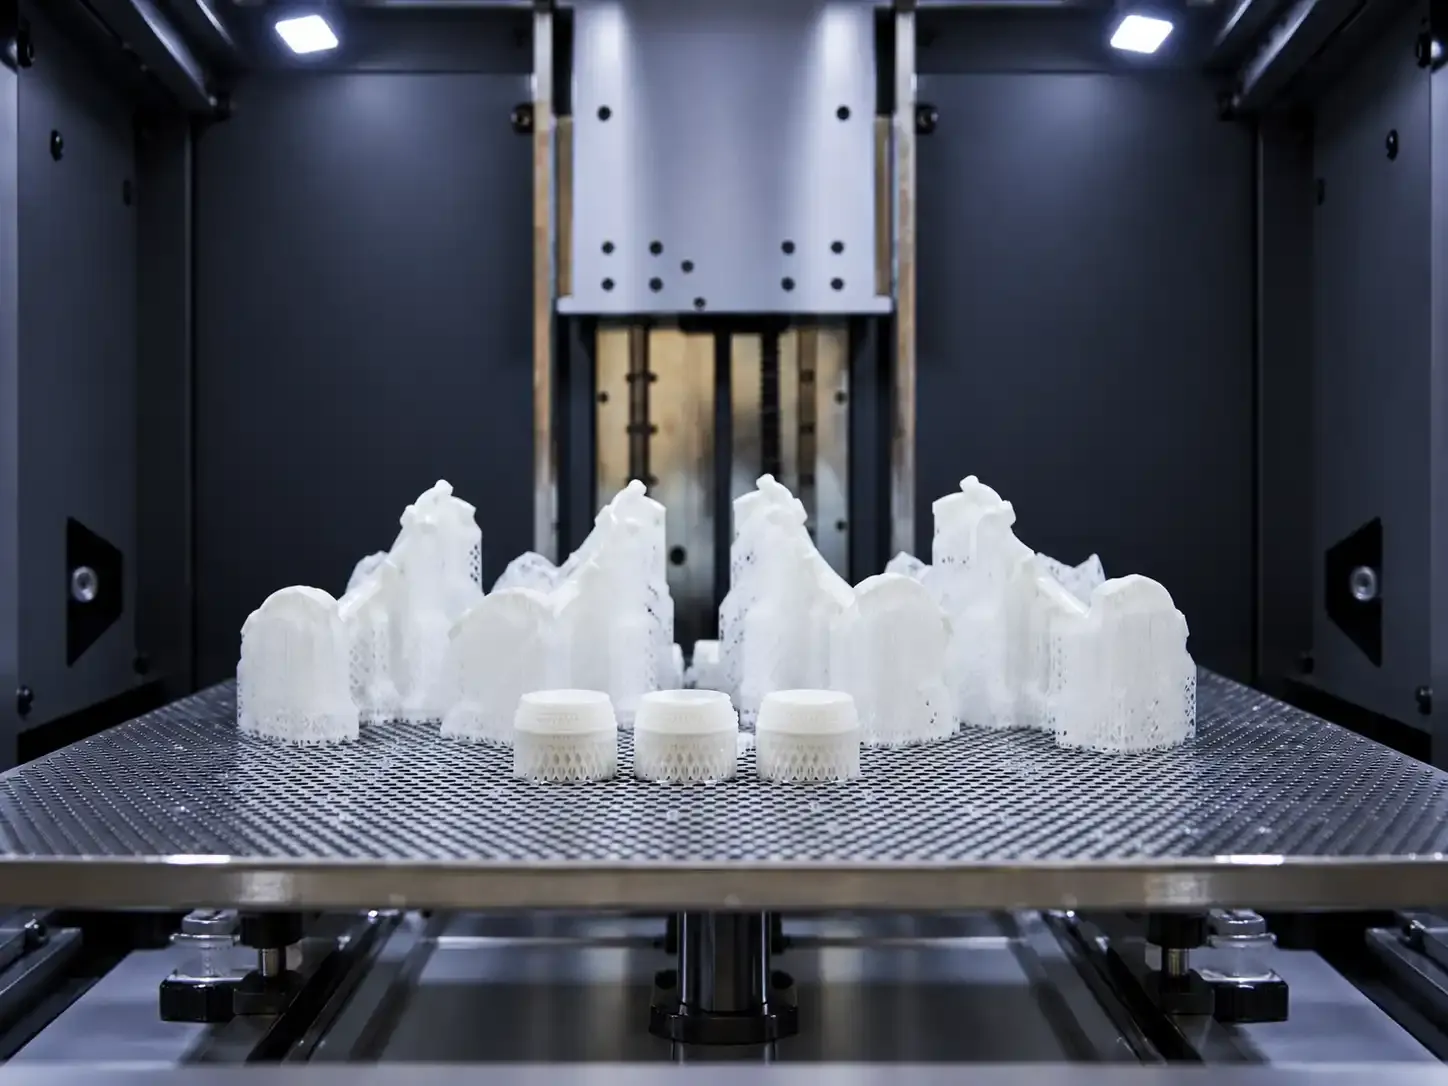
SLA——立体光刻技术
可生产表面光滑、细节丰富的树脂零件,非常适合用于视觉原型、复杂特征和注重外观的模型。
最适合
- 详细原型、外观外壳、主模
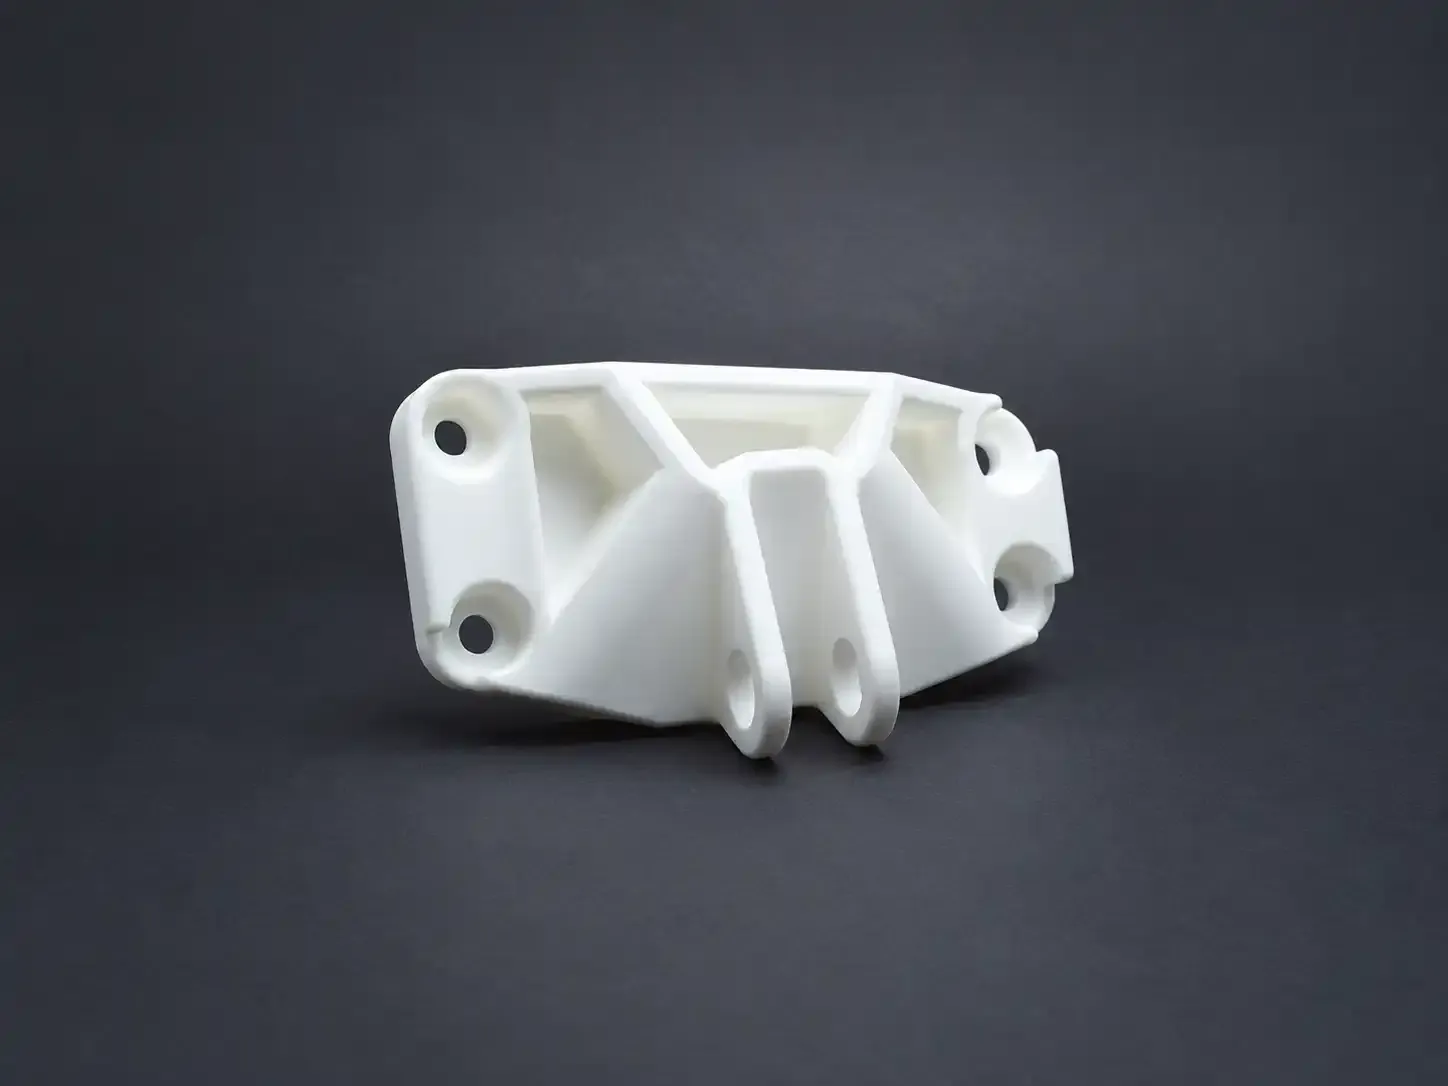
SLS——选择性激光烧结
利用粉末床技术制造具有复杂几何形状的功能性尼龙零件,无需传统的打印支撑结构。
最适合
- 功能性支架、卡扣式零件、复杂的尼龙外壳
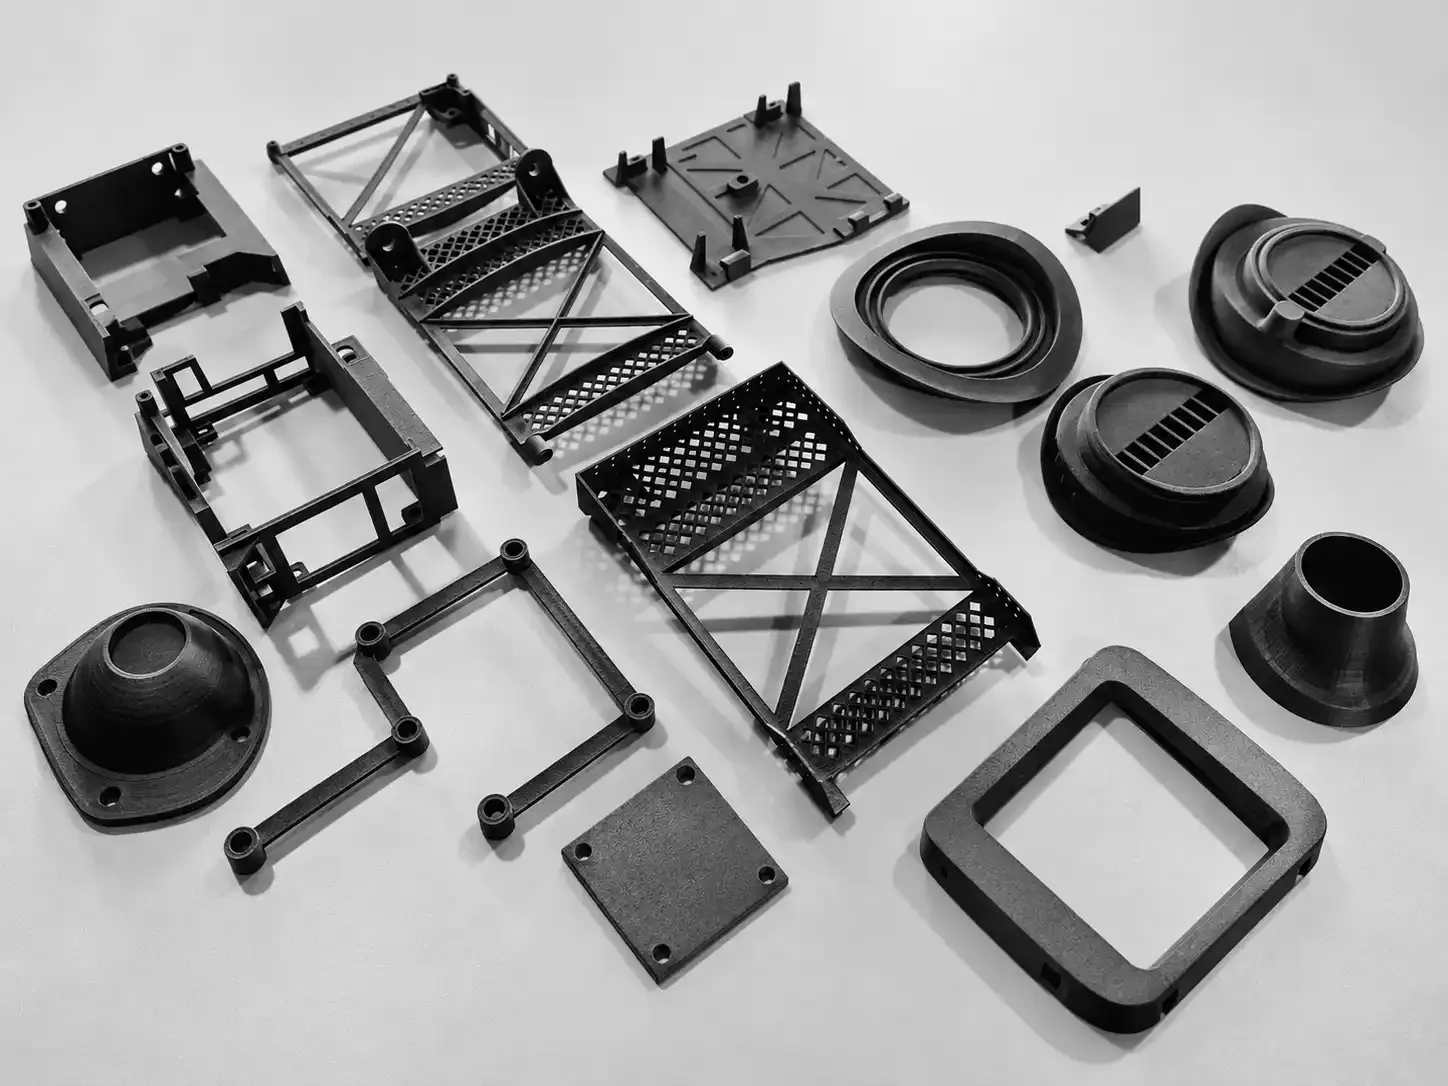
MJF——多射流聚变
可生产精细的尼龙部件,具有高效的批量生产潜力,适用于功能原型和小批量生产。
最适合
- 功能性外壳、连接器、小批量尼龙部件
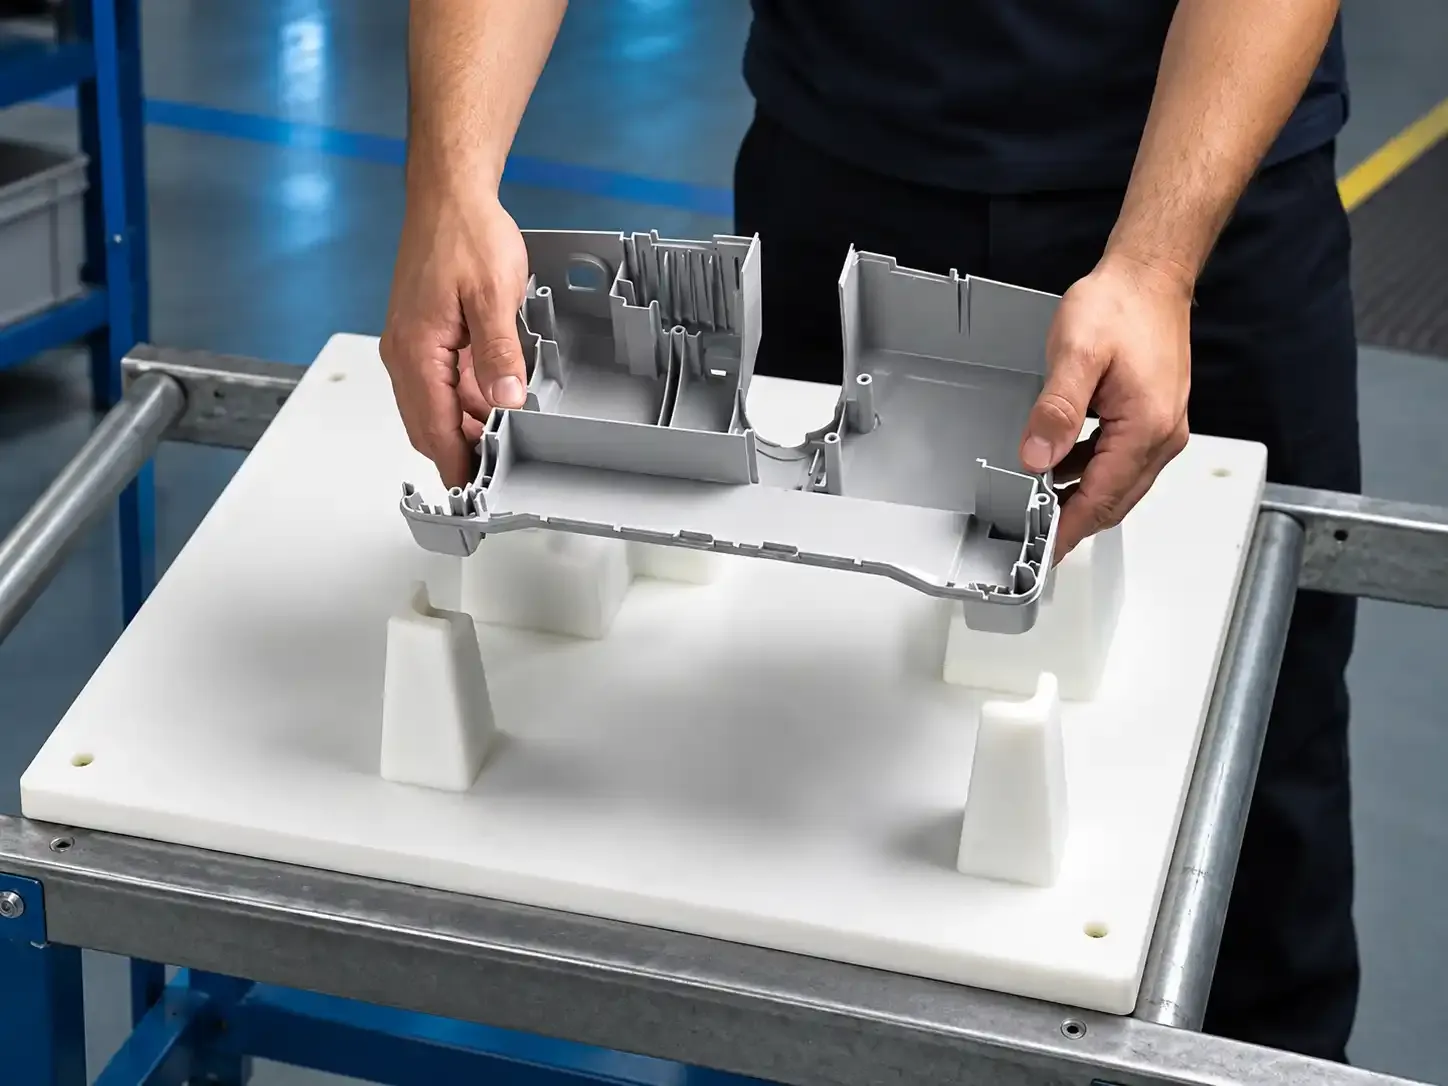
FDM——熔融沉积成型
通过材料挤出制造热塑性零件,为概念验证、大型原型和制造辅助工具提供经济高效的选择。
最适合
- 概念模型、夹具、工装、原型组件
为什么选择TigerHubs进行3D打印?
TigerHubs 整合了可扩展的增材制造资源、工程支持和协调的项目管理,旨在简化定制 3D 打印流程。我们帮助您选择合适的生产解决方案,降低采购复杂性,并更高效地管理制造项目。
可扩展制造网络
利用我们制造网络中的金属和塑料 3D 打印资源,灵活满足不同的零件要求和生产量。
工程驱动型解决方案
尽早发现制造方面的挑战,并根据零件几何形状、性能需求和项目成本选择合适的 3D 打印方法。
精简的项目管理
通过结构化的工作流程简化沟通和生产协调,使技术要求和项目预期保持一致。
集成制造服务
通过一家制造合作伙伴,将工业 3D 打印与 CNC 加工、表面处理和检测支持相结合,从而简化采购流程。
我们的3D打印能力和规格
探索金属和塑料零件的工业级 3D 打印能力。比较不同技术的成型尺寸、层厚和尺寸公差,以评估制造可行性并为您的设计选择合适的工艺。
| 技术 | 参考打印尺寸(毫米) | 典型层厚度 | 参考公差 |
|---|---|---|---|
| 服务水平协议 | 600 × 600 × 400 | 0.05–0.10 毫米 | ±0.2 毫米或 ±0.2%,以较大者为准 |
| SLS | 380 × 330 × 400 | 0.08–0.15 毫米 | ±0.3 毫米或 ±0.3%,以较大者为准。 |
| MJF | 380 × 280 × 380 | 约 0.08 毫米 | ±0.3 毫米或 ±0.3%,以较大者为准。 |
| 频带电 | 400 × 400 × 400 | 0.10–0.30 毫米 | ±0.5 毫米或 ±0.5%,以较大者为准。 |
| 空间光调制 | 250 × 250 × 300 | 0.02–0.06 毫米 | ±0.2 毫米或 ±0.2%,以较大者为准 |
用于金属和塑料零件的3D打印材料
探索适用于工业 3D 打印的金属合金和工程聚合物。TigerHubs 可帮助您根据打印技术、机械性能、设计要求和成本选择合适的材料,确保您的零件满足预期应用需求。
金属材料
铝 AlSi10Mg
一种轻质铝合金,适用于复杂的打印几何形状,为功能性金属部件提供良好的热性能。
Best For
轻型支架、热交换器
印刷技术
空间光调制
塑料材料
PA12尼龙
可生产具有复杂几何形状且耐用、功能齐全的零件,无需传统的打印支撑,因此适用于原型制作和小批量生产。
Best For
外壳、卡扣、支架
印刷技术
SLS / MJF
工业3D打印制造网络
讨论您的3D打印项目TigerHubs 整合了其制造网络中的工业金属和塑料 3D 打印资源。凭借协调的生产设施和专用设备,我们能够根据技术、材料、零件尺寸和订单量,帮助客户将项目与合适的打印产能相匹配。


0+200+
塑料3D打印机
0+40+
金属3D打印机
0+50+
材料类别
0+15+
行业经验
0+30+
工程师
0+100+
技术专业人员
我们生产的定制3D打印零件


Image 1 of 7
3D打印后处理与精加工
获取可直接用于应用的 3D 打印部件,并进行相应的后处理和精加工。TigerHubs 可协调支撑去除、热处理、CNC 加工和表面精加工,从而提升部件的功能性、尺寸精度和外观。


从原型到量产的3D打印
从单个原型到批量生产,TigerHubs 支持柔性金属和塑料 3D 打印,满足产品开发各个阶段的需求。您可以验证设计、小批量生产,并根据项目需求定制数量和生产计划,轻松管理持续订单。

快速3D原型制作
在进行更大规模的生产之前,制作定制的 3D 打印原型,用于设计验证、适配性测试和快速迭代。
- 数量:1-100件
- 交货期:1-3天
- 最适合:概念验证、功能测试、设计迭代

小批量3D打印
无需专用生产工具即可小批量生产,有助于支持试生产、产品发布和不断变化的需求。
- 数量:100-10000件
- 交货期:3-15天
- 最适合:试生产、市场测试、小批量订单

高产量3D打印
支持使用已批准的设计和已定义的制造要求进行重复的 3D 打印订单,从而帮助减少模具投资并简化重复采购。
- 数量:≥10000件
- 交货期:15-30天
- 最适合:OEM 零部件、定期订单、按需供应
3D打印设计指南
运用实用的增材制造指南,设计可靠的 3D 打印零件。比较不同打印技术推荐的壁厚、间隙和特征尺寸,以提高打印性能、降低设计风险并控制制造成本。

SLM - 选择性激光熔化
- 壁厚
- ≥1.0 毫米
- 装配间隙
- 项目特定
- 火药泄漏孔
- ≥5 mm 初步目标
- 无支撑悬垂
- 下方功能面板与构建平台呈约 45° 角
- 数控加工余量
- 在选定的关键面上约 0.3–0.5 毫米

SLA——立体光刻技术
- 壁厚
- ≥0.8 毫米
- 装配间隙
- ≥0.4–0.5 毫米
- 最小孔径
- ≥0.5–0.8 毫米
- 树脂排水孔
- ≥2.5–4 毫米
- 支持访问
- 几何相关

SLS——选择性激光烧结
- 壁厚
- ≥0.8–1.0 毫米
- 装配间隙
- ≥0.5–0.6 毫米
- 最小孔径
- ≥1.0 毫米
- 火药泄漏孔
- ≥4–5 毫米
- 纤薄特性
- 项目特定

MJF——多射流聚变
- 壁厚
- ≥0.5 毫米;结构特征≥1.0 毫米
- 装配间隙
- ≥0.4 mm(适用于分离式配合部件)
- 现场印刷间隙
- ≥0.7 毫米
- 火药泄漏孔
- ≥5 毫米
- 空心结构墙
- ≥2.0 毫米

FDM——熔融沉积成型
- 壁厚
- ≥1.2 毫米
- 装配间隙
- ≥0.3–0.5 毫米
- 无支撑悬垂
- 与水平面成约 45° 角
- 最小特征宽度
- 取决于喷嘴和切片机
- 桥梁长度
- 项目特定
3D打印质量控制与检测
TigerHubs 通过生产阶段的质量检查和特定应用的检测,帮助验证 3D 打印部件的质量。从构建准备到最终验证,系统会对质量要求进行审查,以帮助识别制造缺陷、确认关键尺寸并确保部件性能可靠。
预构建验证
打印前请检查材料规格、构建方向、支撑要求和关键特征,以识别潜在的制造风险。
构建和后处理控制
监控适用的构建条件,并确认所需的后处理步骤,以减少与工艺相关的缺陷,并支持零件一致性。
最终检验与验证
根据约定的尺寸和功能要求检查成品部件,并按规定编制检查记录。

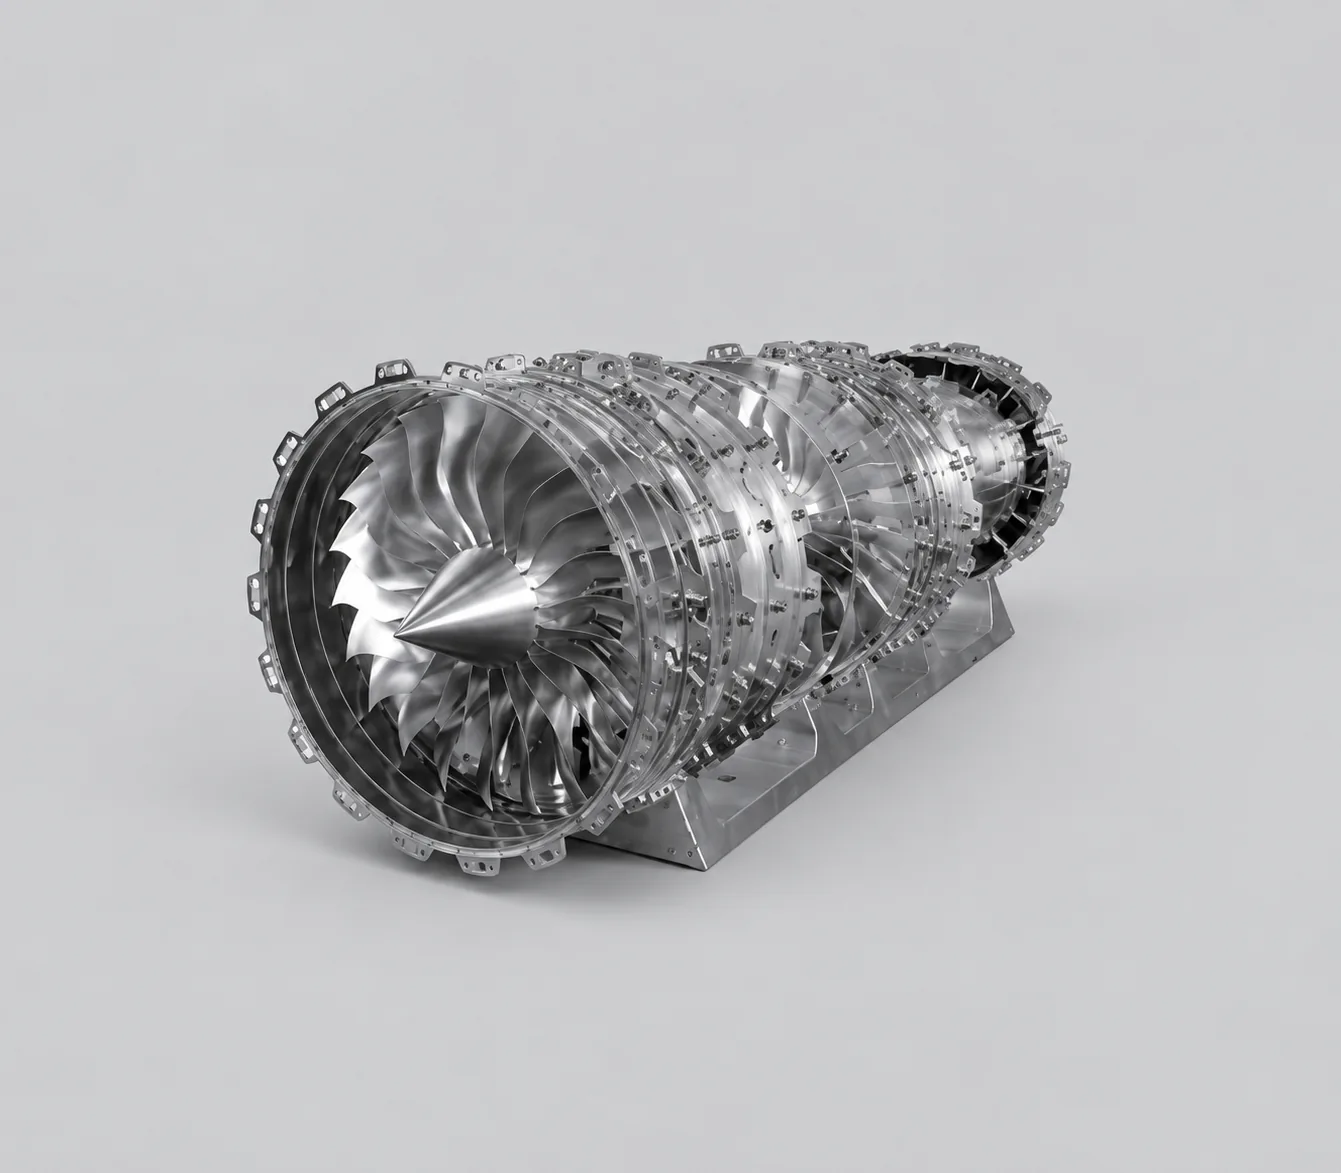
3D打印在各行业的应用
工业级 3D 打印技术可为要求严苛的行业提供功能原型、轻量化组件、定制模具和复杂几何形状的制造解决方案。TigerHubs 可帮助评估满足特定应用需求的金属和塑料增材制造解决方案。

汽车
3D 打印通过功能原型、复杂的气流组件和定制的生产工具来支持车辆开发,帮助工程师在工具投资之前验证设计。
- 最适合
- 风管、电池测试夹具、原型外壳

机器人
轻型 3D 打印夹具和机器人组件有助于减少移动质量,适应复杂的设计,并实现更快的工具修改。
- 最适合
- 末端执行器、机器人夹爪、定制安装工具

航空航天
金属增材制造技术能够制造轻质结构和复杂部件,用于航空航天开发、专用工具和设备应用。
- 最适合
- 轻型支架、工装夹具、复杂流体部件

工业设备
增材制造无需传统生产工具即可支持定制机器零件、替换组件和功能测试。
- 最适合
- 替换部件、歧管、定制机床夹具

医疗
3D 打印技术能够制作解剖模型、设备原型以及用于医疗设备设计和评估的定制开发工具。
- 最适合
- 解剖模型、设备外壳、开发夹具

可再生能源
增材制造技术支持复杂的传热几何形状、工程原型以及用于能源设备开发的专用工具。
- 最适合
- 热交换器、流体歧管、设备原型

半导体设备
3D 打印技术能够为半导体制造设备开发提供定制化的设备夹具、原型外壳和复杂的搬运组件。
- 最适合
- 搬运夹具、设备罩、原型工具
常见问题
了解更多合适的加工工艺取决于材料、零件几何形状、功能要求、精度、表面光洁度、数量和成本。请分享您的 CAD 模型,以便我们为您提供针对项目的建议。
是的。某些金属和工程聚合物工艺可以生产功能性部件。适用性取决于材料特性、取向、制造控制和操作条件。
是的,但是粉末或树脂去除、清洁通道、支撑结构和检查要求必须在设计过程中加以考虑。
精度会因工艺、材料、尺寸、方向和后处理而异。关键公差应逐一审查,而不是对所有打印特征应用同一公差。
金属合金通常与聚合物具有不同的强度和耐温性能,但适用性取决于具体材料、印刷工艺、几何形状和加载条件。
是的。经过适当的构建准备和后处理后,可以对选定的金属打印部件进行数控加工,以完成关键接口、孔和安装面的加工。
这取决于数量、几何形状、材料、公差和表面处理。3D打印通常无需专用模具,而对于其他设计或批量,机械加工或模塑可能更经济。
STEP、STL 和 3MF 是常用格式,具体取决于报价系统支持的文件类型。对于关键公差和检验要求,建议使用技术图纸。
准备好开始您的3D打印项目了吗?
上传您的CAD文件和图纸,即可获取定制金属或塑料3D打印报价。请提供您的材料、数量、尺寸要求和预期用途,以便TigerHubs评估合适的制造方案。