
Прочные песчаные формы. Надежное литье из металла.
Услуги по литью в сухие песчаные формы на заказ
Компания TigerHubs предоставляет услуги по изготовлению металлических деталей методом литья в сухие песчаные формы на заказ, включая крупные, сложные и требовательные изделия. Благодаря контролируемой сушке в форме и инженерно-ориентированному производству мы помогаем повысить стабильность формы, снизить риски, связанные с влажностью при литье, и обеспечить надежное производство металлических отливок на заказ.
- Повышенная устойчивость плесени
- Снижение рисков, связанных с влажностью.
- Промышленное литье на заказ
Что такое литье в сухие песчаные формы?
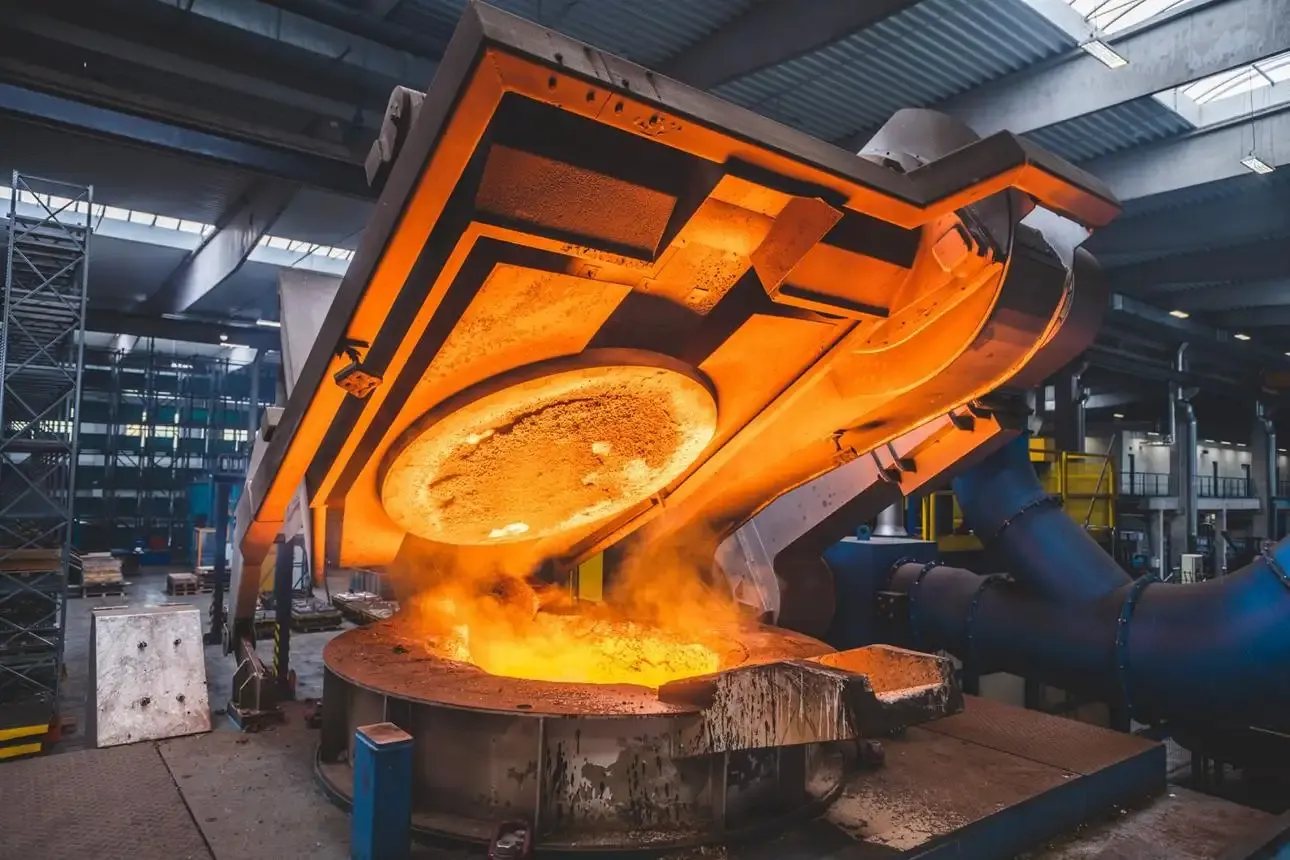
Литье в сухие песчаные формы — это процесс литья металла, при котором сформированные песчаные формы нагреваются для удаления влаги перед заливкой расплавленного металла. Такая сушка повышает прочность и стабильность формы, одновременно снижая риски, связанные с влагой при литье. Этот процесс особенно подходит для некоторых крупных, тяжелых и сложных металлических отливок, требующих более прочной опоры формы.
Основные характеристики литья в сухие песчаные формы
Улучшенная прочность пресс-формы
Высушенные песчаные формы обеспечивают большую жесткость, что помогает сохранить целостность полости во время заливки.
Снижение влажности плесени
Удаление влаги перед заливкой помогает ограничить образование газов, связанных с водой, и дефекты литья.
Подходит для отливки тяжелых изделий.
Предлагает альтернативный метод формования для отдельных крупных компонентов, подвергающихся сложным условиям заливки.
Что такое литье в сухие песчаные формы?
Литье в сухие песчаные формы — это процесс литья металла, при котором сформированные песчаные формы нагреваются для удаления влаги перед заливкой расплавленного металла. Такая сушка повышает прочность и стабильность формы, одновременно снижая риски, связанные с влагой при литье. Этот процесс особенно подходит для некоторых крупных, тяжелых и сложных металлических отливок, требующих более прочной опоры формы.
Основные характеристики литья в сухие песчаные формы
Улучшенная прочность пресс-формы
Высушенные песчаные формы обеспечивают большую жесткость, что помогает сохранить целостность полости во время заливки.
Снижение влажности плесени
Удаление влаги перед заливкой помогает ограничить образование газов, связанных с водой, и дефекты литья.
Подходит для отливки тяжелых изделий.
Предлагает альтернативный метод формования для отдельных крупных компонентов, подвергающихся сложным условиям заливки.
Наши возможности по литью в сухие песчаные формы и технические характеристики.
Ознакомьтесь с возможностями литья в сухие песчаные формы компании TigerHubs для изготовления металлических деталей промышленного назначения на заказ, включая вес отливки, допуски по размерам, толщину стенок и качество поверхности. Наша инженерная команда оценивает каждый проект с учетом требований к материалам, геометрии и производству, чтобы определить достижимые характеристики.
| Возможности | Технические характеристики |
|---|---|
| Литейные материалы | Серый чугун, высокопрочный чугун, углеродистая сталь, легированная сталь, алюминиевые сплавы |
| Максимальный вес отливки | До 2000 кг |
| Размеры отливки | В зависимости от размера пресс-формы, сушильного оборудования и производительности обработки. |
| Допуски на размеры отливки | ISO 8062-3:2023; DCTG 10–12 |
| Минимальная толщина стенки — чугун | 5–8 мм |
| Минимальная толщина стенки — литая сталь | 6–10 мм |
| Минимальная толщина стенки — алюминий | 4–6 мм |
| Угол тяги | Обычно 1°–3° |
| Шероховатость поверхности отливки | Зависит от конкретного проекта; от формовочного песка, покрытия и сплава. |
| Припуск на механическую обработку | Определяется размером отливки, материалом и требуемыми габаритами готового изделия. |
| Объём производства | Изготовление прототипов, мелкосерийное и серийное производство — по результатам рассмотрения проекта. |
| Вторичная механическая обработка | Доступна обработка на станках с ЧПУ для выполнения ответственных операций. |
Почему стоит выбрать TigerHubs для литья в сухие песчаные формы?
Компания TigerHubs сочетает инженерный опыт с гибкими производственными ресурсами для поддержки сложных проектов по литью в сухие песчаные формы. От выбора процесса до координации производства мы помогаем клиентам снизить производственные риски, повысить эффективность проектов и добиться экономически выгодных решений в области литья.
Инженерные решения в области литья
Мы оцениваем геометрию детали, требования к литью и пригодность формы, чтобы рекомендовать практичные решения для литья в сухие песчаные формы.
Гибкие производственные ресурсы
Наша производственная сеть помогает подобрать для промышленных проектов по литью в сухие песчаные формы подходящие литейные мощности и производственные ресурсы.
Планирование проектов с учетом рисков
Мы выявляем потенциальные проблемы, связанные со стабильностью формы, влажностью и осуществимостью литья, на ранних этапах планирования проекта.
Скоординированное управление производством
TigerHubs координирует инженерные требования, производственные договоренности и взаимодействие с поставщиками на протяжении всего проекта литья.
Наш процесс производства методом литья в сухие песчаные формы
Наш процесс литья в сухие песчаные формы превращает индивидуальные проекты в металлические отливки посредством подготовки песчаных форм, контролируемой сушки, заливки расплавленного металла и финишной обработки. В отличие от литья в сырые песчаные формы, сформированные формы высушиваются перед заливкой, чтобы повысить стабильность форм и снизить риски, связанные с влажностью.

Разработка выкроек и пресс-форм
Модели отливок и компоновка форм изготавливаются в соответствии с геометрией детали, усадкой сплава и требуемыми характеристиками отливки.

Подготовка песчаной формы
Подготовленный формовочный песок формируется вокруг модели для создания полости формы, при этом в местах, где необходимы внутренние элементы, добавляются стержни.

Контролируемая сушка пресс-форм
Сформированные песчаные формы высушиваются при соответствующих условиях нагрева для удаления влаги и обеспечения необходимой стабильности формы.

Сборка пресс-форм и литье металла
Высушенные секции формы и стержни собираются по мере необходимости, затем расплавленный металл заливается в полость и оставляется для затвердевания.

Очистка от литья и встряхивание
После охлаждения отливка извлекается из песчаной формы, а излишки песка, литников и питателей удаляются.

Завершающая обработка и окончательный контроль качества.
Перед отгрузкой отливки проходят необходимую очистку поверхности, при необходимости механическую обработку и окончательную проверку.
Рекомендации по проектированию литья в сухие песчаные формы
Эффективная конструкция для литья в сухие песчаные формы обеспечивает баланс между геометрией детали, стабильностью формы и требованиями к затвердеванию. TigerHubs помогает оптимизировать переходы стенок, углы уклона, опору стержня и припуски на механическую обработку для улучшения литейных свойств, снижения сложности оснастки и минимизации ненужных производственных затрат.
| Фактор проектирования | Инженерная рекомендация | Преимущества дизайна |
|---|---|---|
| Толщина стенки | Обеспечьте равномерное распределение материала с плавными переходами толщины. | Улучшает однородность процесса затвердевания и уменьшает образование зон перегрева. |
| Углы тяги | Начните с угла в 1°–3°, в зависимости от геометрии модели и метода формования. | Облегчает удаление рисунка и защищает поверхности пресс-форм. |
| Скругления и радиусы | Замените острые внутренние углы плавными, закругленными радиусами. | Снижает концентрацию напряжений и резкие изменения сечения. |
| Допуск на усадку | Примените припуски на усадку, специфичные для данного сплава. | Компенсирует изменения размеров в процессе охлаждения. |
| Разделительная линия | По возможности отдавайте предпочтение простым и доступным разделительным плоскостям. | Уменьшает сложность пресс-форм и затраты на оснастку. |
| Основная поддержка | Обеспечьте надлежащее качество печати стержней и их стабильное позиционирование. | Повышает точность внутренних полостей и упрощает сборку пресс-формы. |
| Припуск на механическую обработку | Добавьте достаточное количество материала к критически важным обработанным поверхностям. | Обеспечивает достижение окончательной точности размеров без чрезмерной механической обработки. |
| Большие плоские секции | Учитывайте наличие ребер жесткости, сбалансированной геометрии и контролируемых переходов между сечениями. | Помогает уменьшить деформацию в крупных отливках. |
Металлы и сплавы для литья в сухие песчаные формы
Компания TigerHubs оказывает поддержку в реализации проектов по литью в сухие песчаные формы из различных сплавов черных и цветных металлов. Мы оцениваем свойства материалов, температуры заливки и совместимость с формами, чтобы помочь клиентам выбрать подходящие металлы для обеспечения надежной работы литья и соответствия требованиям применения.

Серый чугун
Типичные стандарты: ASTM A48 / EN-GJL
Подходит для жестких промышленных отливок, требующих гашения вибраций и обрабатываемости. Для крупных деталей, требующих дополнительной устойчивости формы, может быть рассмотрена формовка в сухом песке.
Наилучшее применение: основания машин, рамы оборудования и корпуса тяжелых конструкций.

Ковкий чугун
Типичные стандарты: ASTM A536 / EN-GJS
Сочетает в себе прочность и пластичность для несущих конструкций. Подготовка пресс-формы и особенности затвердевания требуют тщательного учета при работе с тяжелыми или неровными сечениями.
Наилучшее применение: Конструкционные корпуса, тяжелые кронштейны и механические опоры.

Углеродистая и легированная сталь
Типичные стандарты: ASTM A27 / ASTM A216
Подходит для сложных конструкционных и высоконапорных применений. Более высокие температуры заливки требуют использования совместимого огнеупорного песка, формовочных материалов и условий литья.
Наилучшее применение: компоненты для тяжелых условий эксплуатации, корпуса клапанов и промышленные конструкционные отливки.

Сплавы для литья алюминия
Типичные марки: A356 / AlSi7Mg
Облегченный вариант для сложных промышленных компонентов. Возможность формования в сухом песчаном растворе оценивается с учетом требований к сплаву, геометрии детали и альтернативных методов формования.
Идеально подходит для: корпусов оборудования, легких рам и корпусов, изготовленных на заказ.
Литье в сухие песчаные формы против литья в сырые песчаные формы: что лучше?
Литье в сухие песчаные формы обеспечивает повышенную прочность формы и снижает риски, связанные с влажностью, что делает его подходящим для некоторых крупных или сложных отливок. Литье в сырые песчаные формы обеспечивает более быструю подготовку формы и снижение производственных затрат. Правильный выбор зависит от требований к деталям, объема производства и бюджета.

Литье в сухие песчаные формы
- Состояние плесени
- Высушено перед заливкой
- Прочность формы
- Как правило, после надлежащей сушки показатель выше.
- Риски, связанные с влажностью
- Уменьшено путем сушки в форме
- Размерная стабильность
- Улучшенная жесткость пресс-формы может принести пользу.
- Отделка поверхности
- Может обеспечить улучшенное качество поверхности
- Крупногабаритные отливки
- Подходит для некоторых видов толстостенного литья.
- Скорость производства
- Более медленный процесс из-за дополнительной сушки.
- себестоимость производства
- Более высокая цена обусловлена сушкой и обработкой.
- Наиболее подходит для
- Литье, чувствительное к стабильности формы или требующее высокой точности.

Литье в песчаные формы
- Состояние плесени
- Плесень остается влажной
- Прочность формы
- Основано на скреплении песка с контролируемой влажностью.
- Риски, связанные с влажностью
- Требуется контроль влажности и содержания газов.
- Размерная стабильность
- Зависит от контроля формования и уплотнения.
- Отделка поверхности
- Зависит от качества песка и условий формования.
- Крупногабаритные отливки
- Подходит для использования с соответствующим литейным оборудованием.
- Скорость производства
- Более быстрая обработка пресс-форм
- себестоимость производства
- В целом более экономично
- Наиболее подходит для
- Крупномасштабное производство, чувствительное к затратам
Литейные цеха и производственные мощности по литью в сухие песчаные формы
TigerHubs координирует литейные ресурсы для выполнения заказов по литью в сухие песчаные формы, оценивая производственную целесообразность с учетом оборудования для сушки форм, погрузочно-разгрузочных мощностей и плавильных цехов. Мы сопоставляем требования к литью с подходящими производственными ресурсами для изготовления крупных, сложных и тяжелых металлических компонентов.


Годовая производственная мощность
0m²2,000m²
| Возможности | Описание |
|---|---|
| Размер камеры для сушки пресс-формы | 3000 × 2000 × 2000 мм (Д × Ш × В) |
| Максимальная загрузка пресс-формы для сушки | До 2000 кг/партия |
| Оборудование для сушки пресс-форм | 2–4 промышленных сушильных печи |
| Максимальный вес, который можно перемещать с помощью пресс-формы. | До 5000 кг |
| Максимальная вместимость для наливания | До 3000 кг/порция |
| Результаты литья в сухие песчаные формы | 50–100 тонн в месяц |
Нам доверяют ведущие бренды.


Применение литья в сухие песчаные формы в различных отраслях промышленности
Компания TigerHubs предлагает индивидуальные решения для литья в сухие песчаные формы в промышленных условиях, где используются крупные, тяжелые и сложные металлические компоненты. От корпусов машин до конструкционных отливок, мы помогаем производителям оценить подходящие методы литья, исходя из геометрии детали, условий эксплуатации и производственных требований.

Промышленное оборудование
Подходит для изготовления крупных промышленных компонентов, требующих жестких песчаных форм и стабильной геометрии литья.
- Типичные детали
- Основания машин, корпуса насосов, корпуса компрессоров

Строительная техника
Подходит для некоторых видов литья для тяжелых условий эксплуатации, где прочность формы и нагрузка на металл являются важными факторами.
- Типичные детали
- Корпуса тяжелой техники, несущие конструкции, опорные элементы для крупных подшипников.

Морской
Предлагает потенциальное решение для литья под давлением крупных морских компонентов со сложными полостями и сложными условиями эксплуатации.
- Типичные детали
- Корпуса морских насосов, корпуса силового оборудования, усиленные кронштейны

Возобновляемая энергия
Оказывает поддержку в оценке крупных литых компонентов, используемых в оборудовании для выработки электроэнергии и возобновляемых источников энергии.
- Типичные детали
- Корпуса генераторов, корпуса редукторов, элементы конструктивного крепления.

Железнодорожный транспорт
Может применяться для некоторых видов литья рельсового оборудования, не представляющего критической опасности, требующих значительных размеров и устойчивой опоры формы.
- Типичные детали
- Корпуса оборудования, прочные монтажные рамы, опоры для машин.

Аэрокосмическая отрасль
Возможно изготовление сложных специализированных отливок, если выбранный литейный процесс соответствует требованиям к материалам и применению.
- Типичные детали
- Сложные алюминиевые корпуса, корпуса гидравлического оборудования, конструктивные кожухи
Часто задаваемые вопросы о литье в сухие песчаные формы
Узнать большеЧасто — да. Повторное использование зависит от состояния шаблона, конструкции пресс-формы, припусков на материал и совместимости с выбранным методом формования. Может потребоваться внесение изменений.
Полная сушка формы является определяющим фактором традиционного процесса литья в сухой песчаной форме, но не для каждого отливочного изделия она необходима. Компания TigerHubs может оценить, подходят ли альтернативные методы формования лучше для ваших требований.
Да. Воздействие влажной среды или длительное хранение могут повлиять на образование плесени. Перед заливкой необходимо обеспечить надлежащие условия обращения и хранения.
Да. Песчаные стержни могут образовывать внутренние каналы и углубления. Необходимо учитывать стабильность стержня, его расположение и совместимость с процессом сушки в форме.
Да, это зависит от материала выкройки и степени изменений. Незначительные корректировки могут быть целесообразными, в то время как существенные изменения геометрии могут потребовать изготовления новой оснастки.
Это возможно, особенно для отдельных крупных или специализированных отливок. Целесообразность зависит от имеющихся чертежей, требований к оснастке, технических характеристик материалов и производственных ресурсов.
Четко обозначьте на чертеже сопрягаемые поверхности, зоны уплотнения, базовые элементы и окончательные требования к размерам. Это поможет отличить функциональные требования от общих характеристик литья.
Предоставьте свою 3D CAD-модель, технический чертеж, спецификацию сплава, предполагаемое количество и основные требования. TigerHubs сможет оценить подходящий подход к производству до составления коммерческого предложения.
Получите индивидуальное предложение по литью в сухие песчаные формы.
Готовы изготовить на заказ отливки в сухом песчаном растворе? Загрузите свои CAD-файлы и поделитесь требованиями к проекту с TigerHubs. Наша команда оценит возможность производства, рассмотрит подходящие варианты литья и подготовит коммерческое предложение, соответствующее вашим требованиям.