
Moules en sable stables. Pièces moulées en métal fiables.
Services de fonderie à sec sur mesure
TigerHubs propose des services de fonderie sèche sur mesure pour les composants métalliques de grande taille, complexes et exigeants. Grâce à un séchage contrôlé des moules et à une fabrication optimisée par l'ingénierie, nous contribuons à améliorer la stabilité des moules, à réduire les risques liés à l'humidité lors de la fonderie et à garantir une production fiable de pièces moulées métalliques sur mesure.
- Stabilité accrue des moules
- Réduction des risques liés à l'humidité
- Pièces moulées industrielles sur mesure
Qu'est-ce que le moulage au sable sec ?
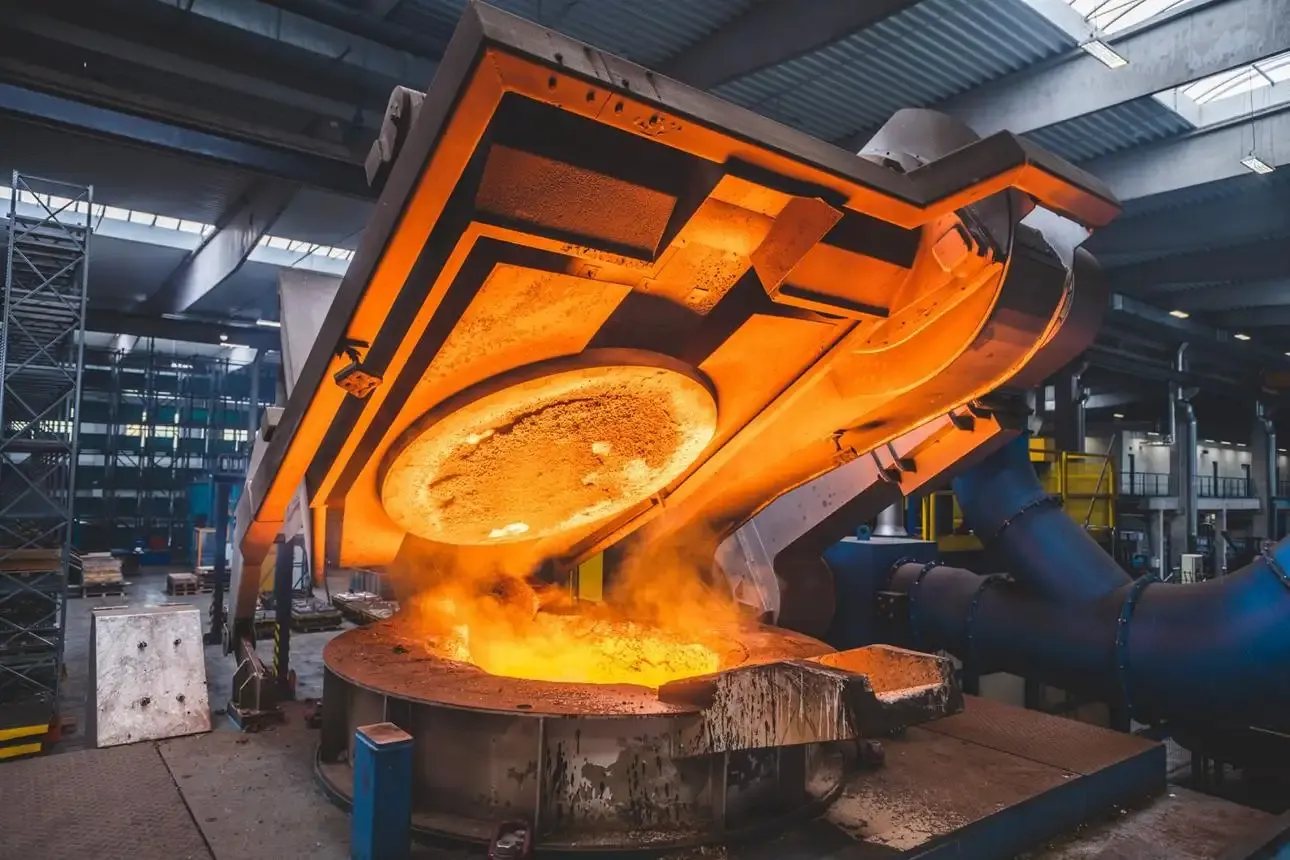
Le moulage en sable sec est un procédé de fonderie où les moules en sable sont chauffés pour éliminer l'humidité avant la coulée du métal en fusion. Ce traitement de séchage accroît la résistance et la stabilité du moule tout en réduisant les risques liés à l'humidité. Ce procédé est particulièrement adapté à certaines pièces métalliques de grande taille, lourdes et complexes nécessitant un support de moule renforcé.
Caractéristiques clés du moulage en sable sec
Résistance du moule améliorée
Les moules en sable séché offrent une plus grande rigidité, ce qui contribue à maintenir l'intégrité de la cavité lors du coulage.
Humidité réduite des moisissures
Éliminer l'humidité avant le coulage permet de limiter la formation de gaz liés à l'eau et les défauts de moulage.
Convient aux pièces moulées lourdes
Offre une approche de moulage alternative pour certaines grandes pièces exposées à des conditions de coulée exigeantes.
Qu'est-ce que le moulage au sable sec ?
Le moulage en sable sec est un procédé de fonderie où les moules en sable sont chauffés pour éliminer l'humidité avant la coulée du métal en fusion. Ce traitement de séchage accroît la résistance et la stabilité du moule tout en réduisant les risques liés à l'humidité. Ce procédé est particulièrement adapté à certaines pièces métalliques de grande taille, lourdes et complexes nécessitant un support de moule renforcé.
Caractéristiques clés du moulage en sable sec
Résistance du moule améliorée
Les moules en sable séché offrent une plus grande rigidité, ce qui contribue à maintenir l'intégrité de la cavité lors du coulage.
Humidité réduite des moisissures
Éliminer l'humidité avant le coulage permet de limiter la formation de gaz liés à l'eau et les défauts de moulage.
Convient aux pièces moulées lourdes
Offre une approche de moulage alternative pour certaines grandes pièces exposées à des conditions de coulée exigeantes.
Nos capacités de moulage en sable sec et nos spécifications techniques
Découvrez les capacités de fonderie sèche en sable de TigerHubs pour la fabrication de pièces métalliques industrielles sur mesure, notamment le poids des pièces moulées, les tolérances dimensionnelles, l'épaisseur des parois et la finition de surface. Notre équipe d'ingénieurs évalue chaque projet en fonction des exigences relatives aux matériaux, à la géométrie et à la fabrication afin de déterminer les spécifications réalisables.
| Capacité | Spécifications techniques |
|---|---|
| Matériaux de fonderie | Fonte grise, fonte ductile, acier au carbone, acier allié, alliages d'aluminium |
| Poids de coulée maximal | Jusqu'à 2 000 kg |
| Dimensions de moulage | En fonction de la taille du moule, de l'équipement de séchage et de la capacité de manutention |
| Tolérance dimensionnelle à l'état brut de coulée | ISO 8062-3:2023 ; DCTG 10–12 |
| Épaisseur minimale de paroi — Fonte | 5–8 mm |
| Épaisseur minimale de paroi — Acier moulé | 6–10 mm |
| Épaisseur minimale de paroi — Aluminium | 4–6 mm |
| Angle de dépouille | Généralement 1°–3° |
| Rugosité de surface à l'état brut de coulée | Spécifique au projet ; dépend du sable de moulage, du revêtement et de l’alliage |
| Tolérance d'usinage | Déterminé par la taille de la pièce moulée, le matériau et les dimensions finies requises |
| Volume de production | Prototypes, production en petite série et production en série répétée, sous réserve d'un examen du projet |
| Usinage secondaire | Usinage CNC disponible pour les fonctions critiques |
Pourquoi choisir TigerHubs pour le moulage au sable sec ?
TigerHubs allie expertise en ingénierie et flexibilité de production pour accompagner les projets exigeants de fonderie en sable sec. De la sélection des procédés à la coordination de la production, nous aidons nos clients à réduire les risques de fabrication, à optimiser l'efficacité de leurs projets et à obtenir des solutions de fonderie rentables.
Solutions de fonderie axées sur l'ingénierie
Nous évaluons la géométrie des pièces, les exigences de fonderie et l'adéquation du moule afin de recommander des solutions pratiques de fonderie en sable sec.
Ressources de fabrication flexibles
Notre réseau de fabrication permet de mettre en relation les projets de fonderie industrielle en sable sec avec les capacités de fonderie et les ressources de production appropriées.
Planification de projet axée sur les risques
Nous identifions très tôt les problèmes potentiels de stabilité du moule, liés à l'humidité et à la faisabilité du moulage dès la planification du projet.
Gestion coordonnée de la production
TigerHubs coordonne les exigences d'ingénierie, les modalités de production et la communication avec les fournisseurs tout au long du projet de fonderie.
Notre procédé de fabrication par moulage au sable sec
Notre procédé de fonderie en sable sec transforme des pièces sur mesure en pièces métalliques moulées grâce à la préparation de moules en sable, un séchage contrôlé, la coulée du métal en fusion et la finition. Contrairement au moulage en sable vert, les moules formés sont séchés avant la coulée afin d'améliorer leur stabilité et de réduire les risques liés à l'humidité.

Conception de modèles et de moules
Les modèles de fonderie et les schémas de moules sont préparés en fonction de la géométrie de la pièce, du retrait de l'alliage et des caractéristiques de fonderie requises.

Préparation du moule en sable
Du sable de moulage préparé est façonné autour du modèle pour créer la cavité du moule, avec des noyaux ajoutés là où des éléments internes sont nécessaires.

Séchage contrôlé des moisissures
Les moules en sable ainsi formés sont séchés dans des conditions de chauffage appropriées afin d'éliminer l'humidité et d'obtenir la stabilité de moule requise.

Assemblage de moules et coulée de métal
Les sections et les noyaux de moule séchés sont assemblés selon les besoins, puis le métal en fusion est versé dans la cavité et laissé à se solidifier.

Nettoyage par secouage et moulage
Après refroidissement, la pièce moulée est retirée du moule en sable, et le sable excédentaire, les canaux d'alimentation et les masselottes sont éliminés.

Finition et inspection finale
Les pièces moulées subissent le nettoyage de surface requis, un usinage optionnel et une inspection finale avant livraison.
Directives de conception pour les pièces moulées en sable sec
La conception efficace du moulage en sable sec repose sur un équilibre entre la géométrie de la pièce, la stabilité du moule et les exigences de solidification. TigerHubs contribue à optimiser les transitions de parois, les angles de dépouille, le support du noyau et les surépaisseurs d'usinage afin d'améliorer la coulabilité, de réduire la complexité de l'outillage et de minimiser les coûts de fabrication inutiles.
| Facteur de conception | Recommandation technique | Avantage de conception |
|---|---|---|
| Épaisseur de paroi | Conserver des sections uniformes avec des transitions d'épaisseur progressives. | Améliore l'homogénéité de la solidification et réduit les points chauds. |
| Angles de tirage | Commencez par 1°–3°, en fonction de la géométrie du motif et de la méthode de moulage. | Facilite le démoulage et protège les surfaces des moules. |
| Congés et rayons | Remplacez les angles internes vifs par des rayons de courbure doux et généreux. | Réduit la concentration des contraintes et les changements de section brusques. |
| Allocation pour retrait | Appliquer les tolérances de retrait spécifiques à l'alliage. | Compense les variations dimensionnelles lors du refroidissement. |
| Ligne de séparation | Privilégiez, dans la mesure du possible, les plans de séparation simples et accessibles. | Réduit la complexité des moules et les coûts d'outillage. |
| Soutien de base | Fournir des empreintes de noyau adéquates et un positionnement stable du noyau. | Améliore la précision de la cavité interne et l'assemblage du moule. |
| Tolérance d'usinage | Ajouter suffisamment de matière aux surfaces usinées critiques. | Permet d'obtenir une précision dimensionnelle finale sans usinage excessif. |
| Grandes sections plates | Tenez compte des nervures, d'une géométrie équilibrée et de transitions de section contrôlées. | Contribue à réduire la déformation des pièces moulées de grande taille. |
Métaux et alliages pour le moulage en sable sec
TigerHubs prend en charge les projets de fonderie sèche sur mesure pour une large gamme d'alliages ferreux et non ferreux. Nous évaluons les propriétés des matériaux, les températures de coulée et la compatibilité des moules afin d'aider nos clients à choisir les métaux les plus adaptés pour une performance de fonderie fiable et répondant à leurs exigences d'application.

Fonte grise
Normes typiques : ASTM A48 / EN-GJL
Convient aux pièces moulées industrielles rigides nécessitant un amortissement des vibrations et une bonne usinabilité. Le moulage en sable sec peut être envisagé pour les grandes pièces exigeant une stabilité accrue du moule.
Idéal pour : les socles de machines, les châssis d'équipements et les boîtiers lourds.

Fonte ductile
Normes typiques : ASTM A536 / EN-GJS
Ce matériau allie résistance et ductilité pour les composants porteurs. La préparation du moule et le comportement à la solidification nécessitent une attention particulière pour les sections épaisses ou irrégulières.
Idéal pour : les boîtiers structuraux, les supports lourds et les supports mécaniques.

Acier au carbone et acier allié
Normes typiques : ASTM A27 / ASTM A216
Adapté aux applications structurelles exigeantes et soumises à des pressions importantes. Des températures de coulée plus élevées nécessitent un sable réfractaire, des matériaux de moule et des conditions de coulée compatibles.
Idéal pour : Composants robustes, corps de vannes et pièces moulées structurelles industrielles.

Alliages de fonderie d'aluminium
Nuances typiques : A356 / AlSi7Mg
Une solution légère pour les composants industriels complexes. La faisabilité du moulage au sable sec est évaluée en fonction des exigences de l'alliage, de la géométrie de la pièce et des méthodes de moulage alternatives.
Idéal pour : Boîtiers d'équipements, châssis légers et enceintes sur mesure.
Moulage en sable sec ou moulage en sable vert : lequel est le meilleur ?
Le moulage en sable sec offre une meilleure résistance du moule et réduit les risques liés à l'humidité, ce qui le rend adapté à certaines pièces de grande taille ou exigeantes. Le moulage en sable vert permet une préparation du moule plus rapide et des coûts de production inférieurs. Le choix le plus approprié dépend des exigences de vos pièces, du volume de production et de votre budget.

Coulée en sable sec
- État de moisissure
- Séché avant d'être versé
- Force du moule
- Généralement plus élevé après un séchage adéquat
- Risques liés à l'humidité
- Réduit par séchage des moisissures
- Stabilité dimensionnelle
- Peut bénéficier d'une rigidité accrue du moule
- Finition de surface
- Peut offrir une meilleure qualité de surface
- Grandes pièces moulées
- Convient pour certaines pièces de fonderie lourdes
- Vitesse de production
- Plus lent en raison du séchage supplémentaire
- Coût de production
- Plus élevé en raison du séchage et de la manutention
- Idéal pour
- Pièces moulées sensibles à la stabilité du moule ou exigeantes

Moulage au sable vert
- État de moisissure
- La moisissure reste humide
- Force du moule
- Repose sur un liant de sable contrôlé par l'humidité
- Risques liés à l'humidité
- Nécessite un contrôle de l'humidité et des gaz
- Stabilité dimensionnelle
- Cela dépend du contrôle du moulage et du compactage
- Finition de surface
- Cela dépend de la qualité du sable et des conditions de moulage
- Grandes pièces moulées
- Compatible avec les équipements de fonderie appropriés
- Vitesse de production
- Délai de fabrication des moules plus court
- Coût de production
- Généralement plus économique
- Idéal pour
- Production à grand volume et sensible aux coûts
Installations et capacité de production d'une fonderie de moulage en sable sec
TigerHubs coordonne les ressources de fonderie pour les projets de moulage au sable sec sur mesure, en évaluant la faisabilité de la production en fonction des équipements de séchage des moules, des capacités de manutention et des installations de fusion. Nous mettons en adéquation les exigences de moulage avec les ressources de fabrication appropriées pour la production de composants métalliques volumineux, complexes et lourds.


Capacité de fabrication annuelle
0m²2,000m²
| Capacité | Description |
|---|---|
| Dimensions de la chambre de séchage des moules | 3 000 × 2 000 × 2 000 mm (L × l × H) |
| Charge maximale de séchage des moisissures | Jusqu'à 2 000 kg par lot |
| Équipement de séchage des moisissures | 2 à 4 fours de séchage industriels |
| Poids maximal de manutention du moule | Jusqu'à 5 000 kg |
| Capacité de versement maximale | Jusqu'à 3 000 kg/séchage |
| Production de moulage en sable sec | 50 à 100 tonnes par mois |
Approuvé par les grandes marques


Applications du moulage en sable sec dans divers secteurs d'activité
TigerHubs propose des solutions de fonderie sèche sur mesure pour les applications industrielles nécessitant des composants métalliques de grande taille, lourds et complexes. Des carters de machines aux pièces moulées structurelles, nous aidons les fabricants à évaluer les méthodes de fonderie les plus adaptées en fonction de la géométrie des pièces, des conditions de fonctionnement et des exigences de production.

Équipement Industriel
Permet de supporter les composants industriels de grande taille nécessitant des moules en sable rigides et une géométrie de coulée stable.
- Pièces typiques
- socles de machines, carters de pompes, corps de compresseurs

Machinerie de Construction
Convient à certaines pièces moulées robustes où la résistance du moule et la charge métallique sont des facteurs importants.
- Pièces typiques
- Carter d'équipement lourd, supports de structure, grands supports de roulement

Maritime
Offre une solution de moulage potentielle pour les grands composants marins présentant des cavités complexes et soumis à des conditions de service exigeantes.
- Pièces typiques
- Carter de pompes marines, carters d'équipements de propulsion, supports lourds

Énergie Renouvelable
Permet d'évaluer les grandes pièces moulées utilisées dans les équipements de production d'énergie et d'énergies renouvelables.
- Pièces typiques
- Carter de générateur, carters de boîte de vitesses, composants de montage structurels

Transport Ferroviaire
Peut être envisagé pour certaines pièces moulées d'équipements ferroviaires non critiques pour la sécurité nécessitant des sections importantes et un support de moule stable.
- Pièces typiques
- Boîtiers d'équipement, châssis de montage robustes, supports de machines

Aérospatiale
Peut convenir à des pièces moulées complexes et spécialisées lorsque le procédé de fonderie sélectionné répond aux exigences en matière de matériaux et d'application.
- Pièces typiques
- Boîtiers complexes en aluminium, corps d'équipements hydrauliques, enceintes structurelles
Questions fréquentes sur le moulage au sable sec
En savoir plusSouvent, oui. La réutilisation dépend de l'état du modèle, de la conception du moule, des tolérances de matière et de la compatibilité avec la méthode de moulage choisie. Des modifications peuvent être nécessaires.
Le séchage complet du moule caractérise le procédé traditionnel de moulage au sable sec, mais toutes les pièces moulées ne l'exigent pas. TigerHubs peut évaluer si d'autres méthodes de moulage sont plus adaptées à vos besoins.
Oui. L'exposition à l'humidité ou un stockage prolongé peuvent affecter l'état des moisissures. Des précautions appropriées de manipulation et de stockage doivent être prises avant le coulage.
Oui. Les noyaux de sable peuvent former des passages internes et des cavités. Il convient de tenir compte de la stabilité, du positionnement et de la compatibilité du noyau avec le séchage du moule.
Oui, cela dépend du matériau du modèle et de l'ampleur de la modification. Des ajustements mineurs peuvent être envisageables, tandis que des modifications géométriques importantes peuvent nécessiter de nouveaux outils.
Cela peut être le cas, notamment pour certaines pièces moulées de grande taille ou spécialisées. La faisabilité dépend des plans disponibles, des exigences en matière d'outillage, des spécifications des matériaux et des ressources de production.
Identifiez clairement sur le dessin les surfaces de contact, les zones d'étanchéité, les points de référence et les dimensions finales. Cela permet de distinguer les exigences fonctionnelles des caractéristiques générales de la pièce moulée.
Partagez votre modèle CAO 3D, votre dessin technique, les spécifications de l'alliage, la quantité estimée et les exigences critiques. TigerHubs pourra évaluer la méthode de fabrication la plus appropriée avant de vous établir un devis.
Obtenez un devis personnalisé pour la fonderie en sable sec
Prêt à faire fabriquer vos pièces moulées en sable sec sur mesure ? Téléchargez vos fichiers CAO et partagez les exigences de votre projet avec TigerHubs. Notre équipe évaluera la faisabilité de la fabrication, examinera les options de moulage appropriées et préparera un devis personnalisé.